商机详情 -
精密数控钻工中心机生产厂商
钻工中心机的制造过程中,中贸对床身、立柱、主轴箱等铸铁件进行时效处理,减少内应力。加工车间配备大型龙门加工中心机对铸件进行导轨加工,保证直线度与平面度。铲花工序由技能人员完成,保证导轨结合面的接触点数。这些细节保障钻工中心机长期稳定。企业拥有多台龙门磨床与卧式镗铣床,满足大型结构件自加工需求,减少外协环节。钻工中心机的装配在恒温车间部分进行,减少温度对几何精度的影响。中贸对每台钻工中心机建立生产档案,记录关键装配数据。大型钻工中心机以刀具和工件的相对运动完成加工任务!精密数控钻工中心机生产厂商

钻工中心机在维护方面有明确的周期要求。中贸建议用户按照润滑图表定期补充导轨油与主轴润滑油。气动系统的滤水器需要每日检查排水,避免水分进入刀库气缸或主轴吹气回路。钻工中心机的丝杆与导轨防护罩应定期清洁,防止切屑磨损运动表面。这些维护点均可在设备说明书上找到具体的位置与操作说明。中贸的售后服务团队提供在线或现场的支持,帮助用户解决使用中的疑问。钻工中心机的电控柜内装有散热风扇,要定期清理过滤网,保持内部元件冷却。良好的维护习惯能延长设备使用寿命。三轴钻工中心机价位多少多轴同步控制技术,实现复杂曲面精密加工。
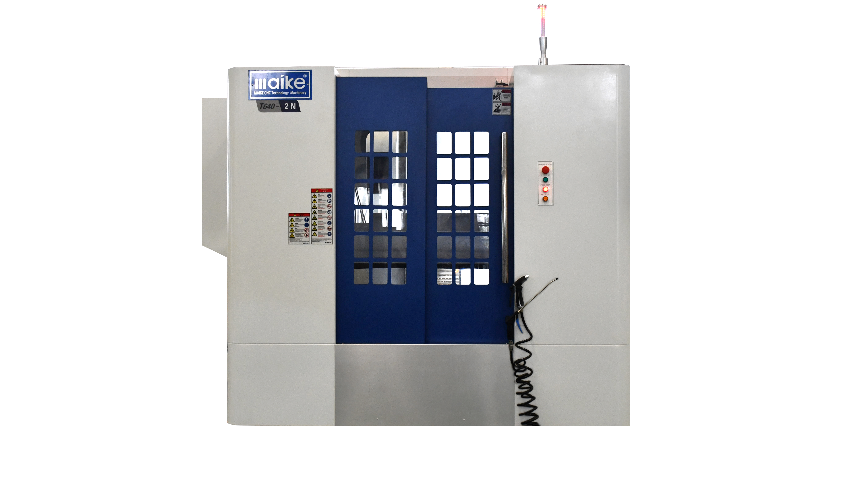
中贸的钻孔攻丝设备在出厂包装前,会进行主轴从低到高的变速测试,检查有无异常振动。刀库会循环换刀多次,验证换刀动作的连贯性。所有测试数据记录在随设备提供的文件中。用户收到设备后,按照基础图制作混凝土地基,并用水平仪调整床身水平。中贸调试人员到场后,会连接电源与气源,设置系统参数,并进行样件切削。样件由用户提供或中贸准备,切削后测量关键尺寸。验收合格后,双方签署文件。这种规范的交付流程让用户对设备状态更有把握。
钻工中心机在深孔加工场景下,排屑是关键挑战。中贸的此机型可配置主轴中心出水系统,冷却液压力可达20-70bar,将切屑从孔底冲出。编程时采用G83深孔啄钻循环,每次进给深度为钻头直径的1.5倍后完全退刀,利于排屑。对于直径小于3mm的深孔,建议使用枪钻方式,需要专门导向套。钻工中心机的主轴转速与进给匹配原则是每转进给量等于钻头每刃切削量乘以刃数。中贸提供深孔加工参数计算表格,用户输入孔径、材料硬度后获得推荐值。加工过程中注意观察主轴负载变化,若负载异常升高可能提示排屑不畅。稳定排屑避免钻头在孔内折断,减少工件报废。深孔加工是考验钻工中心机综合能力的典型场景。智能电源管理系统,均衡负载延长设备寿命。

钻工中心机的日常检查项目包括但不限于润滑油液位、气压值、冷却液浓度、刀库内刀具夹紧力等。中贸为每台设备提供检查表模板,用户可按班次、日、周、月填写记录。这些记录有助于早期发现异常,例如润滑油消耗突变可能提示管路泄漏。钻工中心机的电器元件如接触器、继电器有动作寿命,建议每年检查触点状态。中贸可提供备件清单与推荐库存量,帮助用户建立本地备件库。设备运行满一定年限后,可联系中贸进行丝杆间隙调整或主轴轴承更换服务,恢复精度。加工质量趋势预测,提前发现潜在问题。钻工中心机厂家定制
自动化上下料系统大幅减少人工干预,提升生产效率。精密数控钻工中心机生产厂商
了解钻工中心机的用户都知道,换刀时间与快移速度是衡量设备效率的关键。中贸在该机种上应用了常见的夹臂式刀库或圆盘式刀库结构,刀对刀时间控制在常见优良区间内。同时,三轴快移速度通过丝杆与伺服电机的匹配达到行业水平。这些指标共同支撑钻工中心机完成密集型钻孔任务。企业在南通的生产基地年产量达到一定规模,满足批量化交付要求。钻工中心机的操作界面遵循通用数控系统逻辑,操作工经过短期培训即可上手编程与调试。此外,设备采用常见的防护罩设计,有效隔离切屑与冷却液,保持车间环境清洁。中贸提供从选型到调试的技术沟通服务。精密数控钻工中心机生产厂商