商机详情 -
数控钻工中心机品牌
选择钻工中心机时,企业会关注主轴转速与进给速度的匹配范围。中贸的钻铣攻牙机型提供常见的转速档位,覆盖大多数小直径孔加工所需的切削速度。进给系统采用常见的滚珠丝杆与直线导轨组合,具有较好的动态响应特性。钻工中心机的自动换刀装置设计有防掉落机构,提升换刀过程的可靠性。在自动化连线场景下,钻工中心机可提供I/O接口与上位机通信,实现启动、停止、报警信号交互。中贸公司拥有ISO 9001体系,确保从零件采购到整机出货遵循标准化作业指导。钻工中心机出厂前会进行试切测试,切削样件留存以备查验。换刀快、走位顺,钻工中心机让生产节奏更轻快!数控钻工中心机品牌

钻工中心机在更换产品时,夹具调整与刀具重新设置是常见工作。中贸的设备支持刀具长度测量仪功能,用户可快速测量新刀具长度并写入刀补表。工作台上可安装气动或手动夹具,定位基准建议与机床坐标系平行。钻工中心机支持存储多个工件坐标系,切换产品时只需调用对应G54-G59代码。中贸提供培训资料,包含常用宏程序示例,帮助用户编写钻孔循环。对于批量小、品种多的生产场景,钻工中心机的快速换模能力帮助企业缩短生产准备时间,增加柔性。高速高精度钻工中心机产品介绍主轴功率监控功能,优化切削参数设置。

在汽车零部件制造领域,许多铝合金零件依赖高效的钻孔攻丝装备。中贸提供的这类机型具备较高的主轴转速,适合小直径钻头和丝锥的工作条件。设备运行时,主轴与进给轴的配合由数控系统协调,保证孔位一致。工作台尺寸适中,可以安装气动或手动夹具。用户换产时只需调用预存的工件坐标系与刀具偏置,无需重新对刀。中贸在出厂前会进行样件试切,留存切削记录。设备的刀库可容纳足够数量的刀具,满足复杂孔系的一次装夹加工。切屑由链板式输送器自动排出,减少人工清理频率。对于生产节拍要求紧的订单,这类设备能够稳定完成任务。
车间里如果有一台高效的钻孔攻丝设备,生产效率会明显提升。这种机型的主轴转速较高,适合小直径钻头和丝锥的工作条件。控制系统协调主轴与进给轴的运动,保证每个孔的位置准确。工作台尺寸适中,可以安装气动或手动夹具。换产时只需调用预存的工件坐标系,无需重新对刀。出厂前每台设备都会进行样件试切,并留存切削记录供用户参考。刀库容量足够应对复杂孔系的一次装夹加工,切屑由输送器自动排出。在批量生产中,这种自动排屑功能很大程度减少了人工清理的频次,操作员可以把更多精力放在工件质量检查上。设备底座采用了常见的铸铁材料,经过时效处理,能够长期保持几何精度。导轨与丝杆的配合经过优化,运动时的摩擦阻力较小,有助于延长传动部件的使用寿命。对于每天两班倒的生产车间,这类设备可以连续稳定运行,故障率控制在较低水平。选择这类设备的企业,往往看重的是它的稳定性和较低的维护成本。
工件测头自动找正定位,简化夹具设计难度。
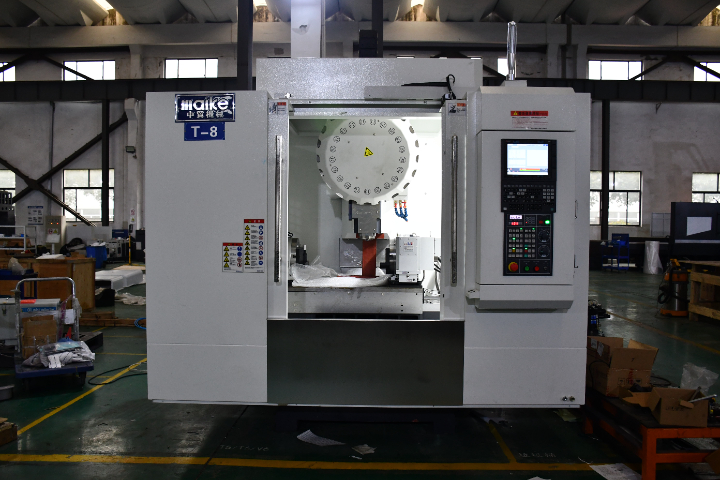
钻工中心机在出厂包装前会进行连续运行测试,模拟生产状态。中贸安排设备以一定转速和进给运行数小时,监控主轴温度、各轴负载、润滑系统压力等参数。测试期间换刀机构循环动作,检验刀库稳定性。所有测试数据记录在案。钻工中心机包装采用防锈处理与薄膜缠绕,装入木箱或集装箱,适应公路或海运运输。中贸在南通生产基地临近港口,利于设备出口。CE标准认证的设备在电气安全、电磁兼容、风险防护等方面符合欧盟要求,为钻工中心机进入国际市场提供基础。钻工中心机在深孔加工时推荐使用啄钻循环。自动钻工中心机购买
环境适应性设计,保证不同工况下稳定运行。数控钻工中心机品牌
了解钻工中心机的用户都知道,换刀时间与快移速度是衡量设备效率的关键。中贸在该机种上应用了常见的夹臂式刀库或圆盘式刀库结构,刀对刀时间控制在常见优良区间内。同时,三轴快移速度通过丝杆与伺服电机的匹配达到行业水平。这些指标共同支撑钻工中心机完成密集型钻孔任务。企业在南通的生产基地年产量达到一定规模,满足批量化交付要求。钻工中心机的操作界面遵循通用数控系统逻辑,操作工经过短期培训即可上手编程与调试。此外,设备采用常见的防护罩设计,有效隔离切屑与冷却液,保持车间环境清洁。中贸提供从选型到调试的技术沟通服务。数控钻工中心机品牌