商机详情 -
高精密钻工中心机生产厂商
中贸精密机械成立于2000年之前的1900年?实际上公司官网显示“1900 公司成立”此处可能为笔误或示意,实质发展至今已积累数十年制造经验。企业建筑面积17000平方米,年产量达一定规模,支持钻工中心机等百种机种的批量化制造。江苏南通经济技术开发区的生产基地,为钻工中心机的铸造件加工、模组装配、整机调试提供了空间保障。企业通过ISO 9001与CE标准认证,钻工中心机的设计、采购、装配、检验各环节均有文件化流程。此外中贸获得高新企业资格,研发团队对钻工中心机的动态特性进行优化,提升设备运行平稳性。智能排屑系统自动清理废料,保持工作区域整洁。高精密钻工中心机生产厂商
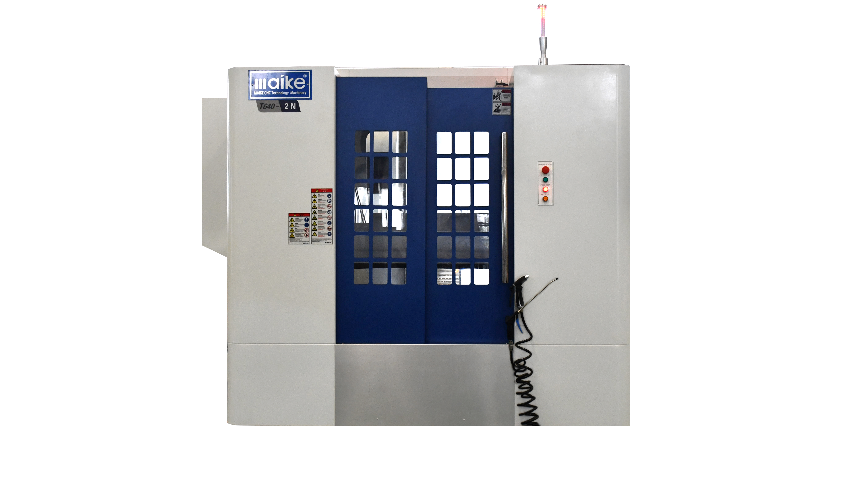
钻工中心机的精度检验标准遵循ISO或同类规范。中贸在出厂检验中使用激光干涉仪对三轴定位精度与重复定位精度进行检测。检验记录作为设备档案保存。钻工中心机的主轴跳动、工作台平面度等几何精度使用千分表与方尺、角尺等量具测量。这些指标保证设备在用户现场能加工出符合图纸要求的孔位。中贸拥有高新企业资格,在检测设备投入上有持续保障。用户在验收时可根据双方签署的技术协议进行样件切削,加工后的工件送三坐标测量机验证。钻工中心机精度稳定周期受装配工艺影响。钻工中心机价格刀具寿命管理系统预警更换时间,避免意外中断。

这类设备的结构设计,借鉴了多年立式加工中心机的制造经验。虽然体量较小,但床身、立柱、主轴箱之间的刚性经过计算,能承受钻孔时的轴向力。主轴轴承采用常见品牌,润滑方式根据转速范围选择脂润滑或油气润滑。可选配第四轴转台,由伺服电机驱动,实现圆柱面上等分孔的加工。转台与设备的集成服务包括参数调整与精度校正。如需加工斜孔,还可以选配角度头。这类设备的柔性使其不限于垂直孔加工。在液压阀体的加工中,常常需要钻多个角度的油路孔,有了第四轴和角度头,一次装夹就能完成多个面的孔加工,避免了反复装夹带来的累积误差。中贸的技术人员会根据用户提供的工件图纸,给出合理的角度头选型建议和编程思路。这种技术支持对于没有四轴加工经验的用户非常有帮助,可以少走很多弯路。
钻工中心机的价值体现于重复加工中的一致性。中贸的钻铣攻牙机型,通过控制系统来执行钻孔、攻丝、轻铣等指令序列。对于需要大量加工螺纹孔的零件,如笔记本外壳、散热器、阀体等,钻工中心机比手工或简单设备有更高的位置精度。中贸公司获得高新企业资格,其研发体系支持钻工中心机根据客户材料特性调整主轴与进给参数。设备的气动与润滑系统采用常见标准件,方便使用方在本地市场采购替换件。这种易维护性降低了设备全生命周期的管理难度。钻工中心机工作台尺寸通常适配中小型夹具,可以实现快速装夹转换,适应多品种切换的生产模式。微量进给技术实现镜面加工效果,提升产品附加值。

钻工中心机长期使用后,丝杆间隙会增加,影响反向定位精度。中贸建议用户每年检测一次反向间隙值,使用激光干涉仪或百分表配合量块测量。测得间隙值可输入控制系统参数中进行补偿,无需机械调整。但如果间隙超过一定范围,说明丝杆螺母或轴承已磨损,需要更换。钻工中心机的X/Y/Z轴分别测量,补偿值一般设在0.002-0.02mm之间。中贸提供反向间隙检测与补偿服务,用户也可自行操作,参照说明书中的步骤。定期补偿有助于保持钻工中心机的加工一致性,特别是在铣削轮廓或精镗孔时。补偿后应使用标准试件验证效果。及时的间隙管理让设备长期保持出厂精度水平,延长使用寿命。
主轴转速自适应调控,匹配不同材料加工需求。五轴钻工中心机怎么用
设备在出厂包装前进行连续运行测试。高精密钻工中心机生产厂商
钻工中心机的控制系统界面设计以实用为主。中贸通常选用市场常见的数控系统,如发那科、三菱或西门子等,具体根据用户偏好配置。系统面板支持程序编辑、刀具偏置设定、工件坐标设定等基本功能。钻工中心机也支持RS232或以太网接口,方便用户传输加工程序。对于批量加工,用户可以将程序存入设备内存,调用M98或M198指令执行子程序。中贸在设备交付时提供系统操作手册,并可为操作员提供培训。控制系统还配备有软限位与硬限位双重保护,避免超程事故。
高精密钻工中心机生产厂商