商机详情 -
全自动钻工中心机供货厂
车间主管在规划产能时,常把设备换刀速度作为重要指标。中贸的这类钻孔攻丝中心,换刀时间控制在行业内较快的区间,减少了非切削等待。设备底座采用铸铁材料并经过时效处理,为长期保持几何精度提供基础。三轴传动使用滚珠丝杆与直线导轨,配合伺服电机实现快速响应。操作面板布局清晰,操作员可快速进行刀具偏置设定与程序号调用。中贸在设备出厂时提供精度检验记录,用户可在安装后复核对。对于多品种小批量的生产模式,它的快速换产能力尤为实用。一套夹具配合几个程序,就能应对不同产品。CNC 钻工中心机,强大功能,满足不同加工需求。全自动钻工中心机供货厂
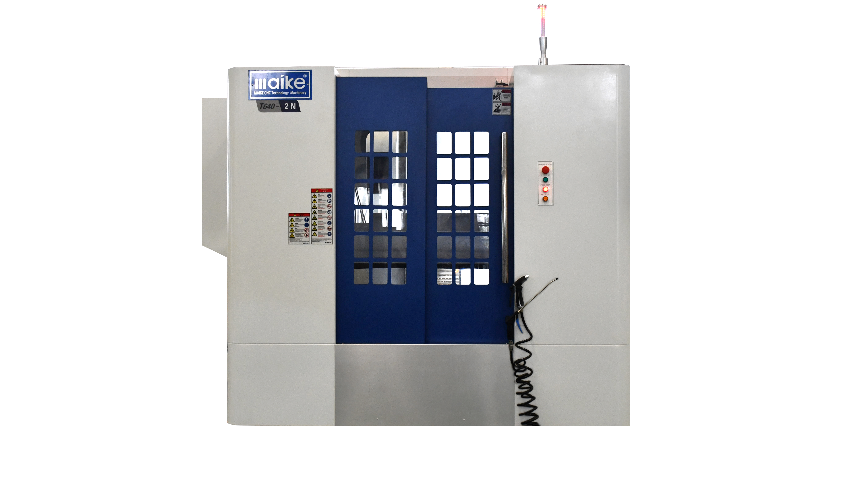
一台高效的钻孔攻丝设备能替代多台传统钻床,这是许多用户选择它的理由。工作台T型槽符合通用标准,市面上的平口钳和压板均可直接安装。编程时可采用固定循环指令G81、G83、G84,代码简洁易记。设备内存可存储上百个程序,换产品时一键调用。如需监控设备利用率,可选配数据采集模块,记录开机时间与加工时间。伸缩式导轨防护罩有效阻挡切屑进入运动表面。日常保养只需补充润滑油与切削液。集中润滑系统会定时自动向各轴导轨和丝杆供油,操作员只需要每周检查油箱油位并及时加注即可。冷却液箱的过滤网需要定期取出清洗,防止切屑堵塞喷嘴。这些保养工作操作简单,一般工厂的维修工就能完成,不需要专门培训。设备的结构设计也考虑到了维修便利性,易损件如接近开关、滤芯、密封圈等都安装在容易拆装的位置。钻床钻工中心机哪家强刀臂式换刀机构由凸轮驱动,动作精确。

钻工中心机的自动化加工流程极大地提高了生产效率和加工质量。首先,操作人员在机床的数控系统中输入零件的三维模型数据或加工工艺程序,系统会自动对加工任务进行分析和规划,生成比较好的加工路径和切削参数。然后,通过自动上下料装置或人工将毛坯件安装在工作台上,机床启动后,自动换刀系统根据加工工序依次选择合适的刀具,主轴带动刀具高速旋转并按照预定的轨迹进行切削运动。在加工过程中,数控系统实时监控各坐标轴的位置、主轴的转速、刀具的切削力等参数,一旦发现异常,会立即进行调整或报警。例如,当刀具磨损导致切削力增大时,系统会自动调整主轴转速或进给速度,以保证加工的稳定性和精度。这种自动化加工流程的优势明显,一方面减少了人工干预带来的误差和不确定性,提高了加工精度的一致性;另一方面,缩短了加工周期,提高了生产效率,尤其适用于批量生产或复杂零件的加工任务,能够为企业节省大量的人力、物力和时间成本。
钻工中心机在维护方面有明确的周期要求。中贸建议用户按照润滑图表定期补充导轨油与主轴润滑油。气动系统的滤水器需要每日检查排水,避免水分进入刀库气缸或主轴吹气回路。钻工中心机的丝杆与导轨防护罩应定期清洁,防止切屑磨损运动表面。这些维护点均可在设备说明书上找到具体的位置与操作说明。中贸的售后服务团队提供在线或现场的支持,帮助用户解决使用中的疑问。钻工中心机的电控柜内装有散热风扇,要定期清理过滤网,保持内部元件冷却。良好的维护习惯能延长设备使用寿命。CNC 钻工中心机,强大功能,满足不同加工需求.
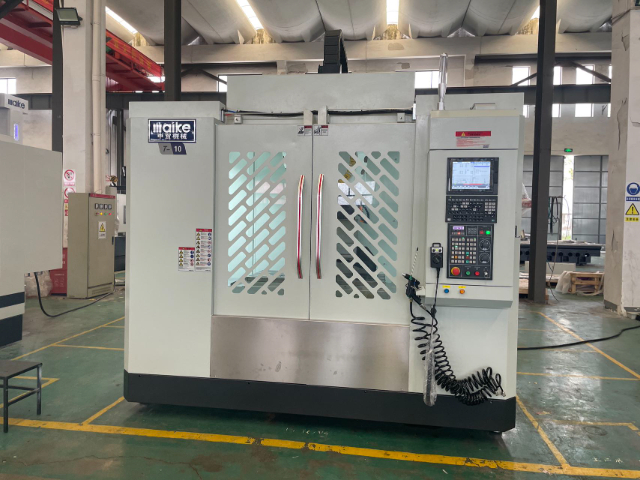
钻工中心机的刀库可能出现刀臂不回位、刀套倒下、换刀掉刀等故障。中贸建议用户定期检查刀库凸轮箱油位,并检查刀臂螺丝松紧。刀套内的抓刀弹簧如有疲劳,应更换。换刀时注意主轴定位角度是否正确。中贸提供刀库维修指导手册,常见故障有对应排查顺序。用户操作时需确保刀套内没有残留切屑,以免影响刀具夹紧。刀库门感应开关要定期清洁,保持信号稳定。如长期使用后换刀声音异常,需联系中贸检修。刀库可靠性直接影响钻工中心机效率。
中贸的此机型支持以太网或RS232程序传输。小型钻工中心机厂家
加工过程实时力控,保证薄壁件加工质量。全自动钻工中心机供货厂
中贸的这类钻孔攻丝设备在维护便利性上做了细节考虑。集中润滑系统的分配器位置易于接近,用户可检查每路油管是否出油。刀库凸轮箱设有油位镜,方便观察润滑油量。主轴松刀用的液压缸或气动缸,其动作声音可以辅助判断密封状态。电控柜内布置了线号清晰的端子排,对照电气图可快速排查信号。中贸提供备件清单,用户可提前购买易损件如接近开关、滤芯、密封圈等。当出现常见报警时,操作员可对照说明书中的故障代码表进行初步判断。这些设计降低了设备维护的技术门槛。全自动钻工中心机供货厂