商机详情 -
上海冲击材料冷冲模具推荐厂家
冷冲模具的导料结构影响料带送进的顺畅程度。高高精密模具在冷冲模具设计中,根据料带宽度与厚度配置导料板与侧压板。导料板之间的间距按料带宽度加适当间隙设定,使料带在送进过程中受到约束但不卡滞。侧压板采用弹簧压紧结构,将料带推向基准侧,保证送进步距的稳定性。对于较薄的料带,导料板入口处设置导入斜角,方便料带穿入。导料结构的安装位置与凹模刃口保持对应关系,避免料带在冲裁时发生偏移。公司在模具装配后手动推送料带进行模拟,检查导料结构对料带的约束效果,确认送进顺畅后再进行试冲。高高精密模具输出冷冲模具配套图纸,方便客户后期模具备件采购替换。上海冲击材料冷冲模具推荐厂家
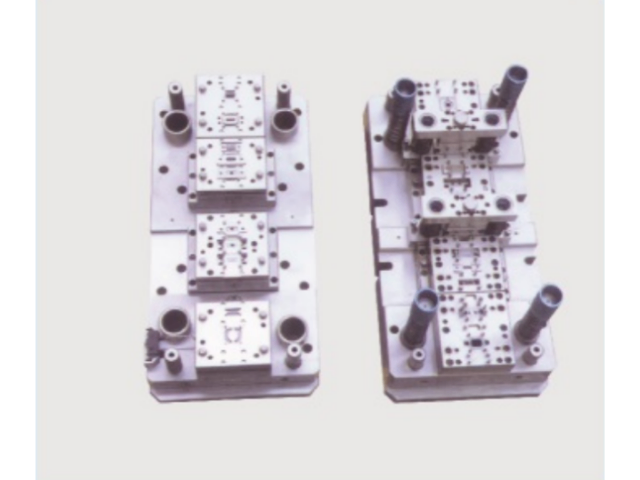
随着产品生产大量使用冲压机床,1960~1970年,冷冲模具已从原来单冲落料、单冲孔模具发展为落料、冲孔复合模。又由于冷冲模架标准件的出现,使模具设计结构形式多种,精度也由此提高。同时,随着热处理技术的进步和检测手段的完善,冷冲模具使用寿命提高5~7倍。这一时期,还由于成型磨削、电脉冲和线切割机等机床相继使用,又采用硬质合金为模具材料,冷冲模具的制作工艺有了新的发展。硬质合金冷冲模具的使用寿命从原来3.5万次跃增到150万次以上。浙江合金冷冲模具报价高高精密模具拥有专业技术团队,可根据客户图纸完成冷冲模具方案设计。
冷冲模具的闭合高度与冲床行程匹配需要在设计阶段确认。高高精密模具在与客户沟通冷冲模具需求时,了解客户现有冲床的闭合高度范围与滑块行程参数,据此确定模具的闭合高度与工作行程。模具闭合高度过大时无法装入冲床,过小则可能影响冲压时的有效行程。公司在模具总装图上标注闭合高度与 较小工作高度,供客户核对设备参数。对于需要在不同冲床上使用的模具,可在结构上预留调整垫板的空间。模具的导柱长度与冲床行程配合,保证冲压过程中导柱不脱离导套,维持导向精度。闭合高度与设备参数的匹配确认,减少模具到厂后无法安装或运行不畅的风险。
高高精密模具具备复合冷冲模具加工调试服务,在同一套模具内部集成多道冲压工序,单次冲压行程完成落料、冲孔等组合作业。复合类冷冲模具内部零件排布紧凑,对于凸凹模、卸料组件的加工装配有着较高要求,企业工程师前期分析零件图纸,评估工序合并可行性,规划模具内部零件排布,规避结构干涉情况。加工阶段拆分复杂零件加工工序,先粗加工预留加工余量,热处理之后再开展精加工磨削,保障零件硬度同时管控尺寸参数。模具组装过程逐件检测组件配合状态,调整卸料力大小,避免冲压过程出现工件卡滞。完成装配之后上机开展试冲,收集多批次样件开展测量,对模具局部结构进行微调优化。这类冷冲模具适合零件工序集中、生产场地有限的加工场景,多用于中小型五金配件加工,企业还可根据客户反馈对模具局部结构进行修改,适配后续产品迭代带来的改动需求。高高精密模具可改良旧款冷冲模具结构,提升原有设备生产加工效率。
高高精密模具在冷冲模具生产流程中设置多道检测节点,从模具零件粗加工阶段到成品试模阶段持续跟进尺寸核验,减少加工偏差流入装配环节。零件加工完成后,工作人员使用投影仪、千分尺等检测工具采集型腔、冲头、镶块的各项尺寸,核对是否符合图纸标注要求,热处理之后再次复测,排查应力释放带来的尺寸变动。全部零件检测合格才会进入装配工序,装配完成后开展空载试运行,确认开合模动作顺畅无卡顿,再进入带料试冲环节。整套流程管控之下,冷冲模具上机后的稳定性得到保障,减少前期试模阶段的调试工作量,适配各类五金冲压车间稳定量产的使用诉求。高高精密模具提供完整技术文档,方便客户冷冲模具日常保养与管理。连云港五金冷冲模具哪家好
高高精密模具可提供冷冲模具备件配套,降低客户冷冲模具后期维护成本。上海冲击材料冷冲模具推荐厂家
高高精密模具在冷冲模具制造过程重视应力释放处理,模具钢材经过切削、线切割加工之后内部会留存加工应力,持续冲压作业过程容易出现形变,影响工件尺寸。企业在粗加工之后安排时效处理,热处理工序把控升温、保温、降温节奏,减少钢材内部应力聚集,精加工完成之后再次静置释放残余应力,再进入装配环节。经过应力管控的冷冲模具,在长时间连续冲压工况下,零件尺寸变化幅度更小,减少因模具形变造成的批量工件偏差,适合需要长时间不间断生产的冲压车间,延长模具稳定运行的时长。上海冲击材料冷冲模具推荐厂家