商机详情 -
台州冲击材料冷冲模具定制
老旧模具图纸遗失、原有样件还在的场景可以选择来样复刻服务,先借助检测设备采集工件外形、孔位以及折弯角度信息,无锡市高高精密模具有限公司再反向推导冲压工序排布,同步优化原有结构存在的短板。复刻加工全程跟进尺寸核验,重点管控冲裁间隙与导向组件,装配完成后上机试冲,和原始样件比对成型效果。复刻后的冷冲模具可直接适配客户原有冲床,不用改动设备基座,节省新项目重新研发的周期,适合长期生产老款五金零件的工厂。高高精密模具对冷冲模具每道工序检测,保障批量冲压产品尺寸一致性。台州冲击材料冷冲模具定制
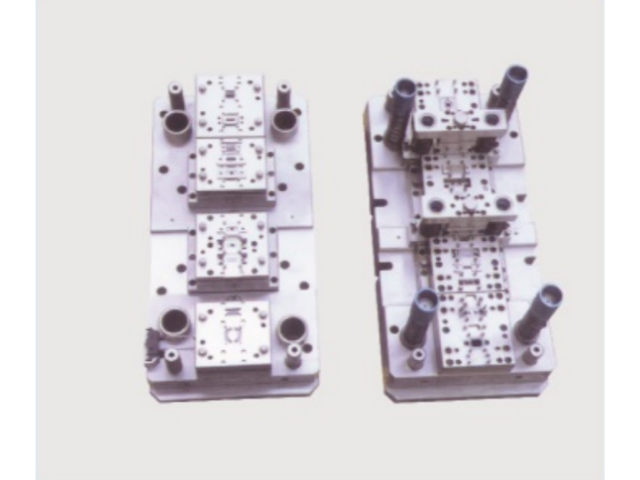
冷冲模具的凸模固定方式需要与冲裁工况相匹配。高高精密模具在凸模结构设计中,依据凸模截面尺寸与受力大小选择固定形式。截面较大的凸模采用台阶固定,配合垫板承受冲裁时的轴向压力;截面较小的凸模采用铆接或粘接固定,保证安装牢固且更换方便。凸模工作部位与固定部位之间设置过渡圆弧,减少应力集中导致的断裂风险。对于细长凸模,公司在结构上增加护套或导向板支撑,防止冲压过程中凸模发生弯曲失稳。凸模材料经淬火回火后,工作部位硬度与心部韧性形成梯度配合,兼顾耐磨性与抗冲击能力。合理的凸模固定结构使冷冲模具在连续冲压中保持刃口位置稳定,减少因凸模松动造成的间隙变化。金华硬质合金冷冲模具联系人高高精密模具积累半导体行业案例,打造适配芯片元器件的冷冲模具。
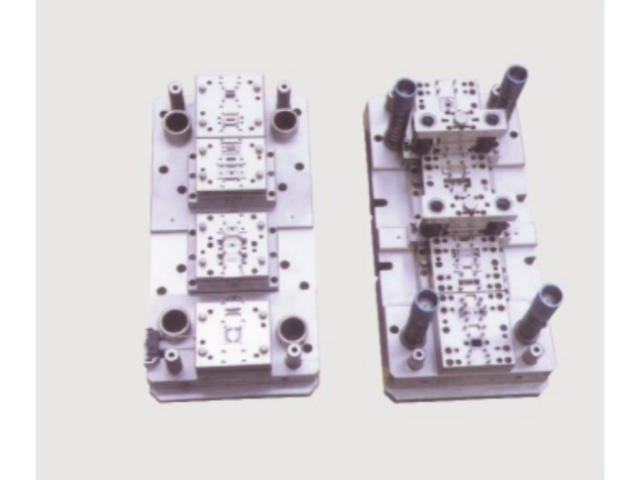
冷冲模具的凹模结构形式对模具强度与维修便利性有实际影响。高高精密模具根据制件外形与冲裁轮廓,在整体式凹模与镶拼式凹模之间做出选择。整体式凹模结构紧凑、刚性较好,适合轮廓相对简单、批量适中的冲裁件;镶拼式凹模便于局部更换与刃口研磨,适合轮廓复杂或易磨损部位集中的模具。镶拼凹模的拼块结合面经精密磨削,装配后接缝错位量控制在较小范围,避免冲裁时在制件断面留下明显痕迹。凹模刃口高度依据料厚与冲裁间隙确定,刃口下方设置漏料斜度,使废料顺畅排出。公司在凹模加工后进行硬度检测与刃口检查,确保凹模在批量冲压中具备足够的耐磨储备。
冷冲模具的冲裁力计算与设备匹配是模具设计的前置环节。高高精密模具在承接冷冲模具项目时,根据制件材料牌号、料厚与冲裁轮廓周长,计算所需冲裁力并叠加卸料力与压料力,得出模具工作时的总负荷。依据总负荷为客户建议匹配的冲床吨位,避免设备选型偏小导致冲压不足或偏大造成能源浪费。模具的闭合高度与冲床行程参数进行核对,确保模具安装后能够正常开合。对于多工位级进模具,公司按各工位冲裁力的分布情况评估冲床台面受力均衡性,必要时在模具结构上采取平衡措施。冲裁力计算的准确性,关系到模具投产后的运行平稳性与冲压件质量一致性。高高精密模具经过热处理工艺优化,增强冷冲模具整体硬度与抗冲击性。
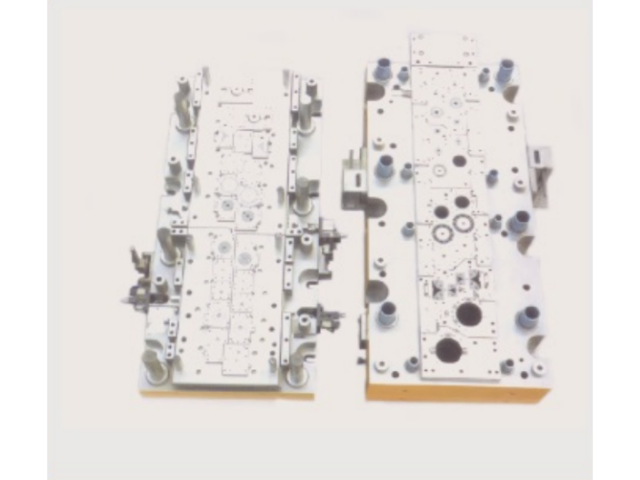
冷冲模具在照明灯具零件冲压中有应用空间。灯具中的灯头、支架、散热片等金属零件可通过冷冲压工艺成型,对模具的成型精度与表面质量有一定要求。高高精密模具在灯具零件模具设计中,关注拉深与冲裁工序的衔接,避免拉深后的零件在后续冲裁中发生变形。对于散热片类零件,模具采用多工位级进结构,冲裁与折弯工序连续完成,提高生产效率。模具刃口保持锋利,减少冲裁断面毛刺,避免影响灯具外观与装配。公司可根据灯具零件的材料与形状,设计匹配的冷冲模具方案,配合客户冲床设备实现批量生产。高高精密模具针对薄料冲压场景,定制冷冲模具减少材料撕裂问题。徐州五金冷冲模具厂家报价
高高精密模具可承接小批量冷冲模具订单,灵活匹配研发阶段试样需求。台州冲击材料冷冲模具定制
冷冲模具在五金弹片类零件冲压中体现出较强的适应性。弹片类零件通常材料薄、形状细长、有多个弯曲与冲裁工序,对模具的定位精度与成型稳定性要求较高。高高精密模具在弹片模具设计中,将冲裁与弯曲工序合理排布在级进模具的各工位上,通过导正销与侧刃配合保证料带步距准确。弯曲工位设置回弹补偿角度,依据材料批次在试模阶段进行微调,使弹片成型角度稳定。模具卸料板采用导向结构,冲压时压紧料带,防止细长弹片在冲裁时发生翘曲。对于有接触电阻要求的弹片,模具刃口保持锋利,减少冲裁断面毛刺,避免影响接触性能。此类模具适用于电子开关、继电器、连接器等产品中的弹片零件批量生产。台州冲击材料冷冲模具定制