商机详情 -
浙江自主可控珩磨油石设备价钱
珩磨加工中,油石易出现磨损过快、堵塞、断裂、加工表面质量差等问题,需针对性分析并解决。油石磨损过快:原因可能是磨料选型错误(如用刚玉加工硬质合金)、结合剂过软、压力过大、速度过快;解决方案是更换适配磨料与结合剂,降低压力与速度。油石堵塞:多因冷却液流量不足、压力过低、气孔率过小、加工材料粘性大(如铝合金);解决方案是增大冷却液流量与压力,选用高气孔率油石,添加专门切削添加剂。油石断裂:主要是安装不当(受力不均)、碰撞、烧结缺陷导致;解决方案是规范安装,避免碰撞,选用质量稳定的油石产品。加工表面粗糙度差:可能是油石粒度过粗、自锐性差、压力过大、冷却液润滑不足;解决方案是更换细粒度油石,及时修整,降低压力,优化冷却液配方。网纹不均匀:由往复行程不当、速度比失调、油石跳动大引起;解决方案是调整往复行程与速度比,校准珩磨头跳动。及时排查问题、精确解决,是保证珩磨加工稳定高效的关键。抗静电配方珩磨油石在干式或半干式加工中不易吸附粉尘,保持切削顺畅。浙江自主可控珩磨油石设备价钱
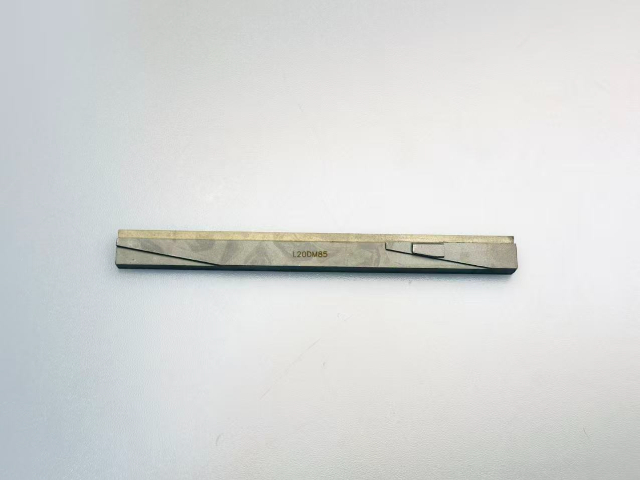
珩磨油石的质量检测标准与方法:保障产品一致性 高质量珩磨油石需通过严格的质量检测,建立完善的检测标准与方法,才能确保产品性能一致,满足精密加工需求,目前行业已形成一套成熟的检测体系。检测内容主要涵盖尺寸精度、硬度、磨料性能、结合剂强度、气孔率五大关键指标。尺寸精度检测采用高精度投影仪、卡尺与直线度测量仪,检测油石的长度、宽度、厚度公差,直线度、平行度误差,确保符合安装与加工要求,如长条油石直线度误差需<0.05mm/m,窄条油石厚度公差≤±0.01mm。硬度检测采用洛氏硬度计或维氏硬度计,根据结合剂类型选择对应检测方法,陶瓷结合剂油石硬度需达到HRC65以上,树脂结合剂油石达到HRC55–60。磨料性能检测通过显微镜观察磨粒的形状、尺寸与分布,确保磨粒均匀、无团聚,超硬磨料需检测纯度与晶体完整性。结合剂强度检测采用抗压强度试验与弯曲强度试验,确保油石在加工压力下不破裂、不脱落。气孔率检测采用孔隙度测定仪,精确测量油石内部孔隙占比,确保符合不同加工场景需求。此外,还需进行实际磨削试验,检测油石的切削效率、表面质量与寿命,确保产品性能稳定可靠。哈尔滨摩托车零件珩磨油石批发价格珩磨油石通过精密磨削,可明显降低缸筒内壁粗糙度。
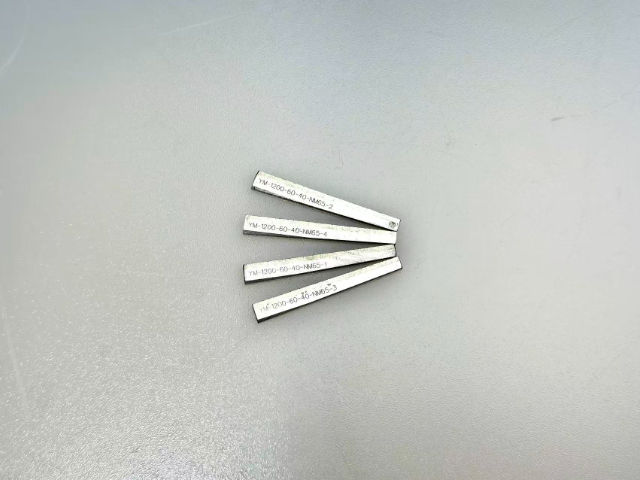
汽车发动机是珩磨油石大的应用领域,缸体、缸套、曲轴孔、连杆孔等关键部件的精密加工均依赖专门珩磨油石。发动机缸孔珩磨是关键工序,采用“平台珩磨工艺”,通过不同粒度油石分阶段加工:先用粗粒度油石去除镗孔余量,修正圆度与圆柱度;再用中粒度油石形成基础网纹;用细粒度油石修整平台,形成“峰谷分明”的交叉网纹结构。这种网纹可储存机油,大幅提升活塞环与缸壁的润滑性能,降低摩擦磨损,减少烧机油风险,同时提高气密性与发动机功率输出。曲轴孔珩磨需保证同轴度误差≤0.003mm,圆度≤0.002mm,表面粗糙度Ra≤0.2μm,通常采用CBN或单晶刚玉油石,配合数控珩磨机实现高精度加工。连杆孔珩磨则要求45°±5°的标准网纹,确保连杆与曲轴的稳定配合,某汽车零部件厂采用定制CBN油石后,油石寿命从3件提升至25件,综合成本下降60%,良品率达99.5%。珩磨油石的性能直接决定发动机的动力性、经济性与可靠性,是汽车制造产业链的关键基础工具。
金刚石珩磨油石适配硬质合金、工程陶瓷、钨钢等超硬难切削材料,是**精密零部件加工不可或缺的耗材,宁波伊弗迅机械可提供金属、复合结合剂两大类金刚石油石,满足不同工况加工需求。硬质合金工件硬度较高,普通磨料油石几乎无法形成有效切削,加工效率极低且油石快速损耗;劣质金刚石油石普遍存在磨料分布不均、局部缺砂、使用过程成片脱砂等问题,直接造成批量工件报废。伊弗迅金刚石珩磨油石采用均匀混料工艺,严格把控金刚石磨料浓度,保证整条油石切削性能一致;结合剂配方经过多次调试,平衡韧性与耐磨性,既保障磨粒不易脱落,又具备基础自锐能力,防止油石工作面持续钝化丧失切削能力。针对通孔、盲孔、微小孔径工件,可定制窄幅长条、弧形仿形油石,适配小型立式珩磨头。在半导体陶瓷零件、硬质合金模具内孔加工场景中,伊弗迅金刚石油石能够稳定维持尺寸一致性,长期连续加工无明显性能衰减,助力**装备零部件实现国产化精密加工配套。珩磨油石配合专门用于珩磨液使用,可进一步降低粗糙度提高表面光洁度。
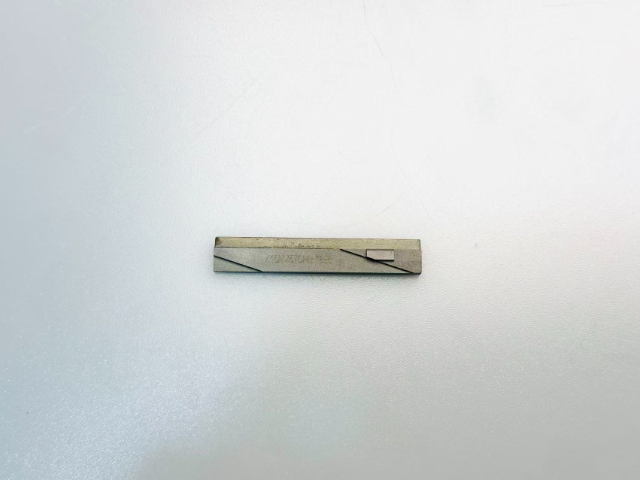
汽车发动机是珩磨油石的比较大应用领域,缸体、缸套、曲轴、连杆、气门导管等关键零部件的加工均离不开珩磨油石,其加工质量直接影响发动机的动力性、经济性与可靠性。发动机缸套是珩磨加工的典型零件,需经过粗珩、半精珩、精珩三道工序,粗珩采用粗粒度氧化铝油石,快速去除铸造余量,修正圆度与圆柱度误差;半精珩采用中粒度油石,进一步提升尺寸精度;精珩采用细粒度油石,形成均匀交叉网纹,保证缸套表面粗糙度(Ra0.2-0.4μm)与承载性能,同时优化润滑油膜形成,降低活塞环磨损,提升发动机密封性与使用寿命。曲轴的主轴颈与连杆轴颈珩磨,需采用高精度CBN油石,保证轴颈尺寸精度(公差±0.005mm)、圆度与圆柱度(≤0.002mm),表面粗糙度Ra≤0.1μm,避免轴颈表面烧伤,提升曲轴疲劳强度。珩磨油石硬度分级齐全,可根据工件材质软硬选择,提升加工效率与寿命。辽宁模具珩磨油石服务电话
珩磨油石对铸铁材料适应性强,磨削效率高,不易堵塞,适合大批量生产。浙江自主可控珩磨油石设备价钱
粗珩与精珩工序油石科学搭配,是兼顾加工效率与成品表面质量的关键工艺要点,宁波伊弗迅机械可提供成套珩磨油石工艺方案,实现粗珩去除余量、精珩优化表面的工序组合。很多加工厂存在油石选型单一、粗细工序混用耗材的问题,粗珩选用细粒度油石导致去除余量缓慢,精珩使用粗粒度油石无法消除深切削纹路,后续加工难以达到粗糙度指标。伊弗迅根据大量现场工艺积累,建立标准化选型体系:粗珩工序主推 120#–240# 中硬陶瓷结合剂油石,高气孔设计快速排屑,高效修正镗孔、钻孔遗留锥度、椭圆误差;半精珩选用 320#–400# 中软油石,逐步降低表面峰谷高度;精珩配套 600# 及以上树脂结合剂油石,修整形成均匀标准珩磨网纹。公司技术人员可以结合客户工件材质、单边加工余量、珩磨机往复转速、切削压力,推荐粒度、硬度匹配的成套油石,同时提供油石长度、倒角形式优化建议。众多液压零部件工厂采用粗细组合油石方案后,无需额外增加超精加工工序,一次装夹即可完成全部珩磨作业,有效优化生产线工序排布,缩短工件整体加工周期。浙江自主可控珩磨油石设备价钱
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!