商机详情 -
深圳镜面加工珩磨机设备价钱
珩磨机按照结构布局主要分为立式和卧式两大类,各自适用于不同的加工场景。立式珩磨机的主轴工作行程较短,主轴竖直安置并带动珩磨头旋转,同时在液压装置驱动下作垂直往复进给运动,这种结构形式适用于珩磨缸体、箱体孔等长度较短的零件。立式珩磨机的优势在于工件装夹方便,加工精度高,特别适合汽车发动机缸体、压缩机壳体等批量生产场景。卧式珩磨机则采用完全不同的结构布局——水平安置的珩磨头不旋转,只作轴向往复运动,而工件由主轴带动旋转,床身中部设有支承工件的中心架和支承珩磨杆的导向架。这种结构的工作行程较长,适用于珩磨深孔,深度可达3000毫米以上,广泛应用于液压油缸、火炮身管、石油钻探管等深孔零件的精密加工。除了这两大主流类型,珩磨机家族还包括加工其他表面的外圆珩磨机、轴承滚道珩磨机、平面珩磨机和曲面珩磨机等专门设备。选择我们就是选择可靠,宁波伊弗迅为您提供全程技术支持,欢迎联系我们。深圳镜面加工珩磨机设备价钱
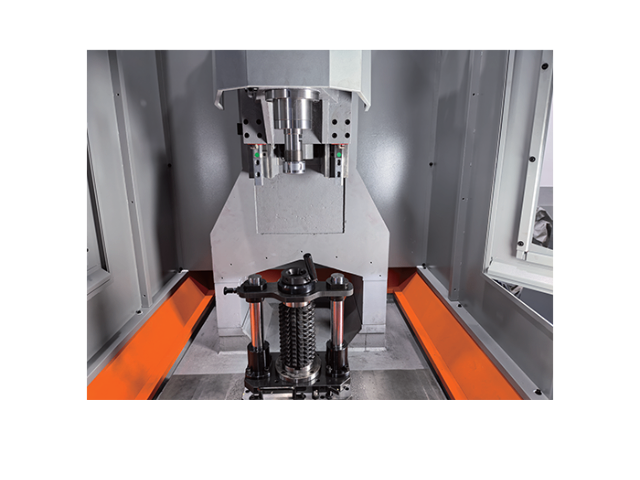
珩磨机在工程机械制造领域的应用范围广,主要用于加工工程机械的关键部件内孔,如挖掘机、装载机、起重机等设备的液压缸筒、液压泵体、变速箱壳体、转向节孔等,这些部件的加工精度直接影响工程机械的工作性能、可靠性和使用寿命。工程机械的工作环境恶劣,需承受巨大的载荷、冲击和振动,因此对关键部件的强度和精度要求较高。通过珩磨加工,可使液压缸筒内孔获得优异的表面粗糙度和尺寸精度,确保活塞与缸筒的紧密配合,提升液压系统的承载能力和密封性能;加工后的变速箱壳体轴承孔和齿轮轴孔,保证了各传动部件的精确配合,提升变速箱的传动效率和可靠性;转向节孔的精密珩磨加工,确保了转向系统的灵活性和稳定性,保障工程机械的行驶安全。珩磨机在工程机械制造中的应用,不*提升了关键部件的加工精度和性能,还通过批量加工能力满足了工程机械规模化生产的需求,推动了工程机械行业的技术升级和发展。无锡盲孔珩磨机服务电话操作珩磨机需由经过安全及技术培训的专业人员进行,确保规范。
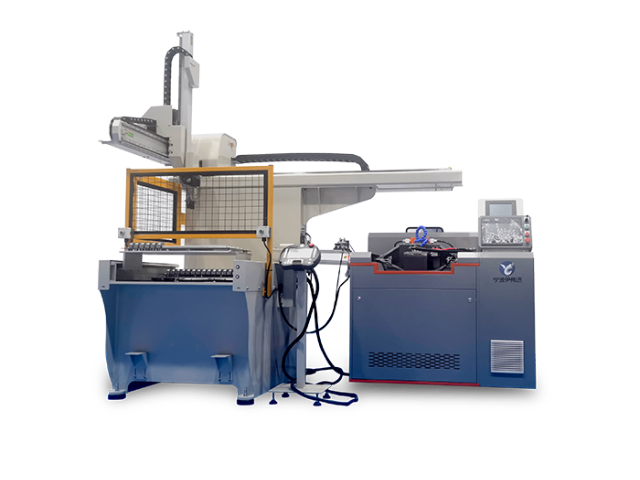
珩磨机作为一种高精度内圆表面光整加工设备,其关键工作原理是通过珩磨头上均匀分布的若干油石条(通常为偶数)在径向扩张力的作用下,与被加工孔壁保持面接触,并同时进行旋转与往复直线复合运动。这种独特的运动轨迹使得磨粒在工作表面上形成交叉网纹,从而实现对工件材料的微量切削。与普通磨削或镗削相比,珩磨工艺具有多重明显优势:首先,它能有效修正工件几何形状误差,如圆度、圆柱度以及轴线直线度,而不*是提高表面光洁度;其次,珩磨过程属于低速磨削,切削速度低、压力小,因此产生的热量少,避免了表面烧伤和变质层的形成,特别适用于高精度要求的缸筒、阀体等零件;再者,珩磨加工后的交叉网纹结构有助于储存润滑油,明显改善零件的耐磨性与使用寿命。现代数控珩磨机更通过伺服控制系统精确控制油石涨缩、主轴转速与往复速度,实现了工艺参数的数字化与自适应调节,满足从传统汽车气缸到航空航天精密液压件等不同领域的苛刻要求。
在现代柔性制造系统中,减少换产停机时间至关重要。珩磨头的快速、精确更换是实现这一目标的关键环节。智能快换系统通常由两部分组成:安装在机床主轴端的夹持器,和与珩磨头集成的连接柄。高精度液压夹持器或力压夹持器应用范围广,它们能提供极大且均匀的夹紧力,确保珩磨头在高速旋转和往复冲击下的连接刚性,同时具有自动定心功能,重复定位精度可达2微米以内。更先进的系统集成了RFID芯片或数据触点。当珩磨头被装入时,夹持器能自动读取芯片中存储的该珩磨头信息,如ID号、油石规格、校准参数、已使用寿命等,并自动传递给数控系统。系统随即调用对应的加工程序和工艺参数,实现“即插即用”。此外,快换系统还与自动换刀库(ATC)或外部机器人集成,实现珩磨头的全自动更换。这对于需要在一台机床上加工多种不同孔径工件的生产线来说,效率提升明显。同时,智能夹持系统还能监测夹紧力状态,出现异常(如未夹紧或过载)时立即报警,保障安全。这种模块化、智能化的设计,是珩磨机融入智能制造生态系统的重要接口。电子专门珩磨机搭载微型珩磨头,适配微小内孔加工,保障低损伤高精度要求。
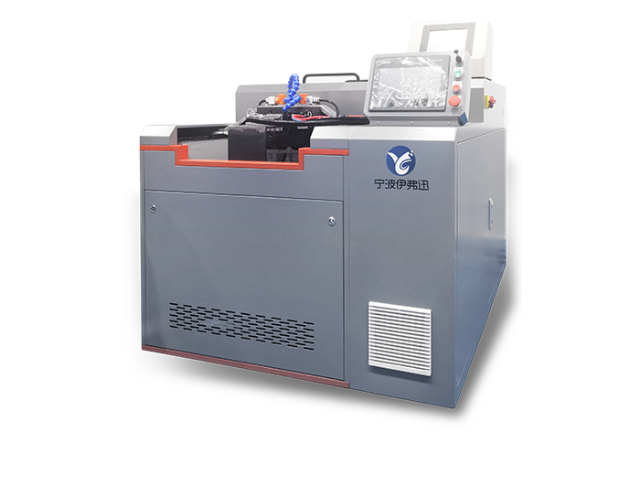
珩磨工艺质量与效率高度依赖于一系列工艺参数的合理匹配与优化。主要参数包括:切削速度(由主轴转速与往复速度共同决定)、油石工作压力、珩磨余量、油石特性以及加工时间或循环次数。其中,交叉角(由旋转速度与往复速度的矢量合成)是形成理想交叉网纹的关键参数,通常粗珩取30°-60°以利排屑和高效切削,精珩则取15°-30°以获得更细密的纹路和更低粗糙度。油石压力需根据工件材料、硬度及余量精确设定:压力过大会导致油石过快磨损、发热甚至工件变形;压力不足则切削效率低下。现代数控珩磨机常采用“变量珩磨”策略,即在一次加工循环中,根据预设程序分段改变转速、往复速度或压力,例如在粗珩段采用高压力、大交叉角快速去除余量,在精珩段转换为低压力、小交叉角进行光整。此外,针对薄壁件易变形的问题,可能需要采用低压力、多行程的工艺;而对于深孔珩磨,则需考虑采用分级珩磨头或调整往复行程两端的停留时间以保证全孔段的尺寸一致性。工艺优化通常需要基于理论计算、经验数据库并结合试加工进行。宁波伊弗迅电子专门珩磨机搭载微型珩磨头,适配微小内孔加工,低损伤高精度,欢迎定制。高精度珩磨机厂家直销
珩磨机自动油石修整系统实时恢复油石锋利度,减少人工干预,稳定切削性能。深圳镜面加工珩磨机设备价钱
珩磨加工中常见的缺陷及其成因复杂,系统的分析是保证质量的前提。尺寸超差可能源于机床温度变形、在线测量系统误差或油石压力设定不当。几何形状误差如喇叭口(孔端尺寸大)或鼓形孔,通常是由于珩磨头在行程两端的油石悬伸量过大、导向条件变化或往复换向冲击造成;腰鼓形孔则可能因孔中间区域加工时间过长、热量集中所致。表面质量问题包括粗糙度不达标、出现拉毛、划伤等,可能与油石粒度选择不当、珩磨液清洁度差(含有粗大磨粒)、或者切削参数不合理(如速度过高导致油石堵塞)有关。此外,网纹缺陷如网纹不均匀、交叉角紊乱,多由主轴旋转与往复运动不同步、机床导轨磨损或液压系统爬行引起。质量控制需贯穿全过程:加工前,严格检验毛坯的预加工质量与硬度均匀性;加工中,利用在线监测系统实时预警;加工后,除了常规的通止规检测,还需使用气动量仪、圆柱度仪、表面粗糙度仪以及微观形貌分析设备(如白光干涉仪)对关键特性进行抽检或全检。建立基于统计过程控制(SPC)的质量管理体系,能有效识别过程异常趋势,实现预防性质量控制。深圳镜面加工珩磨机设备价钱
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!