商机详情 -
绍兴精密珩磨机服务电话
新油石或磨损后的油石在正式使用前必须进行修整与整形,以确保其几何精度和切削性能。整形的目的是使油石外圆面与被加工孔的理论内圆面达到良好的几何吻合,并获得准确的初始尺寸。常用方法包括:使用硬度更高的整形环或整形砂轮,在机床上驱动珩磨头旋转并径向进给,让油石与之对磨;或采用金刚石笔进行车削式整形。修整(也称“锐化”)的目的则是去除油石表面因磨钝或堵塞的磨粒及结合剂桥,露出新的锋利磨粒,恢复其切削能力。在线修整可在加工前或加工间隙进行,例如将珩磨头伸入一个装有硬质磨料颗粒(如碳化硅)的修整衬套中,进行短时间空程珩磨。对于金刚石或CBN等超硬磨料油石,有时需要使用更复杂的电火花或激光修锐技术。整形与修整的周期和效果直接影响加工稳定性与成本。过度修整会浪费油石材料,缩短其总寿命;修整不足则导致切削力增大、发热严重。先进的数控珩磨机集成自动修整循环,能根据加工工件数量或在线监测的切削力信号,自动调用修整程序,确保油石状态始终处于理想窗口。选择宁波伊弗迅珩磨机,体验高效智能的工业母机,立即联系我们了解更多详情。绍兴精密珩磨机服务电话
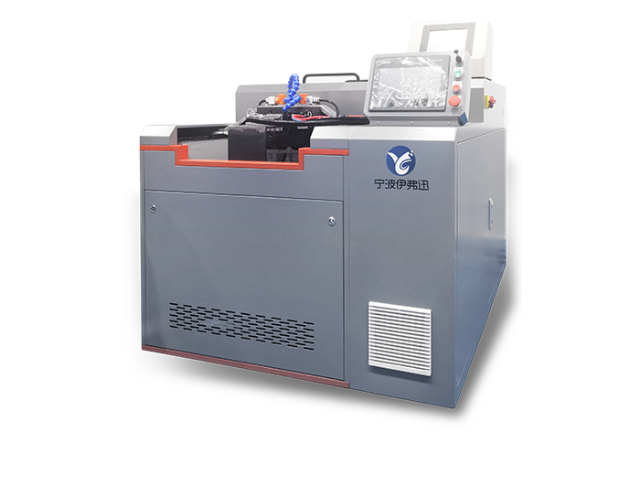
液压系统是珩磨机的“肌肉系统”,承担着驱动往复运动、控制径向进给、实现工件夹紧等多重功能,其设计的合理性直接影响整机性能。以柴油机缸体珩磨机的液压系统为例,该系统采用双泵供油和叠加阀结构,实现高度自动化的加工循环。系统由两台叶片泵提供液压油源:一套油源供给珩磨头的往复缸及涨砂条缸,另一套油源除供给另一珩磨头外,还负责上下料、夹紧、抬起、插销等辅助动作。往复运动采用“行程控制”操纵箱控制,通过先导阀、换向阀、液动阀的精密配合,实现换向位置的高精度控制,往复频率可达45次/分钟。径向进给系统通过减压阀与换向阀的组合,可分别实现珩磨所需的高压粗珩、低压粗珩、低压精珩和光珩三种压力模式,回油路中设置的背压阀扩大了减压阀的稳定工作压力范围,确保低至0.3MPa的精密压力控制成为可能。系统还采用电磁溢流阀卸载回路,使泵在卸载状态起动,明显降低了系统发热和功率消耗。福建核电部件珩磨机设备价钱操作珩磨机需由经过安全及技术培训的专业人员进行,确保规范。
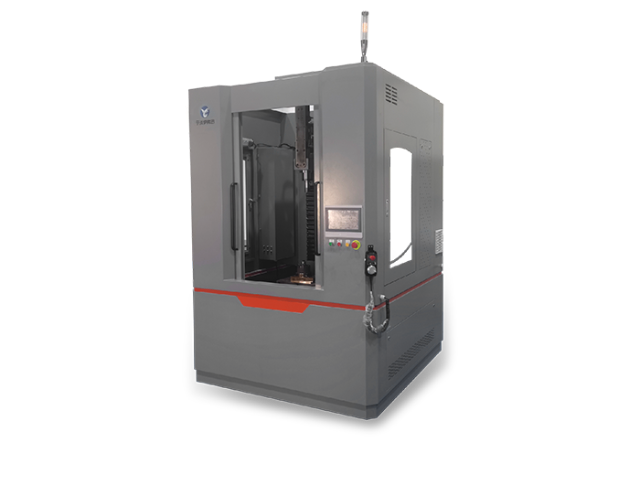
珩磨机是高精度设备,日常维护保养直接影响设备精度、稳定性与使用寿命,需建立完善的维护体系,定期排查故障、清洁保养、更换易损件,确保设备长期稳定运行。常见故障及排查:①尺寸不稳定:多为油石磨损、涨刀压力不足、主轴跳动大、工件夹紧变形,需更换油石、调整涨刀压力、校准主轴、优化工装;②粗糙度超标:油石粒度不合适、堵塞、切削液不干净、转速 / 往复速度不匹配,需更换细粒度油石、清洗油石、更换切削液、调整工艺参数;③圆度 / 同轴度超差:主轴轴承磨损、往复导轨松动、工件定位不准、珩磨头不平衡,需更换轴承、紧固导轨、校准工装、平衡珩磨头;④振动大、噪声高:床身地脚松动、主轴不平衡、油石松动、工件刚性不足,需紧固地脚、平衡主轴、夹紧油石、增加工件支撑。日常维护保养:①每日:清洁设备表面、检查切削液液位与清洁度、检查油石磨损情况、清理排屑器;②每周:润滑导轨与丝杠、检查主轴轴承温度、校准主轴跳动、清理冷却过滤系统;③每月:检查涨刀机构密封性、校准数控系统坐标、更换切削液滤芯、紧固各连接螺栓;④每年:主轴精度校准、导轨直线度校准、整机水平校准、易损件***更换。
珩磨机的加工精度和稳定性从根本上取决于其床身结构设计与制造水平。高精度珩磨机通常采用高质量灰铸铁(如HT300)或树脂混凝土(人造花岗岩)整体铸造床身。灰铸铁具有良好的阻尼减振特性,能有效吸收加工中的振动;而树脂混凝土的阻尼性能更优,热稳定性更好,且成形灵活,但抗冲击性稍弱。床身结构需通过有限元分析(FEA)进行拓扑优化,在确保高刚性的同时实现轻量化。关键导轨部分,立式珩磨机的主轴往复运动导轨和工件台固定导轨,以及卧式珩磨机的主轴箱支承导轨,多采用高精度、预加载的直线滚动导轨或静压导轨。直线导轨摩擦力小、精度高、速度快;静压导轨则能提供近乎无摩擦、无限寿命和高阻尼的运动,适用于超高精度场合。立柱作为主轴箱的支撑,其抗弯抗扭刚性至关重要,常采用箱型或圆筒型对称结构,内部设计有加强筋。整个床身需经过充分的时效处理以消除内应力,并在恒温条件下进行精密加工和装配,确保基础几何精度的长期保持。良好的结构刚性是抵抗切削力、避免颤振、保证加工表面质量与形状精度的基石。宁波伊弗迅医疗专门珩磨机洁净加工,保障内孔无杂质,诚邀洽谈合作。
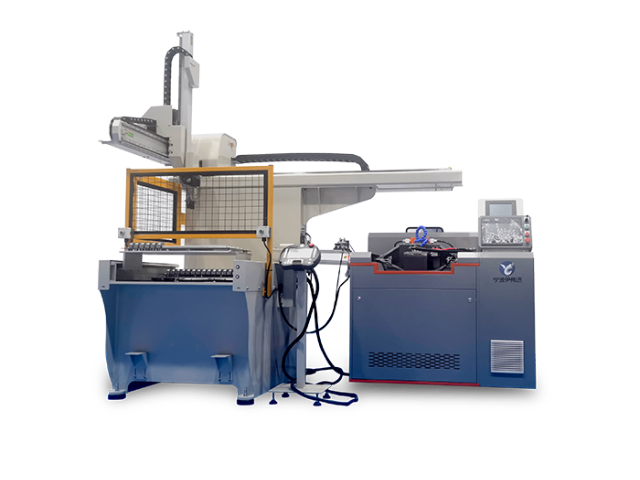
珩磨加工的关键原理是 **“旋转 + 往复 + 径向进给” 三重复合运动 **,通过油石与内孔表面的面接触微切削,实现高精度精加工。加工时,主轴带动珩磨头高速旋转,同时往复机构驱动珩磨头沿孔轴线做直线往复运动,两者合成使油石在孔壁形成交叉螺旋轨迹;涨刀机构推动油石径向胀出,以设定压力(0.5–1.5kg/cm²)压向孔壁,磨粒切除微量余量(单边 0.01–0.1mm)。每一次往复中,油石轨迹不重复,形成均匀、规则的交叉网纹,网纹交角通常为 22°–23°,沟纹宽 10–16μm、深 4–7μm,既利于储油润滑,又避免应力集中,大幅提升零件耐磨性与抗疲劳性。整个过程切削力小、温度低(50–150℃),工件无热变形,残余应力极低,适合薄壁、高精度零件加工。珩磨机是一种用于精密加工内孔表面的机床设备,尤其适用于气缸、液压缸、炮管等高精度圆筒形工件的终加工。杭州卧式数控珩磨机服务电话
机床液压油的温度一般不允许超过60摄氏度,以防设备性能下降。绍兴精密珩磨机服务电话
珩磨加工工艺参数的优化是提升珩磨加工质量和效率的关键,主要包括主轴转速、珩磨头往复速度、径向进给量、加工余量、冷却润滑条件等参数的合理匹配。主轴转速和往复速度的匹配直接决定珩磨油石在工件表面形成的切削轨迹交叉角,交叉角通常控制在30°-60°之间,合理的交叉角可使工件表面获得均匀的粗糙度和良好的耐磨性。径向进给量的大小需根据加工余量和加工精度要求确定,粗珩时可采用较大的进给量,快速去除加工余量;精珩时则采用较小的进给量,保证加工精度和表面质量。加工余量的分配需科学合理,一般分为粗珩、半精珩和精珩三个阶段,逐步减小加工余量,逐步提升加工精度。冷却润滑条件的优化可有效降低切削温度,减少工件热变形,提升加工质量,需根据加工材质和工艺要求选择合适的冷却润滑液,并保证充足的供给量和良好的过滤效果。通过试验和数据分析,优化各工艺参数的匹配关系,可在保证加工质量的前提下,大限度提升加工效率,降低加工成本。绍兴精密珩磨机服务电话
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!