商机详情 -
沈阳模具珩磨油石厂家直销
高质量珩磨油石的制造是材料科学与精密工艺的结合,关键流程包括配方设计、混料、成型、烧结、精加工五大环节。配方设计是基础,需根据加工对象确定磨料种类、粒度、浓度、结合剂比例及气孔率,超硬油石还需添加润湿剂与烧结助剂,确保磨料与结合剂的牢固结合。混料阶段采用高精度球磨机,将磨料、结合剂、辅料均匀混合,避免颗粒团聚,保证油石组织结构均匀。成型采用液压机冷压或热压,压力控制在 100–300MPa,确保油石密度均匀、尺寸精确,长条油石需保证直线度误差 < 0.05mm/m。烧结是关键,普通陶瓷结合剂在 1200–1400℃高温烧结,金属结合剂采用真空或保护气氛烧结,温度控制在 800–1000℃,避免磨料氧化与结合剂开裂。精加工阶段通过平面磨、无心磨等设备,对烧结后的油石进行尺寸修正与表面处理,确保平行度、垂直度、厚度公差符合标准。整个过程需严格管控温度、压力、时间等参数,任何环节的偏差都会导致油石硬度不均、自锐性差、寿命缩短,直接影响加工质量。珩磨油石与油性珩磨液匹配度高,润滑充分,可明显降低工件表面粗糙度值。沈阳模具珩磨油石厂家直销
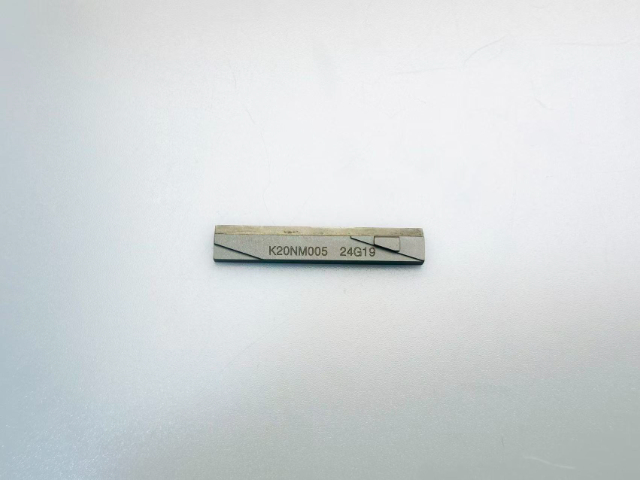
正确选型是发挥珩磨油石性能的前提,需从加工材料、工序、精度要求三方面综合考量。按材料选型:加工碳钢、合金钢选白刚玉(WA)或单晶刚玉(SA);不锈钢、高温合金选 CBN;铸铁、铝合金选碳化硅(GC);硬质合金、陶瓷选金刚石。按工序选型:粗珩(去余量、修形状)选粗粒度(120#–240#)、中硬硬度、陶瓷结合剂;半精珩(降粗糙度)选中粒度(320#–600#)、中硬度、陶瓷或树脂结合剂;精珩(镜面、高精度)选细粒度(W40–W20)、软硬度、树脂或金属结合剂。按精度选型:尺寸精度 IT6–IT7、圆度 0.005mm、Ra0.4–0.8μm,选普通油石即可;IT5 级、圆度 0.002mm、Ra<0.2μm,需选超硬 CBN 或金刚石油石;镜面加工(Ra<0.05μm),必选微粉级超硬油石。此外,长孔加工选长条油石,小孔径选窄条油石,多孔系加工选专门组合油石。选型时可参考油石厂家提供的参数表与应用案例,必要时进行小批量试磨,确保适配性。沈阳珩磨油石设备价钱专门用于深孔珩磨油石长度充足,磨削均匀,保证长孔全程精度一致无锥度。
珩磨油石的结构设计是提升其加工性能、延长寿命的关键,包括磨粒排布、密度梯度、孔隙结构与基体设计等方面,通过优化可实现切削效率、自锐性与散热能力的平衡。传统油石多为均匀结构,磨粒随机排布,易出现局部磨损、堵塞与崩边问题;现代**油石采用三维网状磨粒排布,通过有限元分析优化应力分布,使磨粒受力均匀,避免局部过载,寿命可延长 3 倍以上。梯度密度设计是另一重要优化方向,油石从基体到工作层采用梯度密度分布,基体层磨料含量约 60%,保证整体强度;过渡层磨料含量约 75%,实现应力过渡;工作层磨料含量达 92%,保证切削性能,这种设计可避免油石分层剥落,提升形状保持性。孔隙结构设计也至关重要,合理的孔隙率(通常 5%-20%)可容纳磨屑、流通冷却液,降低加工温度,避免工件表面烧伤;**油石通过等静压成型与微波烧结技术,将孔隙率控制在 0.3% 以下,且孔隙分布均匀,进一步提升加工稳定性。此外,油石的形状设计(如方条形、三角形、弧形)需匹配工件加工面形状,内孔珩磨油石多为弧形,平面珩磨油石多为方条形,复杂曲面则采用异形油石,确保油石与工件表面充分接触,保证加工精度与均匀性。
珩磨油石是珩磨加工工艺中实现材料精密去除与表面光整的关键磨具,由磨料、结合剂与孔隙三大要素构成,通过珩磨头带动做旋转与往复复合运动,实现对工件内孔、外圆或平面的高精度加工。其工作原理并非单纯切削,而是磨粒以微刃切削、耕犁与挤压的复合作用,在工件表面形成交叉网纹,既能保证尺寸与形状精度,又能优化表面粗糙度与承载性能。与普通磨削油石相比,珩磨油石需具备更高的形状保持性、自锐性与散热能力,以适应珩磨过程中连续、稳定的材料去除需求,尤其在精密内孔加工中,油石的微观结构直接决定加工质量,如磨粒排布、结合剂强度与孔隙率,均会影响切削效率、表面质量与油石寿命。在机械制造领域,珩磨油石是连接粗加工与超精加工的关键耗材,广泛应用于汽车、航空、液压、模具等行业,是实现高精度、高表面质量零件加工的关键工具。珩磨油石在低速高压下工作稳定,能形成标准交叉网纹,提升工件润滑性能。
珩磨油石是精密加工中用于光整工件表面的关键工具,由磨料、结合剂及气孔构成。其工作原理是在一定压力下,通过油石与工件表面的相对运动,以微观切削方式去除微小余量,从而达到改善工件几何精度、降低表面粗糙度、优化表面性能的目的。珩磨油石不*修正尺寸,更能形成交叉网纹储油结构,明显提升零件的耐磨性与使用寿命,广泛应用于发动机缸孔、液压缸筒、轴承孔等精密内圆表面的终加工。其性能的优劣直接决定了珩磨工艺的效率与质量,是装备制造中不可或缺的耗材。珩磨油石经高温高压烧结成型,组织结构致密,使用过程中不易碎裂掉块。广东镜面加工珩磨油石厂家报价
珩磨油石结构均匀气孔合理,排屑顺畅不易堵塞,有效延长单次使用时长。沈阳模具珩磨油石厂家直销
珩磨加工中,油石易出现磨损过快、堵塞、断裂、加工表面质量差等问题,需针对性分析并解决。油石磨损过快:原因可能是磨料选型错误(如用刚玉加工硬质合金)、结合剂过软、压力过大、速度过快;解决方案是更换适配磨料与结合剂,降低压力与速度。油石堵塞:多因冷却液流量不足、压力过低、气孔率过小、加工材料粘性大(如铝合金);解决方案是增大冷却液流量与压力,选用高气孔率油石,添加专门切削添加剂。油石断裂:主要是安装不当(受力不均)、碰撞、烧结缺陷导致;解决方案是规范安装,避免碰撞,选用质量稳定的油石产品。加工表面粗糙度差:可能是油石粒度过粗、自锐性差、压力过大、冷却液润滑不足;解决方案是更换细粒度油石,及时修整,降低压力,优化冷却液配方。网纹不均匀:由往复行程不当、速度比失调、油石跳动大引起;解决方案是调整往复行程与速度比,校准珩磨头跳动。及时排查问题、精确解决,是保证珩磨加工稳定高效的关键。沈阳模具珩磨油石厂家直销
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!