商机详情 -
上海模具珩磨油石厂家报价
正确使用珩磨油石是保证加工质量、延长油石寿命的关键,需遵循规范的操作流程与要点,避免因操作不当导致油石损坏、工件报废或加工质量下降。使用前,需对油石进行检查,确保无裂纹、崩边、变形等缺陷,同时根据工件材质与加工要求,选择合适的冷却液(如煤油、水基冷却液、专门珩磨液),并将油石浸泡在冷却液中 15 分钟以上,使孔隙充分浸润,避免干磨导致油石快速磨损、工件表面烧伤。加工过程中,需合理设置珩磨参数,转速、往复速度与进给量需循序渐进,避免突然加速或加压,导致油石过载崩边;同时保证冷却液流量充足(10-15L/min),及时带走磨屑与热量,降低加工温度,避免工件表面氧化与变质。珩磨时,需保证油石与工件表面均匀接触,避免局部过载,内孔珩磨需调整珩磨头的扩张量与压力,保证油石贴合孔壁,平面珩磨需保证油石与工作台平行,避免加工面出现锥度或平面度误差。加工过程中需定期观察油石磨损状态与加工质量,若油石出现堵塞、磨损不均或加工表面质量下降,需及时停机修整或更换油石。微粉级珩磨油石颗粒细腻,可实现超精珩磨,轻松达到镜面级表面效果。上海模具珩磨油石厂家报价
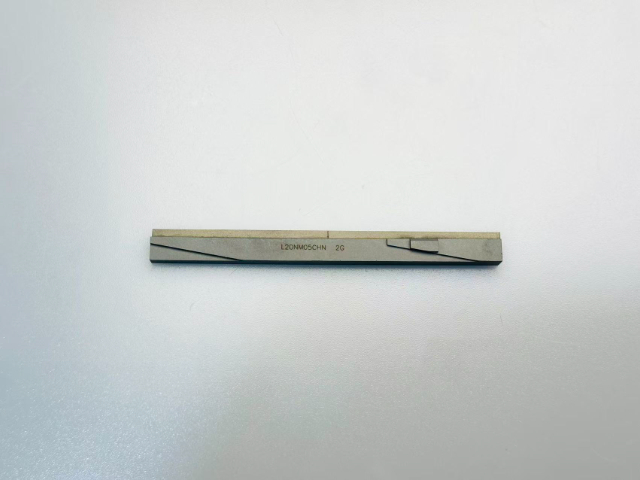
珩磨油石的质量检测标准与方法:保障产品一致性 高质量珩磨油石需通过严格的质量检测,建立完善的检测标准与方法,才能确保产品性能一致,满足精密加工需求,目前行业已形成一套成熟的检测体系。检测内容主要涵盖尺寸精度、硬度、磨料性能、结合剂强度、气孔率五大关键指标。尺寸精度检测采用高精度投影仪、卡尺与直线度测量仪,检测油石的长度、宽度、厚度公差,直线度、平行度误差,确保符合安装与加工要求,如长条油石直线度误差需<0.05mm/m,窄条油石厚度公差≤±0.01mm。硬度检测采用洛氏硬度计或维氏硬度计,根据结合剂类型选择对应检测方法,陶瓷结合剂油石硬度需达到HRC65以上,树脂结合剂油石达到HRC55–60。磨料性能检测通过显微镜观察磨粒的形状、尺寸与分布,确保磨粒均匀、无团聚,超硬磨料需检测纯度与晶体完整性。结合剂强度检测采用抗压强度试验与弯曲强度试验,确保油石在加工压力下不破裂、不脱落。气孔率检测采用孔隙度测定仪,精确测量油石内部孔隙占比,确保符合不同加工场景需求。此外,还需进行实际磨削试验,检测油石的切削效率、表面质量与寿命,确保产品性能稳定可靠。上海模具珩磨油石厂家报价珩磨油石结构均匀气孔合理,排屑顺畅不易堵塞,有效延长单次使用时长。
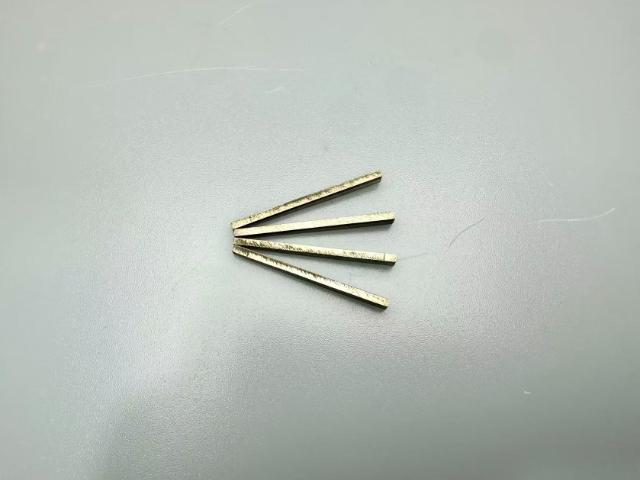
珩磨加工中,油石易出现磨损过快、堵塞、断裂、加工表面质量差等问题,需针对性分析并解决。油石磨损过快:原因可能是磨料选型错误(如用刚玉加工硬质合金)、结合剂过软、压力过大、速度过快;解决方案是更换适配磨料与结合剂,降低压力与速度。油石堵塞:多因冷却液流量不足、压力过低、气孔率过小、加工材料粘性大(如铝合金);解决方案是增大冷却液流量与压力,选用高气孔率油石,添加专门切削添加剂。油石断裂:主要是安装不当(受力不均)、碰撞、烧结缺陷导致;解决方案是规范安装,避免碰撞,选用质量稳定的油石产品。加工表面粗糙度差:可能是油石粒度过粗、自锐性差、压力过大、冷却液润滑不足;解决方案是更换细粒度油石,及时修整,降低压力,优化冷却液配方。网纹不均匀:由往复行程不当、速度比失调、油石跳动大引起;解决方案是调整往复行程与速度比,校准珩磨头跳动。及时排查问题、精确解决,是保证珩磨加工稳定高效的关键。
珩磨油石的性能由其三大关键要素决定:磨料、结合剂和粒度,理解这些要素是正确选型的基础。磨料方面,氧化铝(刚玉)适用于碳钢、合金钢等韧性材料;碳化硅则更适合铸铁、铝合金、铜合金等;对于硬质合金、陶瓷等高硬度材料,金刚石磨料是优先;而淬火钢、工具钢等黑色金属的加工则离不开CBN(立方氮化硼)磨料。结合剂的选择同样关键:陶瓷结合剂耐热、耐腐蚀、形状保持性好,是应用*****的类型;树脂结合剂具有一定弹性,抛光性能好,常用于精珩工序;金属结合剂强度高、寿命长,主要用于超硬磨料油石。耐高温珩磨油石在连续加工中不易软化,保持切削性能,减少频繁修整次数。
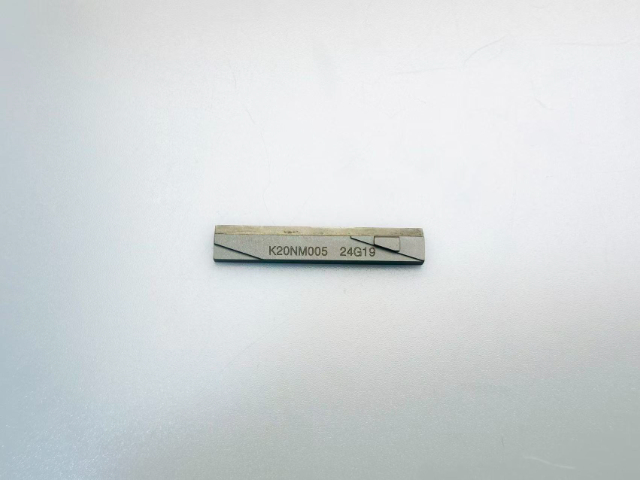
高质量珩磨油石的制造是材料科学与精密工艺的结合,关键流程包括配方设计、混料、成型、烧结、精加工五大环节。配方设计是基础,需根据加工对象确定磨料种类、粒度、浓度、结合剂比例及气孔率,超硬油石还需添加润湿剂与烧结助剂,确保磨料与结合剂的牢固结合。混料阶段采用高精度球磨机,将磨料、结合剂、辅料均匀混合,避免颗粒团聚,保证油石组织结构均匀。成型采用液压机冷压或热压,压力控制在 100–300MPa,确保油石密度均匀、尺寸精确,长条油石需保证直线度误差 < 0.05mm/m。烧结是关键,普通陶瓷结合剂在 1200–1400℃高温烧结,金属结合剂采用真空或保护气氛烧结,温度控制在 800–1000℃,避免磨料氧化与结合剂开裂。精加工阶段通过平面磨、无心磨等设备,对烧结后的油石进行尺寸修正与表面处理,确保平行度、垂直度、厚度公差符合标准。整个过程需严格管控温度、压力、时间等参数,任何环节的偏差都会导致油石硬度不均、自锐性差、寿命缩短,直接影响加工质量。不同粒度珩磨油石组合使用,可完成从粗珩、半精珩到精珩的全流程加工。无锡纺织机械珩磨油石
珩磨油石与油性珩磨液匹配度高,润滑充分,可明显降低工件表面粗糙度值。上海模具珩磨油石厂家报价
珩磨油石的行业标准是规范产品质量、保障加工安全的重要依据,国内主要执行 GB/T 2480-2023《普通磨料 固结磨具 通用技术条件》、JB/T 10924-2008《珩磨油石》等标准,国际上则以 ISO 标准与欧美、日本等国的行业标准为主。行业标准对珩磨油石的尺寸精度、硬度、强度、磨料粒度、结合剂类型、外观质量等做出明确规定,如尺寸公差需控制在 ±0.1mm 以内,硬度偏差≤1.0HRC,磨料粒度偏差符合 GB/T 2477-2023 标准,外观无裂纹、崩边、变形等缺陷。质量检测是确保油石符合标准的关键环节,分为出厂检测与进厂检测,出厂检测由生产厂家完成,包括尺寸测量、硬度检测、强度检测、粒度分析、外观检查等,每批产品需出具检测报告;进厂检测由使用单位完成,对采购的油石进行抽样检测,验证质量是否符合要求。上海模具珩磨油石厂家报价
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!