商机详情 -
浙江模锻件销售厂家
模锻件的材质选择需严格匹配应用场景的性能需求,不同材质的模锻件在力学性能、耐腐蚀性、耐高温性等方面存在明显差异,适用领域也各不相同。常用的模锻件材质主要包括碳钢、合金钢、不锈钢、铝合金、钛合金以及高温合金等。碳钢模锻件成本较低,具有较好的塑性和韧性,适用于承受中等载荷的一般机械零件,如齿轮、连杆、轴类等;合金钢模锻件通过添加铬、镍、钼等合金元素,明显提升了强度、硬度和耐磨性,广泛应用于承受重载、冲击载荷的关键部件,如汽车半轴、工程机械曲轴等;不锈钢模锻件具备优异的耐腐蚀性和抗氧化性,适配化工、食品、医药等存在腐蚀介质的环境,如阀门阀芯、管道接头等;铝合金和钛合金模锻件则以轻量化、强度为关键优势,是航空航天领域的关键材料,用于制造飞机起落架、发动机叶片等关键部件;高温合金模锻件能够在高温环境下保持稳定的力学性能,主要应用于航空发动机、燃气轮机等高温工况设备。材质的合理选择不*能保障模锻件的使用性能,还能有效控制生产成本。模锻件可做正火、调质等热处理,释放锻造内应力,降低成品后期变形风险。浙江模锻件销售厂家

工程机械行业是模锻件的重要应用领域,各类工程机械如挖掘机、装载机、起重机、压路机等,其关键传动部件和结构部件均大量采用模锻件。工程机械的工作环境通常较为恶劣,部件需承受重载、冲击、振动和磨损等复杂载荷,因此对模锻件的强度、硬度和耐磨性要求较高。例如,挖掘机的斗杆、动臂、销轴等模锻件,采用高强度合金钢材质,通过模锻工艺制造,确保其具备足够的承载能力和抗磨损性能;起重机的吊钩、吊臂、卷筒等模锻件,直接关系到起重作业的安全性,要求具备优异的力学性能和尺寸精度,模锻工艺能够有效提升这些部件的结构致密性和可靠性;装载机的半轴、齿轮、连杆等模锻件,需承受高频交变载荷和冲击载荷,采用模锻工艺并配合热处理,能够明显提升部件的疲劳寿命和使用稳定性。随着工程机械行业向大型化、智能化方向发展,对大型、超大型模锻件的需求不断增加,推动了模锻工艺和装备的升级迭代。黄浦区机械配件模锻件销售公司模锻件依靠模具挤压成型,外形尺寸精度高,加工余量小,适合大批量零部件生产。
模锻件的等温锻造工艺与应用场景:等温锻造是一种特殊的模锻工艺,其关键是让坯料与模具在整个锻造过程中保持恒定温度(通常接近坯料的始锻温度)。实现等温锻造需满足两个条件:一是模具需采用电阻加热或感应加热方式,实时补偿热量损失;二是锻造设备需具备低速、稳定的压力输出能力(如液压机),避免快速变形导致坯料温度骤降。与常规模锻相比,等温锻造的优势在于金属塑性较高,能成型形状极复杂、薄壁的锻件(如航空发动机的整体叶盘),且锻件内部组织均匀、残余应力小,后续热处理后性能稳定性更佳。但该工艺也存在局限:生产周期长(单次锻造需1-4小时)、设备投资大(模具加热系统成本高),因此适用于高级领域,如航空航天的钛合金、高温合金复杂锻件,以及医疗器械的精密钛合金部件。
模锻件在生产过程中可能因工艺参数不当、模具设计不合理或操作失误产生质量缺陷,常见缺陷及预防措施如下:一是 “裂纹”,表现为锻件表面或内部出现细小裂纹,主要原因包括坯料加热温度过高(过热)或过低(硬锻)、锻压变形速度过快、模具圆角半径过小导致应力集中。预防措施需严格控制加热温度与保温时间,确保坯料温度均匀;调整锻压设备参数,降低变形速度;优化模具圆角设计,避免应力集中部位。二是 “折叠”,表现为锻件表面出现重叠的金属层,多因坯料尺寸不当、模膛内金属流动不畅或多道次锻造时坯料定位偏差导致。预防措施需精细计算坯料尺寸,确保金属量适配模膛容积;优化模膛流道设计,引导金属顺畅流动;在多道次锻造时使用定位装置,确保坯料位置准确。三是 “未充满”,表现为锻件局部未贴合模具型腔,存在凹陷或缺肉,主要原因是坯料加热不足、锻压压力不够或模具型腔表面粗糙导致金属流动阻力大。预防措施需确保坯料加热至规定温度,提升金属塑性;增大锻压压力或延长保压时间;对模具型腔进行抛光处理,降低表面粗糙度。四是 “氧化皮夹杂”,表现为锻件内部或表面存在氧化皮颗粒,因坯料加热时氧化严重、表面清理不彻底或锻压时氧化皮被压入锻件内部导致。高温合金模锻件耐高温抗氧化,适用于航空航天发动机及燃气轮机关键零部件制造。
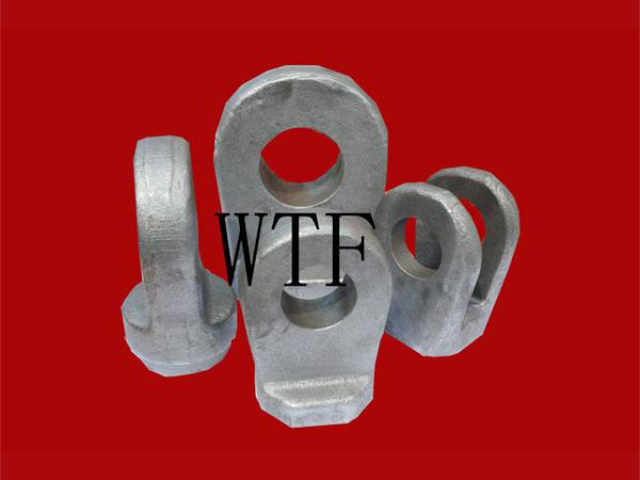
模锻件的残余应力产生与消除方法:模锻件在锻造过程中,因坯料各部位变形不均、冷却速度差异,会产生残余应力(分为表面应力与内部应力),若不消除,会导致锻件后续加工时变形、开裂,或在使用中出现性能衰减。残余应力的产生主要源于两个阶段:一是锻造阶段,金属在模膛内流动时,表层与心部变形速度不同,形成塑性变形差异;二是冷却阶段,锻件表层冷却快、收缩大,心部冷却慢、收缩小,相互约束产生应力。消除残余应力的常用方法是热处理:对于碳素钢、低合金钢锻件,采用去应力退火(加热至550-650℃,保温2-4小时,随炉缓冷),可消除70%-80%的残余应力;对于钛合金、高温合金锻件,需采用等温退火(加热至β相变点以下50-100℃,保温4-6小时),在消除应力的同时,保证锻件组织稳定。此外,振动时效处理(通过低频振动使锻件内部应力重新分布)也是一种高效的应力消除方式,尤其适用于大型、复杂锻件(如飞机起落架),能避免长时间热处理导致的锻件变形。不锈钢模锻件耐腐蚀性良好,可应用化工设备、海洋装备等有腐蚀介质的工况。嘉定区工业机器人模锻件生产厂家
风电配套模锻件耐受持续交变载荷,在风力设备传动结构中发挥重要承载作用。浙江模锻件销售厂家
模锻件的生产工艺体系较为复杂,关键在于通过精确的工艺设计和参数控制,实现金属坯料的可控塑性变形。首先是制坯环节,需根据锻件的形状和尺寸,将原始金属材料切割成合适规格的坯料,必要时还需进行镦粗、拔长等预锻工序,使坯料形状初步接近模膛轮廓,为后续模锻成型奠定基础。加热环节是模锻生产的关键步骤,需将坯料加热至适宜的锻造温度区间,不同材质的坯料加热温度差异较大,例如碳钢坯料的锻造温度通常在800-1250℃,而高温合金坯料的加热温度可高达1100-1280℃。适宜的加热温度能够降低金属的变形抗力,提升塑性,同时避免过热、过烧等缺陷。模锻成型环节则是将加热后的坯料放入锻模模膛,通过压力机或锻锤施加冲击力或压力,使坯料充满模膛并形成所需形状。冷却环节需根据锻件材质和尺寸,采用空冷、风冷、水冷或炉冷等不同冷却方式,控制冷却速度,防止锻件产生裂纹、变形等缺陷。部分高精度要求的模锻件还需经过热处理、机加工、表面处理等后续工序,进一步提升性能和精度。浙江模锻件销售厂家
无锡天润模锻制造有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的建筑、建材中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,无锡天润模锻制造供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!