商机详情 -
淮南矿山机械模锻件哪家好
模锻件的冷却工艺对其力学性能与尺寸稳定性具有重要影响,不同材料与结构的模锻件需采用针对性的冷却方式。常用的冷却方式包括空冷、风冷、水冷与炉冷四种,空冷适用于中小型、低碳钢或低合金钢模锻件,冷却速度较慢,能有效减少内应力;风冷通过风扇加速空气流动提升冷却速度,适用于要求中等冷却速度的模锻件;水冷冷却速度快,能明显提升模锻件的硬度与强度,但冷却过程中易产生较大内应力,甚至导致裂纹,适用于特定材质的小型模锻件;炉冷则是将模锻件放入炉内,通过控制炉温缓慢降温,能大限度减少内应力,保障模锻件的尺寸稳定性与力学性能均匀性,适用于大型、复杂结构或高温合金、钛合金等贵重材料的模锻件。冷却过程中需避免模锻件表面与内部出现过大温差,防止产生热应力裂纹。各类模锻件出厂无损探伤,无锡天润模锻制造,排查裂纹夹杂,保障产品使用安全。淮南矿山机械模锻件哪家好
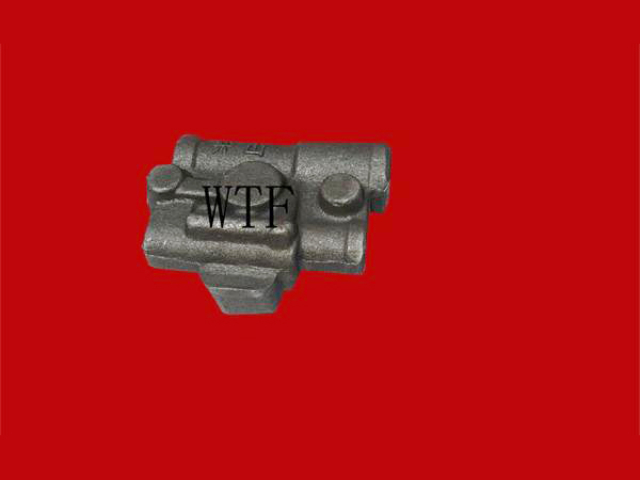
摩擦压力机模锻的工艺原理与适用范围:摩擦压力机模锻利用摩擦轮与飞轮之间的摩擦力来传递能量,实现对坯料的锻造。工作时,电动机带动摩擦轮转动,通过调整摩擦轮与飞轮的接触位置,改变飞轮的转速与转向,进而控制滑块的运动速度与压力大小。该工艺的适用范围较广,可进行镦粗、挤压、弯曲、模锻等多种操作,既能生产小型精密锻件,也能锻造较大尺寸的工件。摩擦压力机模锻的优势在于设备结构简单、造价低,且具有一定的过载保护能力;但其打击能量控制精度相对较低,在生产高精度、复杂形状锻件时,需配合高精度模具与熟练的操作技巧。普陀区模锻件销售电话小型精密模锻件生产周期短,批量稳定性强,适配自动化设备标准配件规模化供应。
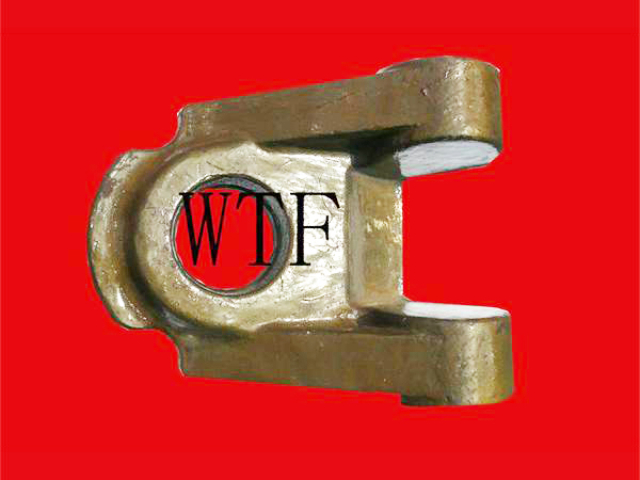
模锻件是通过模具锻造工艺成型的金属零部件,其关键特征在于借助模具的约束作用,使金属坯料在高温高压下发生塑性变形,获得形状、尺寸精度及力学性能均符合要求的产品。与自由锻件相比,模锻件具备形状复杂、尺寸一致性好、加工余量小等明显优势,能有效减少后续机械加工工作量,提升生产效率。模锻件的成型过程需经过坯料制备、加热、模锻、冷却、后续处理等多个环节,每个环节的工艺参数控制直接影响产品质量。作为机械制造领域的关键基础零部件,模锻件广泛应用于航空航天、汽车工业、工程机械、轨道交通等装备制造领域,其性能优劣直接关系到整机的可靠性、安全性与使用寿命,是推动装备制造业高质量发展的重要支撑。
开式模锻的工艺过程与优缺点:开式模锻是常见的模锻方式。在开式模锻中,锻模由上模和下模组成,两者合模时,坯料置于模膛内,由于模膛周边设有毛边槽,锻造时坯料在压力作用下向模膛各个方向流动,多余金属会流入毛边槽形成毛边。开式模锻的优点是模具结构相对简单,制造与维护成本低,对坯料尺寸精度要求不高,适用于多种形状锻件的生产。然而,其缺点也较为明显,因产生大量毛边,材料利用率较低,后续还需专门工序切除毛边并进行清理,增加了生产成本与加工时间。工程机械模锻件选材严苛,锻造流线合理分布,有效降低零部件断裂磨损等故障发生率。

在海洋、化工、核电等腐蚀环境中,模锻件的腐蚀失效是影响设备寿命的关键因素,因此腐蚀防护技术需兼顾 “高效防护” 与 “长效耐用”。常用防护技术分为 “表面涂层” 与 “整体合金化” 两大类:表面涂层方面,“电弧喷涂铝锌合金涂层”(厚度 100-200μm)通过牺牲阳极保护,可使钢铁锻件在海水中的耐腐蚀寿命延长至 15 年以上;“化学转化膜技术”(如铬酸盐钝化、磷化)通过在锻件表面形成致密氧化膜,适用于室内潮湿环境,防护寿命可达 5-8 年;“热喷涂陶瓷涂层”(如 Al₂O₃-TiO₂涂层)硬度达 1200HV,耐酸碱腐蚀,适用于化工设备的阀体锻件,使用寿命超 20 年。整体合金化方面,采用耐蚀合金材料(如哈氏合金 C276、蒙乃尔合金 400)直接模锻,这类合金含镍、铬、钼等元素,能在腐蚀介质中形成稳定钝化膜,适用于强腐蚀工况(如核电反应堆内构件),但成本是普通合金钢的 5-8 倍。提升防护长效性的关键在于 “涂层与基体结合力”,通过喷砂粗化(表面粗糙度 Ra=5-10μm)、预热(150-200℃)等预处理工艺,使涂层结合强度提升至 50MPa 以上;同时,开发 “复合防护体系”(如涂层 + 密封剂),通过密封剂填充涂层孔隙,进一步隔绝腐蚀介质,使防护寿命延长 50%。精密模锻工艺可减少后续切削加工工序,节约原材料,缩短零部件加工周期。泰州采煤机械模锻件生产厂家
无锡天润模锻制造不锈钢模锻件,耐腐蚀,适合化工、海洋装备等严苛使用工况。淮南矿山机械模锻件哪家好
模锻件的生产工艺体系较为复杂,关键在于通过精确的工艺设计和参数控制,实现金属坯料的可控塑性变形。首先是制坯环节,需根据锻件的形状和尺寸,将原始金属材料切割成合适规格的坯料,必要时还需进行镦粗、拔长等预锻工序,使坯料形状初步接近模膛轮廓,为后续模锻成型奠定基础。加热环节是模锻生产的关键步骤,需将坯料加热至适宜的锻造温度区间,不同材质的坯料加热温度差异较大,例如碳钢坯料的锻造温度通常在800-1250℃,而高温合金坯料的加热温度可高达1100-1280℃。适宜的加热温度能够降低金属的变形抗力,提升塑性,同时避免过热、过烧等缺陷。模锻成型环节则是将加热后的坯料放入锻模模膛,通过压力机或锻锤施加冲击力或压力,使坯料充满模膛并形成所需形状。冷却环节需根据锻件材质和尺寸,采用空冷、风冷、水冷或炉冷等不同冷却方式,控制冷却速度,防止锻件产生裂纹、变形等缺陷。部分高精度要求的模锻件还需经过热处理、机加工、表面处理等后续工序,进一步提升性能和精度。淮南矿山机械模锻件哪家好
无锡天润模锻制造有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的建筑、建材中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,无锡天润模锻制造供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!