商机详情 -
上海石油化工模锻件厂家直销
开式模锻的工艺过程与优缺点:开式模锻是常见的模锻方式。在开式模锻中,锻模由上模和下模组成,两者合模时,坯料置于模膛内,由于模膛周边设有毛边槽,锻造时坯料在压力作用下向模膛各个方向流动,多余金属会流入毛边槽形成毛边。开式模锻的优点是模具结构相对简单,制造与维护成本低,对坯料尺寸精度要求不高,适用于多种形状锻件的生产。然而,其缺点也较为明显,因产生大量毛边,材料利用率较低,后续还需专门工序切除毛边并进行清理,增加了生产成本与加工时间。无锡天润模锻制造工业模锻件,严控尺寸公差,有效降低后续机加工生产成本。上海石油化工模锻件厂家直销
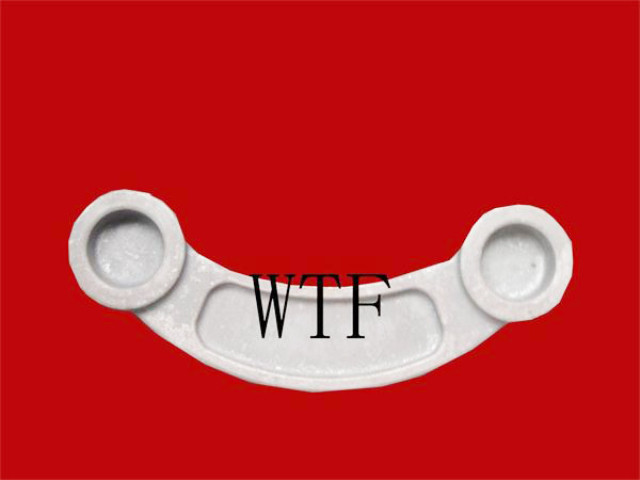
模锻件在生产过程中可能因工艺参数不当、模具设计不合理或操作失误产生质量缺陷,常见缺陷及预防措施如下:一是 “裂纹”,表现为锻件表面或内部出现细小裂纹,主要原因包括坯料加热温度过高(过热)或过低(硬锻)、锻压变形速度过快、模具圆角半径过小导致应力集中。预防措施需严格控制加热温度与保温时间,确保坯料温度均匀;调整锻压设备参数,降低变形速度;优化模具圆角设计,避免应力集中部位。二是 “折叠”,表现为锻件表面出现重叠的金属层,多因坯料尺寸不当、模膛内金属流动不畅或多道次锻造时坯料定位偏差导致。预防措施需精细计算坯料尺寸,确保金属量适配模膛容积;优化模膛流道设计,引导金属顺畅流动;在多道次锻造时使用定位装置,确保坯料位置准确。三是 “未充满”,表现为锻件局部未贴合模具型腔,存在凹陷或缺肉,主要原因是坯料加热不足、锻压压力不够或模具型腔表面粗糙导致金属流动阻力大。预防措施需确保坯料加热至规定温度,提升金属塑性;增大锻压压力或延长保压时间;对模具型腔进行抛光处理,降低表面粗糙度。四是 “氧化皮夹杂”,表现为锻件内部或表面存在氧化皮颗粒,因坯料加热时氧化严重、表面清理不彻底或锻压时氧化皮被压入锻件内部导致。虹口区机车模锻件哪里买碳素钢模锻件性价比突出,强度韧性均衡,大量应用于通用机械基础零部件领域。
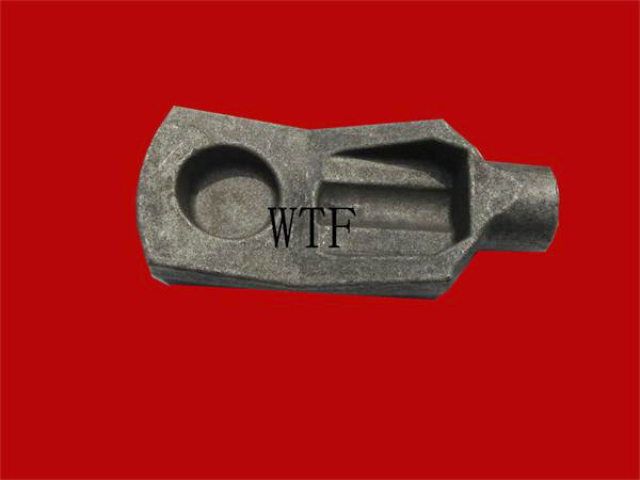
模锻件的冷却工艺对其力学性能与尺寸稳定性具有重要影响,不同材料与结构的模锻件需采用针对性的冷却方式。常用的冷却方式包括空冷、风冷、水冷与炉冷四种,空冷适用于中小型、低碳钢或低合金钢模锻件,冷却速度较慢,能有效减少内应力;风冷通过风扇加速空气流动提升冷却速度,适用于要求中等冷却速度的模锻件;水冷冷却速度快,能明显提升模锻件的硬度与强度,但冷却过程中易产生较大内应力,甚至导致裂纹,适用于特定材质的小型模锻件;炉冷则是将模锻件放入炉内,通过控制炉温缓慢降温,能大限度减少内应力,保障模锻件的尺寸稳定性与力学性能均匀性,适用于大型、复杂结构或高温合金、钛合金等贵重材料的模锻件。冷却过程中需避免模锻件表面与内部出现过大温差,防止产生热应力裂纹。
模锻件是通过模具锻造工艺成型的金属零部件,其关键特征在于借助模具的约束作用,使金属坯料在高温高压下发生塑性变形,获得形状、尺寸精度及力学性能均符合要求的产品。与自由锻件相比,模锻件具备形状复杂、尺寸一致性好、加工余量小等明显优势,能有效减少后续机械加工工作量,提升生产效率。模锻件的成型过程需经过坯料制备、加热、模锻、冷却、后续处理等多个环节,每个环节的工艺参数控制直接影响产品质量。作为机械制造领域的关键基础零部件,模锻件广泛应用于航空航天、汽车工业、工程机械、轨道交通等装备制造领域,其性能优劣直接关系到整机的可靠性、安全性与使用寿命,是推动装备制造业高质量发展的重要支撑。源头模锻生产企业支持来图来料合作,可提供锻造、机加工一站式配套服务。
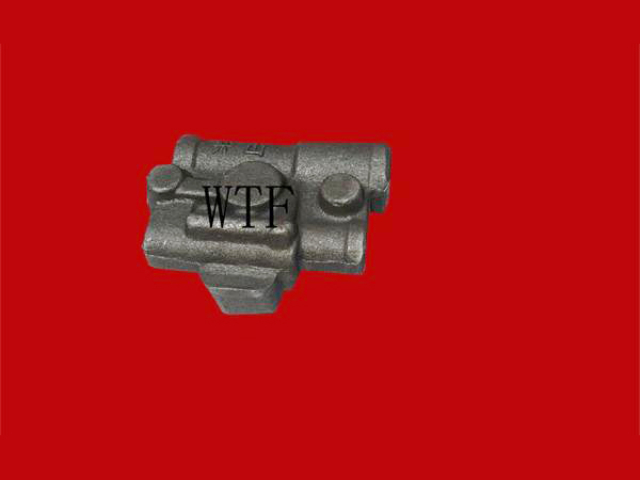
汽车工业是模锻件的关键应用领域之一,各类模锻件在汽车传动系统、行驶系统、转向系统和发动机系统中均发挥着关键作用。汽车传动系统中的齿轮、半轴、传动轴等模锻件,需承受较大的扭矩和冲击载荷,因此通常采用高强度合金钢材质,通过精密模锻工艺制造,确保其具备足够的强度和疲劳寿命;行驶系统中的轮毂、转向节、控制臂等模锻件,直接关系到汽车的行驶稳定性和安全性,要求具备优异的力学性能和尺寸精度,采用模锻工艺生产能够有效提升这些部件的结构完整性和可靠性;发动机系统中的曲轴、连杆、凸轮轴等模锻件,工作环境复杂,需承受高频交变载荷和高温作用,采用模锻工艺并配合后续热处理,能够使部件内部组织致密,提升耐磨性和抗疲劳性能。随着汽车工业向轻量化、新能源方向发展,铝合金、镁合金等轻质合金模锻件的应用比例不断提升,既满足了汽车减重节能的需求,又保障了关键部件的性能稳定,成为汽车模锻件发展的重要趋势。厂家可根据图纸定制各类模锻件,配套热处理工序,进一步优化材料力学性能。南通模锻件
齿轮模锻件内部组织致密,承受交变载荷能力强,是各类传动设备理想零部件。上海石油化工模锻件厂家直销
除主流工艺外,特种模锻工艺(如径向锻造、摆动碾压、辊锻)在小众领域展现出独特优势,解决了传统工艺难以应对的成型难题。径向锻造通过围绕坯料圆周分布的多个锤头(通常 3-8 个)进行高频次(100-300 次 / 分钟)径向打击,适用于长轴类锻件(如***管、钻杆)的精密成型,可实现直径公差 ±0.05mm,表面粗糙度 Ra≤1.6μm,且金属流线沿轴向分布,强度提升 20%;摆动碾压通过上模的摆动(摆角 1-5°)与下压运动,对坯料施加局部压力,适用于盘类、饼类锻件(如法兰、轴承套圈)的薄锻成型,成型力为传统模锻的 1/5,模具寿命延长 3 倍;辊锻通过一对或多对带模膛的轧辊旋转,使坯料连续变形,适用于长条形锻件(如叶片、刀杆)的批量生产,生产效率达传统模锻的 10 倍以上,且锻件长度不受限制。这些特种工艺在小众领域的应用包括:径向锻造用于**领域的炮弹弹体锻件,确保尺寸精度与抗爆性能;摆动碾压用于医疗器械的人工关节髋臼锻件,实现复杂曲面的精密成型;辊锻用于农机领域的犁铧锻件,满足大批量、低成本生产需求。随着小众领域对锻件精度、效率要求的提升,特种模锻工艺的市场需求正以每年 15% 的速度增长,推动模锻技术向多元化发展。上海石油化工模锻件厂家直销
无锡天润模锻制造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的建筑、建材中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同无锡天润模锻制造供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!