商机详情 -
无锡便携式等离子切割价格
光学系统主要由聚焦镜、反射镜、光束传输光纤等组成,负责将激光源产生的激光束传输并聚焦到工件表面。聚焦镜的作用是将激光束聚焦为极小的光斑,提高焦点处的功率密度;反射镜用于改变激光束的传输方向,适用于 CO₂激光切割机;光束传输光纤则用于传输光纤激光,具有传输效率高、柔性好等优势。运动系统由机床主体、伺服电机、滚珠丝杠、导轨等组成,负责带动工件或激光头进行精细的运动,实现复杂形状的切割。机床主体通常采用龙门式结构,具有刚性好、稳定性高的特点;伺服电机和滚珠丝杠用于实现高精度的位置控制,定位精度可达 ±0.01mm;导轨则保证运动部件的平稳运行。激光等离子切割可以减少废料产生。无锡便携式等离子切割价格
等离子切割
稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。为了形成等离子体并保护切割区域不受氧化,需要向切割区喷射工作气体。气体供给装置包括气瓶、减压阀、流量计等组件,能够精确控制气体的种类、压力和流量。常用的工作气体有氩气、氮气、氧气等,选择合适的气体对于不同的材料和切割要求非常重要。例如,切割不锈钢时常用氩气作为保护气体以防止氧化,而在切割碳钢时可能会加入适量的氧气以提高切割速度。江苏机械等离子切割厂家激光等离子切割提供了更高的切割精度。
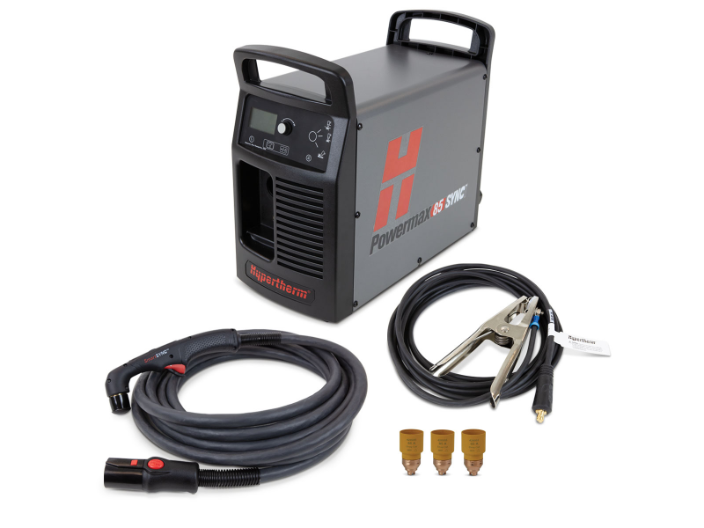
激光切割凭借聚焦后的极小光斑(直径可低至 0.1mm 以下)和精细的光束控制,切割精度较高,通常可达 ±0.02 - ±0.05mm,切口平整光滑,热影响区极小(一般<0.1mm),几乎无需后续加工。而等离子切割的光斑直径相对较大(通常在 1 - 3mm),切割精度较低,一般为 ±0.1 - ±0.5mm,切口存在一定的斜度和毛刺,热影响区较大(0.5 - 2mm),需要后续打磨处理。在精细加工领域,如航空航天零部件、精密仪器外壳等,激光切割的高精度优势尤为明显;而等离子切割更适用于对精度要求不高的中厚板粗加工,如钢结构件、设备底座等。
精细等离子技术:通过旋转磁场稳定电弧,电流密度提升至普通等离子5倍,切割表面粗糙度Ra≤12.5μm,接近激光切割下限。例如,美国海宝公司Hypertherm X-Definition系列,在切割12mm铝板时,切口垂直度达90°±0.5°。自动化集成:数控系统与机器人协同作业成为趋势。德国通快公司TruLaser Cell 8030等离子切割系统,配备7轴机器人,可实现管材、型材的自动上下料与切割路径规划,生产效率提升30%。环保优化:水幕除尘技术将粉尘排放浓度降至5mg/m³以下,满足欧盟EN 1501-1标准,较传统干式切割降低90%污染。数控等离子切割机采用先进的切割技术,能够切割出高质量的异型件和复杂形状。
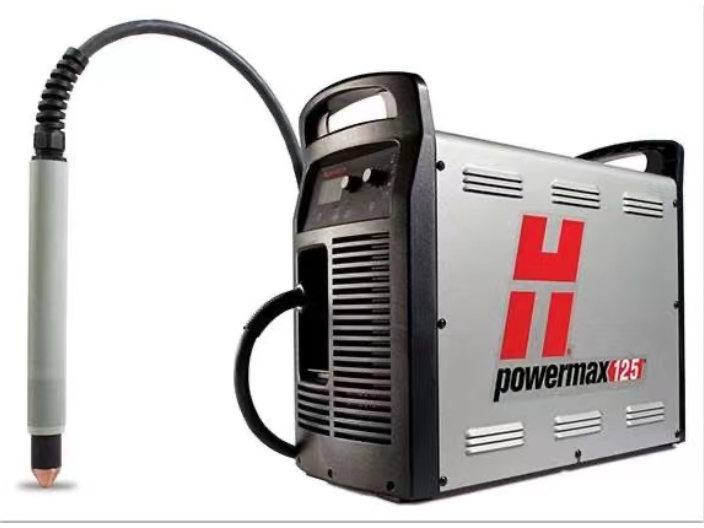
切割效率方面,两者的表现因材料厚度不同而有所差异。对于薄板(厚度<6mm),激光切割速度更快,如光纤激光切割 2mm 碳钢的速度可达 10 - 15m/min,而等离子切割的速度通常为 3 - 8m/min。这是因为激光束能量集中,能快速熔化材料,且非氧化性气体吹除熔渣的效率更高。对于中厚板(厚度 6 - 20mm),等离子切割的效率逐渐显现优势,尤其是高压等离子切割,切割速度可达激光切割的 1.5 - 2 倍。而对于厚板(厚度>20mm),等离子切割的优势更为明显,如切割 50mm 碳钢时,高压等离子切割速度可达 1 - 2m/min,而激光切割需要更高功率的设备,且速度较慢(通常<0.5m/min),成本也大幅增加。由于等离子切割是通过熔化金属来实现切割,相对而言对工件的热影响区较小,能减少工件变形等问题。苏州火焰等离子切割价格
激光等离子切割是现代制造业的重要组成部分。无锡便携式等离子切割价格
在现代工业制造领域,材料切割是贯穿生产全流程的重心工序,其精度、效率和成本直接影响产品质量与市场竞争力。激光切割与等离子切割作为两种主流的热切割技术,凭借各自独特的技术优势,广泛应用于钢铁、机械、汽车、航空航天等多个行业。随着数字化、智能化技术的深度融合,激光等离子切割技术不断实现突破,不*推动了切割工艺的升级迭代,更成为智能制造体系中的关键支撑环节。激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。无锡便携式等离子切割价格