商机详情 -
无锡数控等离子切割直销
切割速度与激光功率、材料性质等因素密切相关。过快的切割速度可能导致材料不能充分熔化,出现切不透的情况;而过慢的速度则会使切口变宽、热影响区扩大,增加材料的变形程度。在实际生产中,需要综合考虑各方面因素来确定比较好的切割速度。通常可以通过试验的方法找到针对不同材料和厚度的比较好切割速度曲线,以保证切割质量和效率的平衡。激光束的焦点位置对切割深度和精度有很大影响。当焦点位于材料表面上方时,主要用于薄板材料的切割;当焦点逐渐下移进入材料内部时,可增加切割深度,适用于较厚的材料。但焦点过深可能会导致上部边缘熔化过度,影响切口质量。因此,精确调整焦点位置是获得高质量切口的重要环节。现代激光切割设备通常配备自动调焦功能,能够根据材料的厚度自动调整焦点位置。数控系统是设备的大脑,负责控制切割路径、速度等各项参数,确保切割的准确性和高效性。无锡数控等离子切割直销
等离子切割
激光功率密度是决定切割能力的关键因素之一。较高的功率密度可以使材料更快地熔化和汽化,从而提高切割速度,但也可能导致切口过宽、热影响区增大等问题。相反,过低的功率密度则无法有效切割较厚的材料。因此,需要根据材料的厚度、硬度等特性合理选择激光功率,以达到比较好的切割效果。一般来说,随着材料厚度的增加,所需的激光功率也应相应提高。工作气体的流量和压力对切割质量有着重要影响。合适的气体流量可以保证足够的等离子体浓度和吹除力,将熔融物及时吹走,避免堵塞喷嘴和产生挂渣现象。同时,适当的气体压力有助于稳定电弧放电,提高切割的稳定性。如果气体流量过大或过小,都会影响等离子体的形成和作用效果,进而降低切割质量。此外,不同种类的工作气体也有不同的比较好流量范围,需要在实际操作中进行调整优化。浙江等离子切割供应切割速度过快会导致切割面不平整,出现挂渣等缺陷;速度过慢则会降低工作效率且可能造成切割面过热变形。
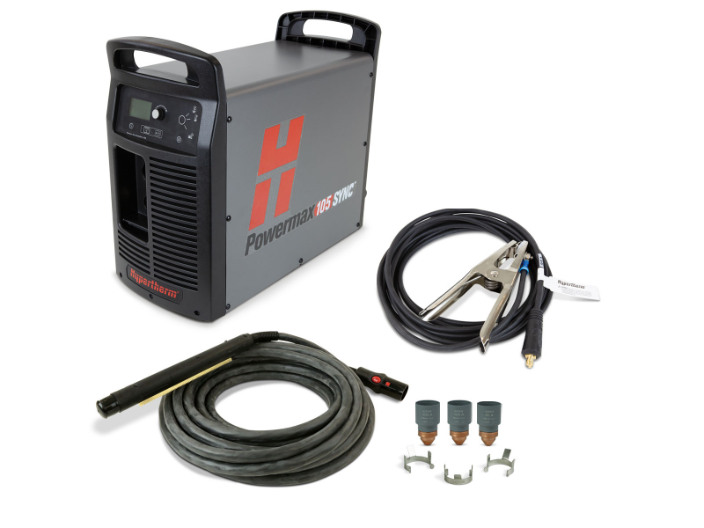
对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。
割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。割炬主要由喷嘴、电极、涡流环、保护套等组成。喷嘴的作用是压缩电弧,形成高温高速的等离子射流;电极用于产生电弧,通常采用 hafnium(铪)或 zirconium(锆)等耐高温材料;涡流环用于使等离子气体产生旋转气流,提高电弧的稳定性和切割质量;保护套则用于保护喷嘴和电极,延长其使用寿命。运动系统与激光切割设备的运动系统类似,由机床主体、伺服电机、滚珠丝杠、导轨等组成,负责带动割炬或工件进行精细运动。激光等离子切割在航空航天、汽车制造和电子设备领域有着广泛的应用。
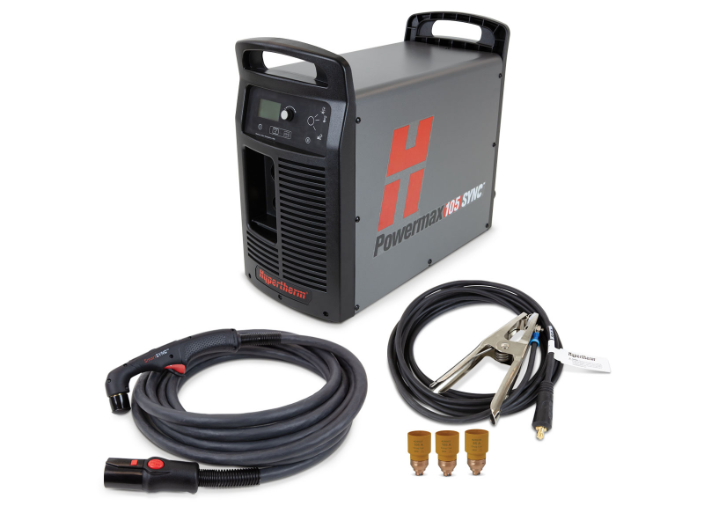
等离子切割凭借其高速度、厚板切割能力和低成本的优势,在重工业和通用机械制造行业中应用普遍。在钢结构制造行业,等离子切割用于切割钢结构件、桥梁构件、厂房框架等。钢结构件通常尺寸较大、厚度较厚,等离子切割可实现高效的切割,提高生产效率。例如,采用等离子切割技术切割桥梁的钢梁、钢柱等构件,可实现大厚度钢板的快速切割,保证构件的尺寸精度和焊接质量;切割厂房框架的型钢,可替代传统的火焰切割,提高切割效率和切口质量。在船舶制造行业,等离子切割用于切割船体板材、船用零部件等。供气系统要稳定地提供切割所需的气体,如氧气、氮气等,以维持等离子弧的形成。昆山数控等离子切割操作教程
起弧和收弧参数的设置也会影响切割质量,合理设置可避免起弧处和收弧处出现缺陷。无锡数控等离子切割直销
切割效率方面,两者的表现因材料厚度不同而有所差异。对于薄板(厚度<6mm),激光切割速度更快,如光纤激光切割 2mm 碳钢的速度可达 10 - 15m/min,而等离子切割的速度通常为 3 - 8m/min。这是因为激光束能量集中,能快速熔化材料,且非氧化性气体吹除熔渣的效率更高。对于中厚板(厚度 6 - 20mm),等离子切割的效率逐渐显现优势,尤其是高压等离子切割,切割速度可达激光切割的 1.5 - 2 倍。而对于厚板(厚度>20mm),等离子切割的优势更为明显,如切割 50mm 碳钢时,高压等离子切割速度可达 1 - 2m/min,而激光切割需要更高功率的设备,且速度较慢(通常<0.5m/min),成本也大幅增加。无锡数控等离子切割直销