商机详情 -
广东电火花等离子切割公司
等离子切割通过压缩电弧技术,将气体(如氮气、空气)电离形成等离子体,其温度可达20,000-30,000℃,能量密度达10⁶W/cm²。其工作原理包含三个关键步骤:电弧产生:高频电火花引燃喷嘴与工件间的气体,形成初始电弧;气体压缩:通过水冷喷嘴对电弧进行机械压缩,同时利用磁场进行二次约束,形成高能量密度等离子弧;材料去除:等离子弧熔化金属,高速气流(300-1000m/s)将熔融物吹除,形成切缝。在切割20mm不锈钢时,400A等离子切割机配合水再压缩技术,切割速度可达0.8m/min,切口倾斜角小于3°,较传统氧乙炔切割效率提升3倍,且无氧化层残留。等离子切割是一种高效、精确的金属加工技术。广东电火花等离子切割公司
等离子切割
激光切割设备主要由激光源、光学系统、运动系统、控制系统、辅助系统等部分组成。激光源是激光切割设备的重心部件,负责产生高功率、高光束质量的激光束。目前主流的激光源包括光纤激光源、CO₂激光源和碟片激光源。光纤激光源具有转换效率高(可达 30% 以上)、能耗低、体积小、维护方便等优势,是目前应用较普遍的激光源;CO₂激光源波长较长,适用于厚板切割和非金属材料切割,但转换效率较低(约 10% - 15%),能耗较高;碟片激光源采用多个碟片激光器模块叠加,可实现更高功率输出,光束质量好,适用于高功率厚板切割。无锡大功率等离子切割价格切割过程中,数控等离子切割机能够实时监测切割状态,确保切割质量。
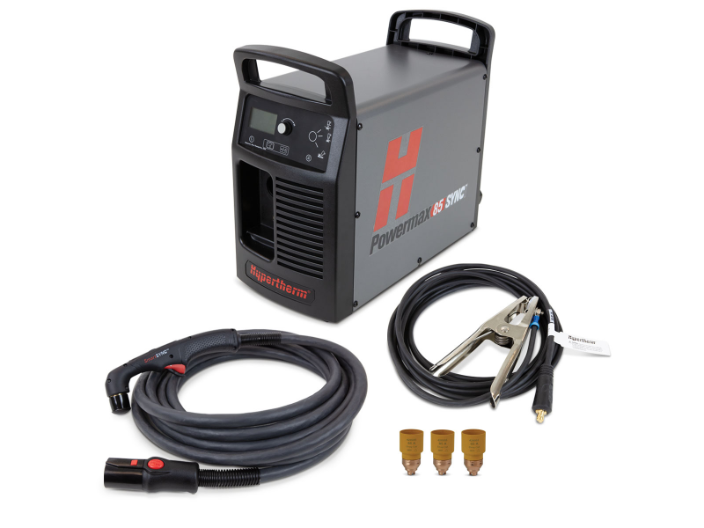
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。
割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。割炬主要由喷嘴、电极、涡流环、保护套等组成。喷嘴的作用是压缩电弧,形成高温高速的等离子射流;电极用于产生电弧,通常采用 hafnium(铪)或 zirconium(锆)等耐高温材料;涡流环用于使等离子气体产生旋转气流,提高电弧的稳定性和切割质量;保护套则用于保护喷嘴和电极,延长其使用寿命。运动系统与激光切割设备的运动系统类似,由机床主体、伺服电机、滚珠丝杠、导轨等组成,负责带动割炬或工件进行精细运动。在切割过程中,激光预热材料,等离子完成切割。
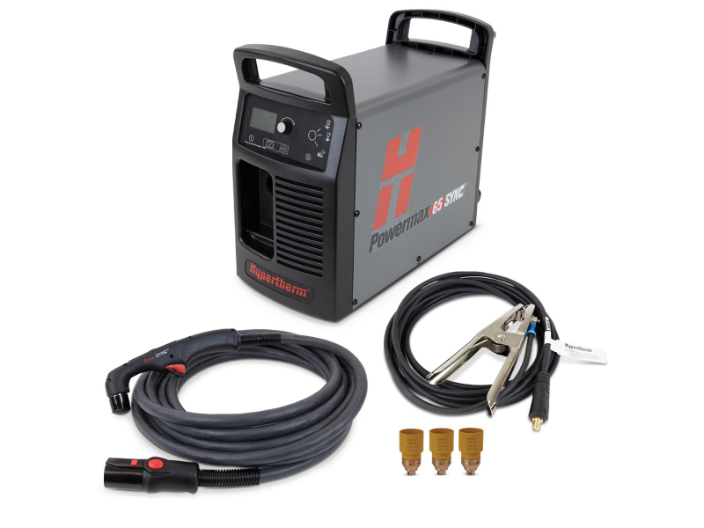
这是整个设备的重心部件,负责产生高功率密度的激光束。常见的激光器类型有CO₂激光器、光纤激光器和碟片式激光器等。不同类型的激光器具有各自的特点和适用范围,例如CO₂激光器适用于大功率切割,而光纤激光器则具有较好的光束质量和传输性能。激光器的性能参数如输出功率、波长、脉冲频率等直接影响着切割的效果和效率。稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。切割过程中,可以根据需要调整切割电流和气体压力。浙江便携式等离子切割床
使用这种技术可以提高生产效率。广东电火花等离子切割公司
等离子切割凭借其高速度、厚板切割能力和低成本的优势,在重工业和通用机械制造行业中应用普遍。在钢结构制造行业,等离子切割用于切割钢结构件、桥梁构件、厂房框架等。钢结构件通常尺寸较大、厚度较厚,等离子切割可实现高效的切割,提高生产效率。例如,采用等离子切割技术切割桥梁的钢梁、钢柱等构件,可实现大厚度钢板的快速切割,保证构件的尺寸精度和焊接质量;切割厂房框架的型钢,可替代传统的火焰切割,提高切割效率和切口质量。在船舶制造行业,等离子切割用于切割船体板材、船用零部件等。广东电火花等离子切割公司