商机详情 -
广东龙门式等离子切割床
切割效率方面,两者的表现因材料厚度不同而有所差异。对于薄板(厚度<6mm),激光切割速度更快,如光纤激光切割 2mm 碳钢的速度可达 10 - 15m/min,而等离子切割的速度通常为 3 - 8m/min。这是因为激光束能量集中,能快速熔化材料,且非氧化性气体吹除熔渣的效率更高。对于中厚板(厚度 6 - 20mm),等离子切割的效率逐渐显现优势,尤其是高压等离子切割,切割速度可达激光切割的 1.5 - 2 倍。而对于厚板(厚度>20mm),等离子切割的优势更为明显,如切割 50mm 碳钢时,高压等离子切割速度可达 1 - 2m/min,而激光切割需要更高功率的设备,且速度较慢(通常<0.5m/min),成本也大幅增加。高温等离子流还能清理切割过程中产生的金属氧化物,提高切割质量。广东龙门式等离子切割床
等离子切割
激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。当激光束照射到材料表面时,能量被材料吸收并转化为热能,瞬间将材料加热至熔化或汽化温度。对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。安徽激光等离子切割公司切割过程中,数控等离子切割机能够实时监测切割状态,确保切割质量。
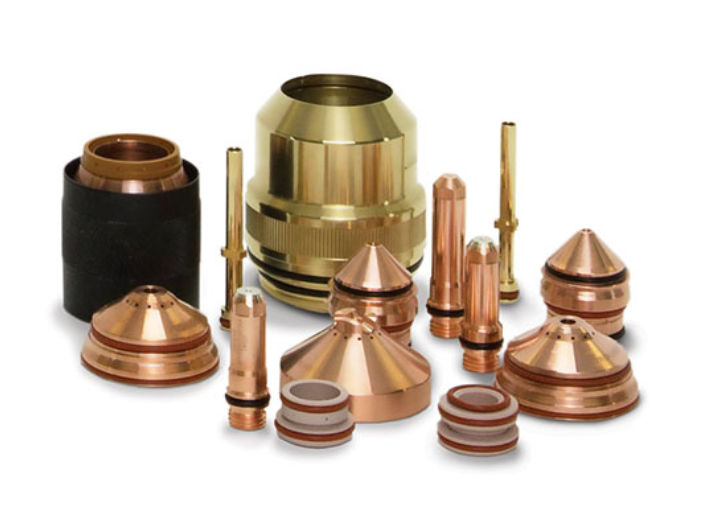
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。
激光功率密度是决定切割能力的关键因素之一。较高的功率密度可以使材料更快地熔化和汽化,从而提高切割速度,但也可能导致切口过宽、热影响区增大等问题。相反,过低的功率密度则无法有效切割较厚的材料。因此,需要根据材料的厚度、硬度等特性合理选择激光功率,以达到比较好的切割效果。一般来说,随着材料厚度的增加,所需的激光功率也应相应提高。工作气体的流量和压力对切割质量有着重要影响。合适的气体流量可以保证足够的等离子体浓度和吹除力,将熔融物及时吹走,避免堵塞喷嘴和产生挂渣现象。同时,适当的气体压力有助于稳定电弧放电,提高切割的稳定性。如果气体流量过大或过小,都会影响等离子体的形成和作用效果,进而降低切割质量。此外,不同种类的工作气体也有不同的比较好流量范围,需要在实际操作中进行调整优化。在设备维护和检修时,要先切断电源,并挂上警示标志,避免他人误操作引发安全事故。
等离子切割技术原理等离子切割是利用高温等离子电弧的热量使工件切口处的金属局部熔化(和蒸发),并借助高速等离子气流的动力排除熔融金属,形成切口的一种加工方法。其重心是通过等离子发生器产生高温、高速的等离子弧,等离子弧是一种电离程度较高的气体导电体,由阴极、阳极和等离子气体组成。当等离子发生器接通电源后,阴极与阳极之间产生电弧,电弧通过压缩喷嘴时被压缩,形成高温(可达 10000 - 30000℃)、高速(可达 300 - 1000 m/s)的等离子射流。起弧和收弧参数的设置也会影响切割质量,合理设置可避免起弧处和收弧处出现缺陷。南京数控等离子切割
激光等离子切割设备通常价格昂贵。广东龙门式等离子切割床
激光切割的重心在于通过受激辐射放大原理,将光能聚焦至微米级光斑,形成超高温热源。以CO₂激光器为例,其工作物质为混合气体,通过高频放电激发产生波长10.6μm的激光束,经反射镜组聚焦后,功率密度可达10⁸-10¹⁰W/cm²。当光斑照射材料表面时,能量吸收引发以下过程:熔化阶段:材料表面温度骤升至熔点,形成熔融层;气化阶段:持续能量输入使熔融层汽化,产生高压蒸汽;吹除阶段:辅助气体(如氮气、氧气)将熔融物从切缝吹出,形成清洁切口。以切割6mm碳钢板为例,1.5kW光纤激光器配合氮气辅助,切割速度可达12m/min,切缝宽度只0.3mm,热影响区小于0.5mm,较传统火焰切割效率提升5倍,材料利用率提高15%。广东龙门式等离子切割床