商机详情 -
苏州激光等离子切割多少钱
激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。当激光束照射到材料表面时,能量被材料吸收并转化为热能,瞬间将材料加热至熔化或汽化温度。对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。它适用于不锈钢、铝、铜等多种金属材料的切割,展现了广泛的应用潜力。苏州激光等离子切割多少钱
等离子切割
激光等离子切割技术作为一种先进的非接触式加工方法,凭借其高精度、低损伤、灵活性强、高效环保等诸多优点,在现代制造业中占据着重要地位。它广泛应用于航空航天、汽车制造、电子设备等多个领域,为各行业提供了高质量的零部件加工解决方案。虽然目前该技术还存在一些局限性,如设备投资大、对操作人员要求高等,但随着技术的不断进步和发展,这些问题将逐步得到解决。未来,激光等离子切割技术将继续朝着更高功率、更好光束质量、智能化与自动化程度提高、多功能一体化以及绿色制造等方向发展,为推动制造业的转型升级发挥更大的作用。安徽便携式等离子切割供应激光等离子切割提供了更高的切割精度。
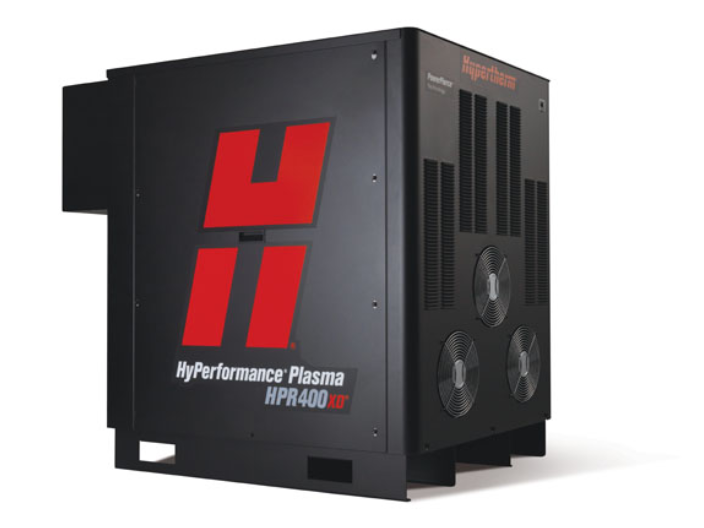
激光等离子切割可以通过计算机编程控制切割路径和形状,轻松实现各种复杂图形和异形结构的切割。无论是直线、曲线还是三维立体形状,都可以快速准确地完成。而且,它可以适应不同厚度和材质的材料加工,具有很强的通用性。这种灵活性使得它在小批量定制化生产和原型制作方面具有独特优势,能够满足市场多样化的需求。例如,在艺术雕塑创作中,艺术家可以利用激光等离子切割技术将创意转化为精美的金属艺术品。相比传统切割方法,激光等离子切割具有更高的生产效率。它的切割速度快,能够大幅度缩短加工周期;同时,由于切口质量好,减少了后续打磨等工序的时间和成本。此外,该技术不需要使用润滑剂和其他辅助化学品,减少了废弃物的产生和对环境的污染。在倡导绿色制造的背景下,激光等离子切割成为一种可持续发展的加工方式。
等离子切割通过压缩电弧技术,将气体(如氮气、空气)电离形成等离子体,其温度可达20,000-30,000℃,能量密度达10⁶W/cm²。其工作原理包含三个关键步骤:电弧产生:高频电火花引燃喷嘴与工件间的气体,形成初始电弧;气体压缩:通过水冷喷嘴对电弧进行机械压缩,同时利用磁场进行二次约束,形成高能量密度等离子弧;材料去除:等离子弧熔化金属,高速气流(300-1000m/s)将熔融物吹除,形成切缝。在切割20mm不锈钢时,400A等离子切割机配合水再压缩技术,切割速度可达0.8m/min,切口倾斜角小于3°,较传统氧乙炔切割效率提升3倍,且无氧化层残留。数控等离子切割机配备了先进的数控系统,可以编程控制切割路径和速度。
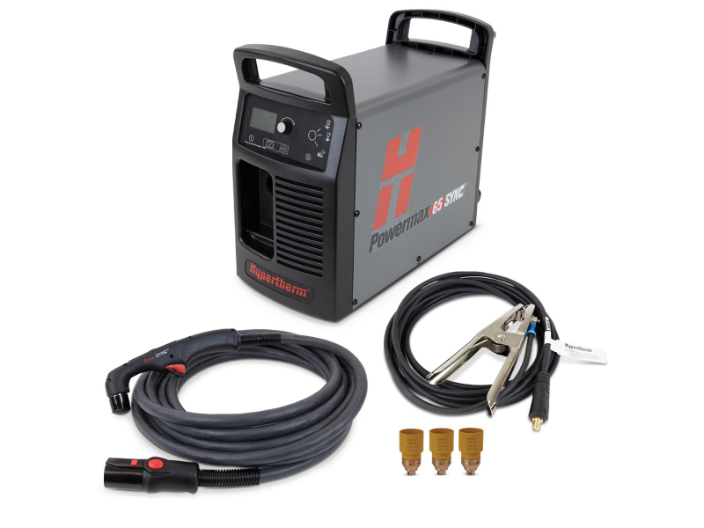
稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。为了形成等离子体并保护切割区域不受氧化,需要向切割区喷射工作气体。气体供给装置包括气瓶、减压阀、流量计等组件,能够精确控制气体的种类、压力和流量。常用的工作气体有氩气、氮气、氧气等,选择合适的气体对于不同的材料和切割要求非常重要。例如,切割不锈钢时常用氩气作为保护气体以防止氧化,而在切割碳钢时可能会加入适量的氧气以提高切割速度。数控等离子切割机采用先进的切割技术,能够切割出高质量的异型件和复杂形状。昆山自动等离子切割供应
高速等离子切割技术在批量生产中展现出了惊人的效率优势。苏州激光等离子切割多少钱
激光切割设备主要由激光源、光学系统、运动系统、控制系统、辅助系统等部分组成。激光源是激光切割设备的重心部件,负责产生高功率、高光束质量的激光束。目前主流的激光源包括光纤激光源、CO₂激光源和碟片激光源。光纤激光源具有转换效率高(可达 30% 以上)、能耗低、体积小、维护方便等优势,是目前应用较普遍的激光源;CO₂激光源波长较长,适用于厚板切割和非金属材料切割,但转换效率较低(约 10% - 15%),能耗较高;碟片激光源采用多个碟片激光器模块叠加,可实现更高功率输出,光束质量好,适用于高功率厚板切割。苏州激光等离子切割多少钱