商机详情 -
上海等离子切割供应
激光切割凭借聚焦后的极小光斑(直径可低至 0.1mm 以下)和精细的光束控制,切割精度较高,通常可达 ±0.02 - ±0.05mm,切口平整光滑,热影响区极小(一般<0.1mm),几乎无需后续加工。而等离子切割的光斑直径相对较大(通常在 1 - 3mm),切割精度较低,一般为 ±0.1 - ±0.5mm,切口存在一定的斜度和毛刺,热影响区较大(0.5 - 2mm),需要后续打磨处理。在精细加工领域,如航空航天零部件、精密仪器外壳等,激光切割的高精度优势尤为明显;而等离子切割更适用于对精度要求不高的中厚板粗加工,如钢结构件、设备底座等。在能源行业如电力设备制造、石油化工设备制造等,数控等离子切割发挥重要作用用于切割各种金属管件和板材。上海等离子切割供应
等离子切割
激光束的焦点位置对切割深度和精度有很大影响。当焦点位于材料表面上方时,主要用于薄板材料的切割;当焦点逐渐下移进入材料内部时,可增加切割深度,适用于较厚的材料。但焦点过深可能会导致上部边缘熔化过度,影响切口质量。因此,精确调整焦点位置是获得高质量切口的重要环节。现代激光切割设备通常配备自动调焦功能,能够根据材料的厚度自动调整焦点位置。不同的材料具有不同的物理化学性质,如熔点、热导率、反射率等,这些都会影响激光等离子切割的效果。例如,金属材料一般具有良好的导热性,容易散热,因此在切割时需要考虑如何集中能量以提高切割效率;而非金属材料可能具有较高的反射率,部分激光会被反射掉,减少实际作用于材料的能量。此外,材料的纯度、晶粒大小等因素也可能对切割质量产生影响。在进行激光等离子切割之前,了解材料的特性并采取相应的措施是非常必要的。昆山龙门式等离子切割由于其非接触式加工特性,数控等离子切割减少了工具的磨损和材料的变形。
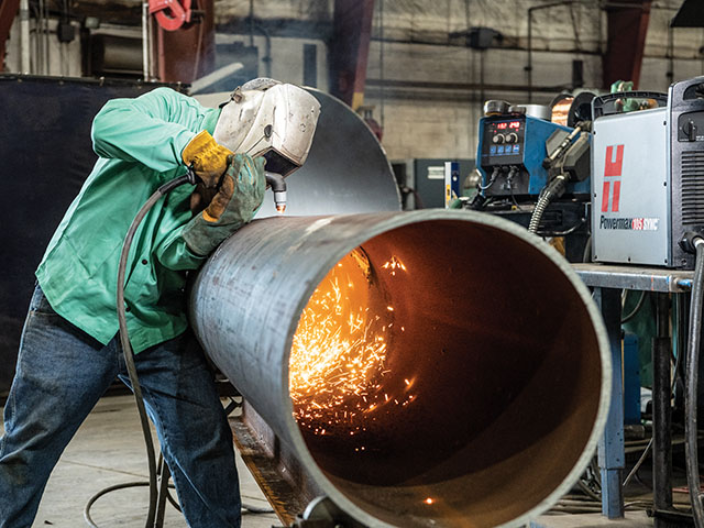
切割头是将激光束聚焦到材料表面的部件,其内部包含光学镜片组用于聚焦激光和喷嘴用于喷射工作气体。运动机构则带动切割头按照预定的路径进行移动,通常采用数控技术实现多轴联动,以确保切割精度和形状的准确性。切割头的设计和制造精度直接影响着激光的聚焦效果和切割质量。由于激光器在工作时会产生大量的热量,如果不及时散热,会影响其性能甚至损坏设备。因此,冷却系统是必不可少的组成部分。冷却方式主要有水冷和风冷两种,对于高功率激光器通常采用水冷方式,通过循环冷却液带走热量;而一些小型低功率激光器则可以采用风冷方式散热。有效的冷却系统能够保证激光器长时间稳定运行。
激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。当激光束照射到材料表面时,能量被材料吸收并转化为热能,瞬间将材料加热至熔化或汽化温度。对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。通过优化激光参数和等离子气体成分,可以调整切割效果,满足不同加工需求。
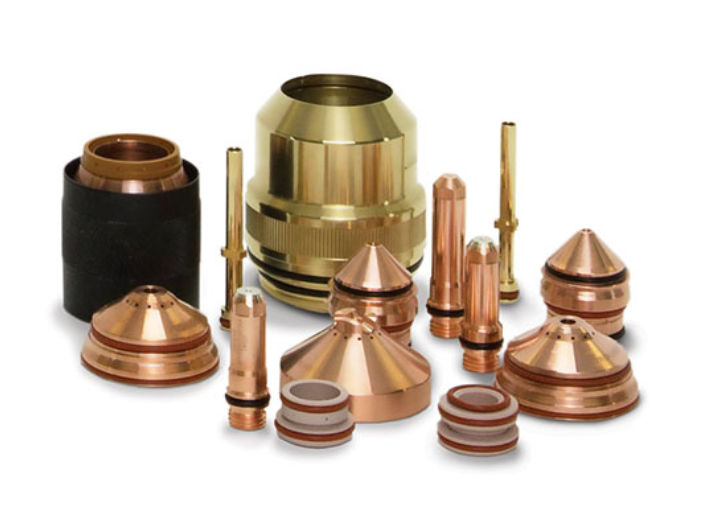
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。现代化等离子切割系统配备了智能控制系统,可实时监控切割过程并优化参数设置。上海等离子切割供应
相较于传统切割方式,等离子切割在成本控制和能耗上表现出色。上海等离子切割供应
激光切割设备的初期投资成本较高,尤其是高功率激光切割设备,如 10000W 光纤激光切割机的价格通常在数百万元。同时,激光切割设备的运行成本也较高,激光源的寿命有限(光纤激光二极管寿命约 10 万小时,CO₂激光管寿命约 8000 - 10000 小时),更换成本较高,且需要定期维护光学系统。等离子切割设备的初期投资成本相对较低,普通等离子切割机的价格通常在几十万元,即使是高精度等离子切割机,价格也远低于同功率的激光切割设备。此外,等离子切割设备的运行成本较低,电极、喷嘴等易损件的价格便宜,更换频率也较低,维护成本相对较低。上海等离子切割供应