商机详情 -
浙江便携式等离子切割公司
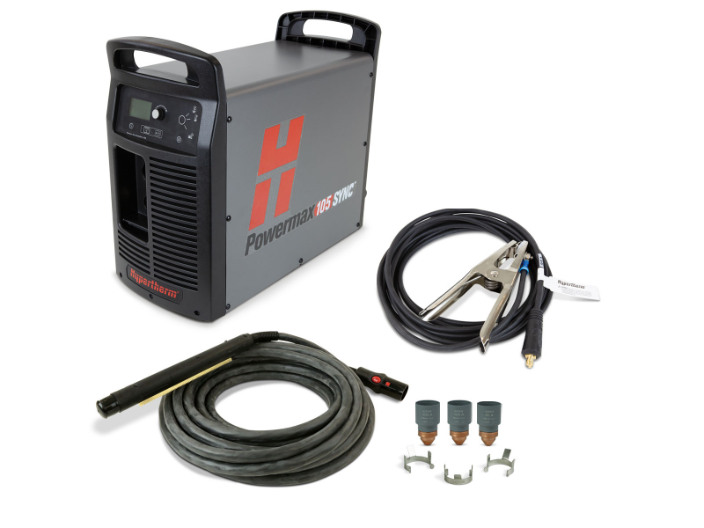
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。在多品种、小批量的生产中,激光等离子切割显示出更高的灵活性和经济性。浙江便携式等离子切割公司
等离子切割
切割效率方面,两者的表现因材料厚度不同而有所差异。对于薄板(厚度<6mm),激光切割速度更快,如光纤激光切割 2mm 碳钢的速度可达 10 - 15m/min,而等离子切割的速度通常为 3 - 8m/min。这是因为激光束能量集中,能快速熔化材料,且非氧化性气体吹除熔渣的效率更高。对于中厚板(厚度 6 - 20mm),等离子切割的效率逐渐显现优势,尤其是高压等离子切割,切割速度可达激光切割的 1.5 - 2 倍。而对于厚板(厚度>20mm),等离子切割的优势更为明显,如切割 50mm 碳钢时,高压等离子切割速度可达 1 - 2m/min,而激光切割需要更高功率的设备,且速度较慢(通常<0.5m/min),成本也大幅增加。浙江便携式等离子切割公司30. 激光等离子切割技术是现代制造业中不可或缺的高效、高精度加工手段之一。
在航空航天行业,激光切割用于切割航空航天零部件,如飞机机翼、机身结构件、发动机叶片等。航空航天零部件通常采用强高度、高硬度的材料,如钛合金、铝合金、不锈钢等,激光切割可实现这些材料的高精度切割,且热影响区小,不会影响材料的性能。例如,采用激光切割技术切割飞机机翼的蒙皮,可实现复杂曲线的精细切割,提高机翼的气动性能;切割发动机叶片,可保证叶片的尺寸精度和表面光洁度,提高发动机的效率。在机械制造行业,激光切割用于切割各种机械零部件,如齿轮、法兰、箱体等。
激光切割对材料的适应性较强,可切割金属材料(碳钢、不锈钢、铝合金、铜合金等)和非金属材料(木材、塑料、玻璃、陶瓷等)。但对于高反射率、高导热性的材料,如铜、铝等,激光切割难度较大,需要更高功率的激光源和特殊的辅助气体,否则容易出现切割不穿、切口质量差等问题。等离子切割主要适用于金属材料的切割,尤其是碳钢、不锈钢等黑色金属,对铝合金、铜合金等有色金属也能切割,但切口质量相对较差。此外,等离子切割对材料的厚度适应性更广,可切割从 0.5mm 薄板到 100mm 以上厚板的金属材料,而激光切割在厚板切割方面存在一定局限性。激光等离子切割在航空航天领域有重要应用。
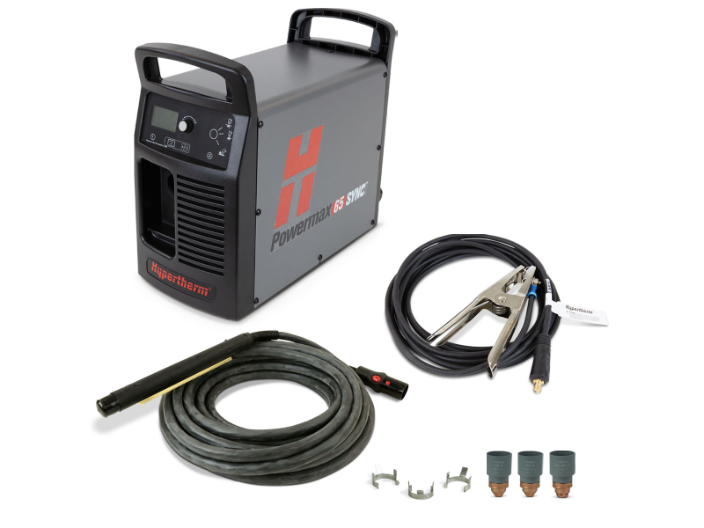
航空航天领域对零部件的重量、强度和精度有着较高的要求。激光等离子切割技术被广泛应用于飞机结构件、发动机叶片、起落架等产品的制造。例如,飞机蒙皮的修剪、加强筋的切割以及各种异形支架的制作都离不开这一技术。它能够精确控制零件的形状和尺寸,保证装配的准确性;同时,减轻零件重量有助于提高飞行器的性能和经济性。此外,在航天器的制造中,激光等离子切割也被用于钛合金、高温合金等难加工材料的切割,满足了极端环境下的使用要求。等离子电源为产生等离子弧提供所需的高能量,其性能直接影响切割效果。浙江便携式等离子切割公司
通过高温等离子弧的热能,等离子切割能够轻松穿透厚实的金属材料。浙江便携式等离子切割公司
稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。为了形成等离子体并保护切割区域不受氧化,需要向切割区喷射工作气体。气体供给装置包括气瓶、减压阀、流量计等组件,能够精确控制气体的种类、压力和流量。常用的工作气体有氩气、氮气、氧气等,选择合适的气体对于不同的材料和切割要求非常重要。例如,切割不锈钢时常用氩气作为保护气体以防止氧化,而在切割碳钢时可能会加入适量的氧气以提高切割速度。浙江便携式等离子切割公司