商机详情 -
南京火焰等离子切割联系人
激光束的焦点位置对切割深度和精度有很大影响。当焦点位于材料表面上方时,主要用于薄板材料的切割;当焦点逐渐下移进入材料内部时,可增加切割深度,适用于较厚的材料。但焦点过深可能会导致上部边缘熔化过度,影响切口质量。因此,精确调整焦点位置是获得高质量切口的重要环节。现代激光切割设备通常配备自动调焦功能,能够根据材料的厚度自动调整焦点位置。不同的材料具有不同的物理化学性质,如熔点、热导率、反射率等,这些都会影响激光等离子切割的效果。例如,金属材料一般具有良好的导热性,容易散热,因此在切割时需要考虑如何集中能量以提高切割效率;而非金属材料可能具有较高的反射率,部分激光会被反射掉,减少实际作用于材料的能量。此外,材料的纯度、晶粒大小等因素也可能对切割质量产生影响。在进行激光等离子切割之前,了解材料的特性并采取相应的措施是非常必要的。供水系统要保持通畅,定期清理过滤器等部件,防止堵塞影响冷却效果。南京火焰等离子切割联系人
等离子切割
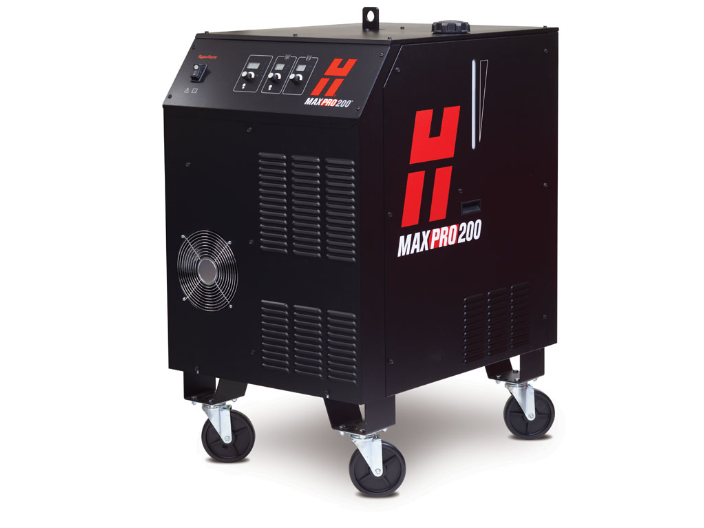
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。南京火焰等离子切割联系人先进的等离子切割设备具备自我保护功能,确保了操作安全。
控制系统是激光切割设备的 “大脑”,负责控制激光源的输出功率、切割速度、运动轨迹等参数,实现自动化切割。目前主流的控制系统采用工业计算机或 PLC,支持 CAD/CAM 软件导入,可实现复杂零件的自动编程和切割。同时,控制系统还具备故障自诊断、远程监控等功能,提高设备的运行稳定性和维护效率。辅助系统包括冷却系统、除尘系统、辅助气体供应系统等。冷却系统用于冷却激光源、光学系统等部件,避免因温度过高影响设备性能;除尘系统用于收集切割过程中产生的粉尘和烟雾,保护环境和操作人员健康;辅助气体供应系统负责提供切割所需的辅助气体(如氮气、氧气、氩气等),并控制气体的压力和流量,提高切割质量和效率。
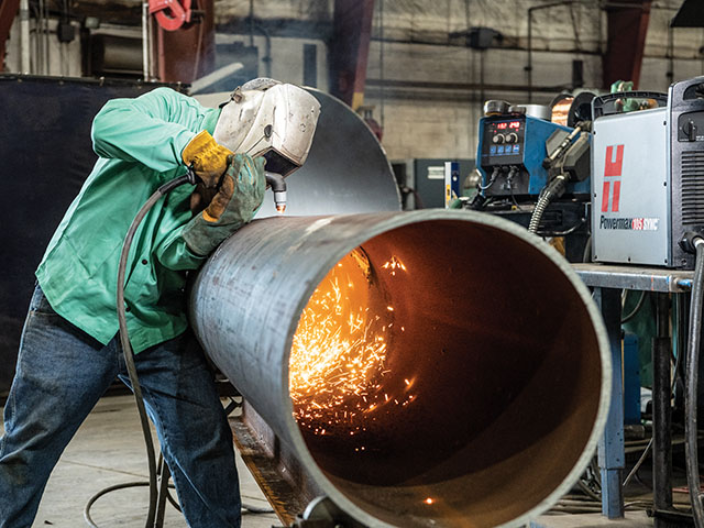
激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。当激光束照射到材料表面时,能量被材料吸收并转化为热能,瞬间将材料加热至熔化或汽化温度。对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。在金属加工制造行业,数控等离子切割广泛应用于机械制造、汽车制造、船舶制造等领域。
激光等离子切割技术作为一种先进的非接触式加工方法,凭借其高精度、低损伤、灵活性强、高效环保等诸多优点,在现代制造业中占据着重要地位。它广泛应用于航空航天、汽车制造、电子设备等多个领域,为各行业提供了高质量的零部件加工解决方案。虽然目前该技术还存在一些局限性,如设备投资大、对操作人员要求高等,但随着技术的不断进步和发展,这些问题将逐步得到解决。未来,激光等离子切割技术将继续朝着更高功率、更好光束质量、智能化与自动化程度提高、多功能一体化以及绿色制造等方向发展,为推动制造业的转型升级发挥更大的作用。精确的等离子切割能够确保零部件之间的无缝对接,提升整体装配质量。南京火焰等离子切割联系人
随着技术的进步,等离子切割的成本将进一步降低,惠及更多中小企业。南京火焰等离子切割联系人
熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。南京火焰等离子切割联系人