商机详情 -
北京机械等离子切割批发
自动化上下料系统和机器人辅助操作将进一步减少人工干预,提高生产效率和产品质量的稳定性。多功能一体化发展:除了单纯的切割功能外,未来的设备可能会集成更多的加工功能于一体,如焊接、打标、雕刻等。这样可以在同一台设备上完成多个工序,简化生产流程,降低设备占地面积和成本。同时,多功能一体化的设备也便于实现生产过程的数字化管理和追溯。绿色制造理念的应用:在全球倡导可持续发展的背景下,未来的激光等离子切割技术将更加注重节能减排和资源循环利用。一方面,通过优化工艺参数减少能耗;另一方面,开发新型的工作气体回收系统和废料处理方法,降低环境污染。此外,研究可降解的工作气体替代品也是一个重要的研究方向。通过高温等离子弧的热能,等离子切割能够轻松穿透厚实的金属材料。北京机械等离子切割批发
等离子切割
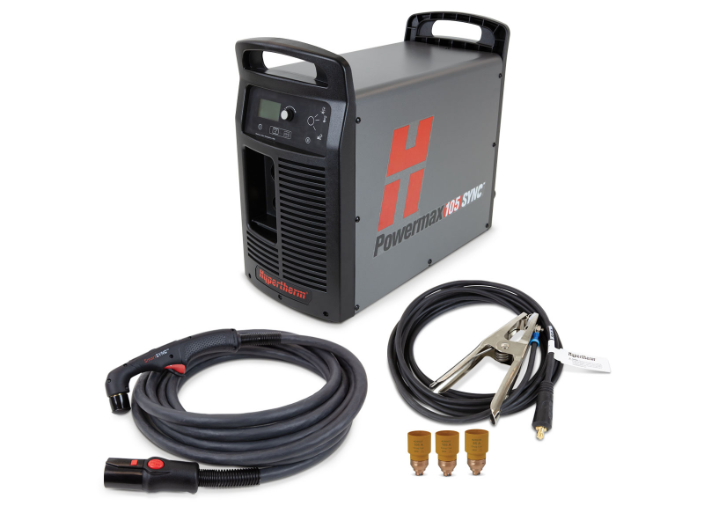
激光切割的重心在于通过受激辐射放大原理,将光能聚焦至微米级光斑,形成超高温热源。以CO₂激光器为例,其工作物质为混合气体,通过高频放电激发产生波长10.6μm的激光束,经反射镜组聚焦后,功率密度可达10⁸-10¹⁰W/cm²。当光斑照射材料表面时,能量吸收引发以下过程:熔化阶段:材料表面温度骤升至熔点,形成熔融层;气化阶段:持续能量输入使熔融层汽化,产生高压蒸汽;吹除阶段:辅助气体(如氮气、氧气)将熔融物从切缝吹出,形成清洁切口。以切割6mm碳钢板为例,1.5kW光纤激光器配合氮气辅助,切割速度可达12m/min,切缝宽度只0.3mm,热影响区小于0.5mm,较传统火焰切割效率提升5倍,材料利用率提高15%。大功率等离子切割直销等离子切割是一种利用高温等离子弧来熔化金属并将其吹走以实现切割的工艺。
激光切割设备主要由激光源、光学系统、运动系统、控制系统、辅助系统等部分组成。激光源是激光切割设备的重心部件,负责产生高功率、高光束质量的激光束。目前主流的激光源包括光纤激光源、CO₂激光源和碟片激光源。光纤激光源具有转换效率高(可达 30% 以上)、能耗低、体积小、维护方便等优势,是目前应用较普遍的激光源;CO₂激光源波长较长,适用于厚板切割和非金属材料切割,但转换效率较低(约 10% - 15%),能耗较高;碟片激光源采用多个碟片激光器模块叠加,可实现更高功率输出,光束质量好,适用于高功率厚板切割。
对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。随着技术进步,激光等离子切割设备的能耗不断降低,运行成本更加经济。
激光切割凭借其高精度、高速度、低损耗的优势,在多个行业中得到了广泛应用。在汽车制造行业,激光切割用于切割汽车车身板材、底盘部件、发动机零部件等。例如,采用激光切割技术切割汽车车身的高强度钢板,可实现高精度、高速度的切割,提高车身的焊接精度和整体强度;切割发动机缸体、缸盖等零部件,可保证零部件的尺寸精度和表面质量,提高发动机的性能。此外,激光切割还用于汽车内饰件的切割,如座椅面料、仪表盘等,可实现复杂形状的精细切割。在精密机械制造领域,等离子切割已成为提升产品竞争力的关键手段。北京机械等离子切割批发
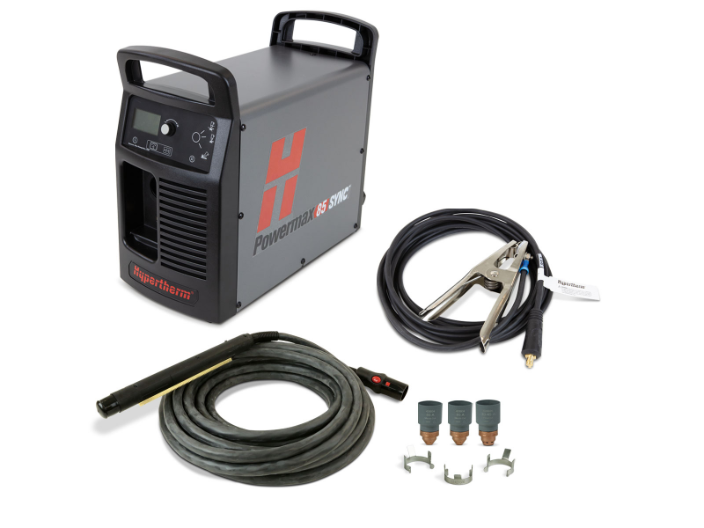
等离子切割机通过调整气体压力和电流强度,可实现对切割速度和质量的精细控制。北京机械等离子切割批发
激光切割对材料的适应性较强,可切割金属材料(碳钢、不锈钢、铝合金、铜合金等)和非金属材料(木材、塑料、玻璃、陶瓷等)。但对于高反射率、高导热性的材料,如铜、铝等,激光切割难度较大,需要更高功率的激光源和特殊的辅助气体,否则容易出现切割不穿、切口质量差等问题。等离子切割主要适用于金属材料的切割,尤其是碳钢、不锈钢等黑色金属,对铝合金、铜合金等有色金属也能切割,但切口质量相对较差。此外,等离子切割对材料的厚度适应性更广,可切割从 0.5mm 薄板到 100mm 以上厚板的金属材料,而激光切割在厚板切割方面存在一定局限性。北京机械等离子切割批发