商机详情 -
浙江激光等离子切割公司
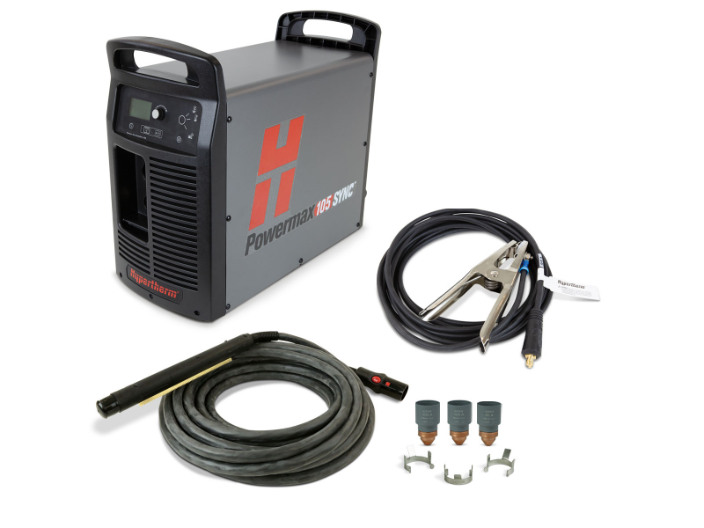
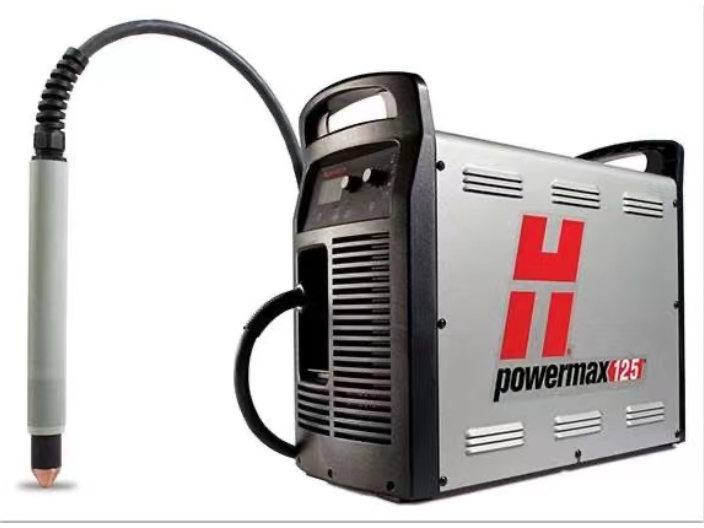
等离子切割设备主要由等离子电源、割炬、运动系统、控制系统、辅助系统等部分组成。等离子电源是等离子切割设备的重心部件,负责产生稳定的等离子电弧。根据工作原理,等离子电源可分为可控硅电源和 IGBT 电源。可控硅电源具有结构简单、可靠性高、成本低等优势,适用于普通等离子切割;IGBT 电源具有开关频率高、电流调节精度高、节能效果好等优势,适用于高精度等离子切割和精细等离子切割。割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。切割速度快,大幅度缩短了加工周期,降低了成本。浙江激光等离子切割公司
等离子切割
当高能量密度的激光照射到金属材料表面时,材料吸收激光能量后温度急剧升高,部分物质被电离形成等离子体。等离子体是由大量自由电子和离子组成的高温电离气体云团,它具有较高的温度和导电性。在电场作用下,等离子体中的带电粒子会加速运动,进一步加剧了材料的加热过程。同时,等离子体还能够吹除熔融物和残渣,使切割过程更加顺畅。此外,等离子体的存在还会改变材料的物理性质,如降低其表面张力,有利于液体金属的流动和分离,从而提高切割质量。浙江激光等离子切割公司由于其非接触式加工特性,激光等离子切割减少了工具的磨损和材料的变形。
切割效率方面,两者的表现因材料厚度不同而有所差异。对于薄板(厚度<6mm),激光切割速度更快,如光纤激光切割 2mm 碳钢的速度可达 10 - 15m/min,而等离子切割的速度通常为 3 - 8m/min。这是因为激光束能量集中,能快速熔化材料,且非氧化性气体吹除熔渣的效率更高。对于中厚板(厚度 6 - 20mm),等离子切割的效率逐渐显现优势,尤其是高压等离子切割,切割速度可达激光切割的 1.5 - 2 倍。而对于厚板(厚度>20mm),等离子切割的优势更为明显,如切割 50mm 碳钢时,高压等离子切割速度可达 1 - 2m/min,而激光切割需要更高功率的设备,且速度较慢(通常<0.5m/min),成本也大幅增加。
航空航天领域对零部件的重量、强度和精度有着较高的要求。激光等离子切割技术被广泛应用于飞机结构件、发动机叶片、起落架等产品的制造。例如,飞机蒙皮的修剪、加强筋的切割以及各种异形支架的制作都离不开这一技术。它能够精确控制零件的形状和尺寸,保证装配的准确性;同时,减轻零件重量有助于提高飞行器的性能和经济性。此外,在航天器的制造中,激光等离子切割也被用于钛合金、高温合金等难加工材料的切割,满足了极端环境下的使用要求。相较于火焰切割,它不需要预热时间,可直接进行切割,提高了工作效率。
在激光等离子切割过程中,能量主要通过激光束传递给材料。材料吸收激光能量后转化为热能,使局部区域温度升高至熔点以上,形成熔池。随着激光束的移动,熔池不断向前推进,同时借助辅助气体的压力将熔融物从切口处吹走,实现材料的去除。在这个过程中,激光的能量密度分布、扫描速度以及辅助气体的流量和压力等因素都会影响切割效果。合理控制这些参数可以获得理想的切割质量和效率。激光等离子切割技术以其高精度、高效率、灵活性强等诸多优势在现代制造业中展现出巨大的潜力和应用价值。它已经在金属加工、航空航天、电子电器、医疗器械等多个领域得到了广泛的应用并取得了明显成效。然而,该技术仍面临一些挑战如设备成本高、厚板切割困难、材料适应性有限等问题需要进一步解决和完善。未来随着科技的不断进步和创新实践的深入探索这些问题有望逐步得到解决推动激光等离子切割技术向更高水平发展。高温等离子流还能清理切割过程中产生的金属氧化物,提高切割质量。浙江激光等离子切割公司
切割过程中,等离子弧的高温能量使材料迅速熔化、汽化,实现精细切割。浙江激光等离子切割公司
目前,激光等离子切割技术已经相对成熟并在工业生产中得到广泛应用。各大制造商不断推出新型的激光器和切割设备,提高了设备的稳定性、可靠性和智能化水平。例如,采用光纤传输技术的激光器使得光束传输更加灵活方便;先进的数控系统实现了多轴联动和自动套料功能,提高了材料的利用率和生产效率。同时,研究人员也在不断探索新的工艺方法和参数优化策略,以进一步提升切割质量和降低成本。此外,复合加工技术逐渐成为研究热点之一,如将激光等离子切割与其他加工工艺(如焊接、钻孔)相结合,实现一站式制造流程。浙江激光等离子切割公司