商机详情 -
上海电火花等离子切割供应
切割效率方面,两者的表现因材料厚度不同而有所差异。对于薄板(厚度<6mm),激光切割速度更快,如光纤激光切割 2mm 碳钢的速度可达 10 - 15m/min,而等离子切割的速度通常为 3 - 8m/min。这是因为激光束能量集中,能快速熔化材料,且非氧化性气体吹除熔渣的效率更高。对于中厚板(厚度 6 - 20mm),等离子切割的效率逐渐显现优势,尤其是高压等离子切割,切割速度可达激光切割的 1.5 - 2 倍。而对于厚板(厚度>20mm),等离子切割的优势更为明显,如切割 50mm 碳钢时,高压等离子切割速度可达 1 - 2m/min,而激光切割需要更高功率的设备,且速度较慢(通常<0.5m/min),成本也大幅增加。数控等离子切割机采用高性能的等离子电源,提供稳定的切割能量。上海电火花等离子切割供应
等离子切割
等离子切割凭借其高速度、厚板切割能力和低成本的优势,在重工业和通用机械制造行业中应用普遍。在钢结构制造行业,等离子切割用于切割钢结构件、桥梁构件、厂房框架等。钢结构件通常尺寸较大、厚度较厚,等离子切割可实现高效的切割,提高生产效率。例如,采用等离子切割技术切割桥梁的钢梁、钢柱等构件,可实现大厚度钢板的快速切割,保证构件的尺寸精度和焊接质量;切割厂房框架的型钢,可替代传统的火焰切割,提高切割效率和切口质量。在船舶制造行业,等离子切割用于切割船体板材、船用零部件等。大功率等离子切割在设备维护和检修时,要先切断电源,并挂上警示标志,避免他人误操作引发安全事故。
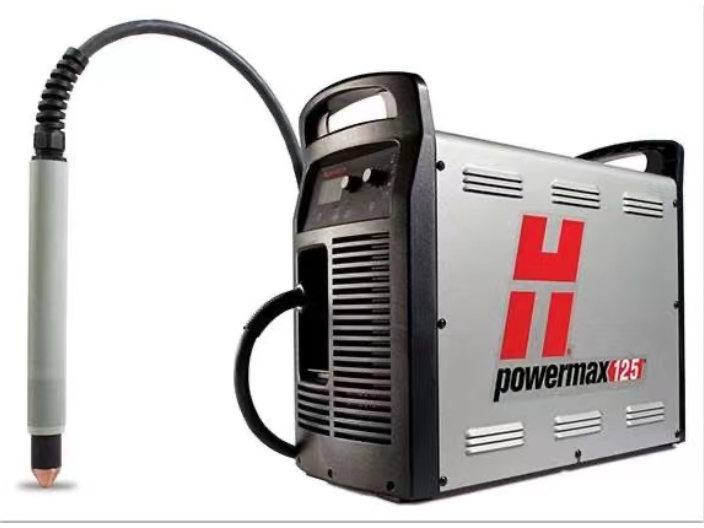
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。
控制系统是激光切割设备的 “大脑”,负责控制激光源的输出功率、切割速度、运动轨迹等参数,实现自动化切割。目前主流的控制系统采用工业计算机或 PLC,支持 CAD/CAM 软件导入,可实现复杂零件的自动编程和切割。同时,控制系统还具备故障自诊断、远程监控等功能,提高设备的运行稳定性和维护效率。辅助系统包括冷却系统、除尘系统、辅助气体供应系统等。冷却系统用于冷却激光源、光学系统等部件,避免因温度过高影响设备性能;除尘系统用于收集切割过程中产生的粉尘和烟雾,保护环境和操作人员健康;辅助气体供应系统负责提供切割所需的辅助气体(如氮气、氧气、氩气等),并控制气体的压力和流量,提高切割质量和效率。借助高精度的传感器和反馈系统,数控等离子切割能够确保切割精度和稳定性。
船舶建造中使用大量的钢板和型材进行焊接组装。激光等离子切割可用于船体钢板的预处理,如开坡口、裁边等操作,提高焊接质量和效率。它还能够切割出复杂的船体结构部件,如甲板横梁、舱壁扶强材等,保证构件的准确性和一致性。此外,在船舶维修中,激光等离子切割也可以用于去除生锈或损坏的部分,进行局部修复和改造。在石油、天然气开采设备以及风力发电设备的制造中,激光等离子切割也有广泛应用。例如,石油钻杆的螺纹加工、风力发电机叶片的根部连接件切割等都需要高精度的切割技术。激光等离子切割能够保证这些关键部件的质量和可靠性,提高设备的整体性能。同时,在核电站的建设中,对核级不锈钢管道的切割也采用了激光等离子切割技术,以确保管道系统的密封性和安全性。数控等离子切割机配备的切割软件支持多种文件格式,方便导入和编辑切割图纸。江苏火焰等离子切割厂家
等离子电源为产生等离子弧提供所需的高能量,其性能直接影响切割效果。上海电火花等离子切割供应
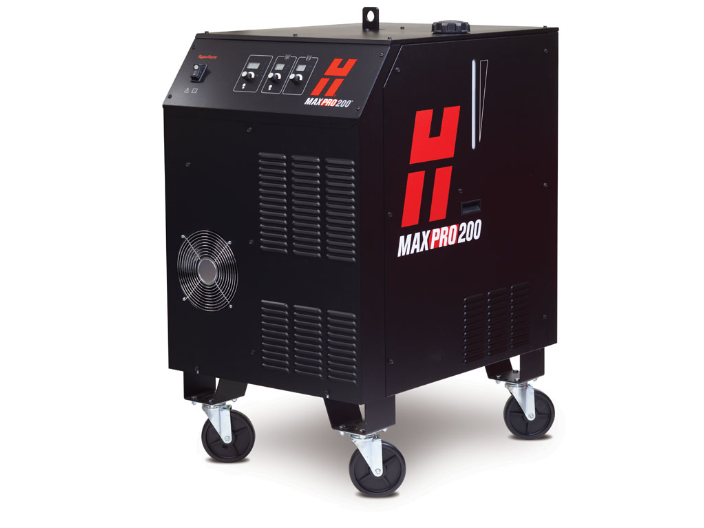
等离子切割设备主要由等离子电源、割炬、运动系统、控制系统、辅助系统等部分组成。等离子电源是等离子切割设备的重心部件,负责产生稳定的等离子电弧。根据工作原理,等离子电源可分为可控硅电源和 IGBT 电源。可控硅电源具有结构简单、可靠性高、成本低等优势,适用于普通等离子切割;IGBT 电源具有开关频率高、电流调节精度高、节能效果好等优势,适用于高精度等离子切割和精细等离子切割。割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。上海电火花等离子切割供应