商机详情 -
昆山自动等离子切割床
光学系统主要由聚焦镜、反射镜、光束传输光纤等组成,负责将激光源产生的激光束传输并聚焦到工件表面。聚焦镜的作用是将激光束聚焦为极小的光斑,提高焦点处的功率密度;反射镜用于改变激光束的传输方向,适用于 CO₂激光切割机;光束传输光纤则用于传输光纤激光,具有传输效率高、柔性好等优势。运动系统由机床主体、伺服电机、滚珠丝杠、导轨等组成,负责带动工件或激光头进行精细的运动,实现复杂形状的切割。机床主体通常采用龙门式结构,具有刚性好、稳定性高的特点;伺服电机和滚珠丝杠用于实现高精度的位置控制,定位精度可达 ±0.01mm;导轨则保证运动部件的平稳运行。切割过程中,等离子气体不*提供热源,还起到冷却和吹除熔渣的作用。昆山自动等离子切割床
等离子切割
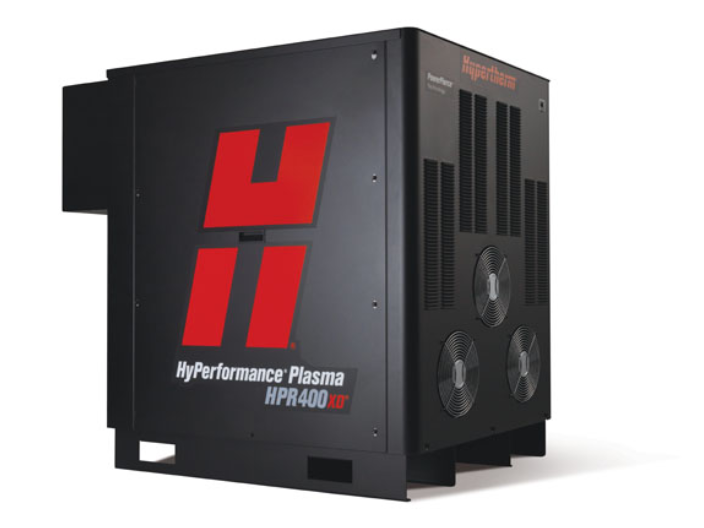
精细等离子技术:通过旋转磁场稳定电弧,电流密度提升至普通等离子5倍,切割表面粗糙度Ra≤12.5μm,接近激光切割下限。例如,美国海宝公司Hypertherm X-Definition系列,在切割12mm铝板时,切口垂直度达90°±0.5°。自动化集成:数控系统与机器人协同作业成为趋势。德国通快公司TruLaser Cell 8030等离子切割系统,配备7轴机器人,可实现管材、型材的自动上下料与切割路径规划,生产效率提升30%。环保优化:水幕除尘技术将粉尘排放浓度降至5mg/m³以下,满足欧盟EN 1501-1标准,较传统干式切割降低90%污染。电火花等离子切割联系人数控等离子切割机通过优化切割参数,可以适应不同材料和厚度的切割需求。
激光等离子切割可以通过计算机编程控制切割路径和形状,轻松实现各种复杂图形和异形结构的切割。无论是直线、曲线还是三维立体形状,都可以快速准确地完成。而且,它可以适应不同厚度和材质的材料加工,具有很强的通用性。这种灵活性使得它在小批量定制化生产和原型制作方面具有独特优势,能够满足市场多样化的需求。例如,在艺术雕塑创作中,艺术家可以利用激光等离子切割技术将创意转化为精美的金属艺术品。相比传统切割方法,激光等离子切割具有更高的生产效率。它的切割速度快,能够大幅度缩短加工周期;同时,由于切口质量好,减少了后续打磨等工序的时间和成本。此外,该技术不需要使用润滑剂和其他辅助化学品,减少了废弃物的产生和对环境的污染。在倡导绿色制造的背景下,激光等离子切割成为一种可持续发展的加工方式。
割炬是等离子切割设备的执行部件,负责产生等离子弧和喷射等离子气流。割炬主要由喷嘴、电极、涡流环、保护套等组成。喷嘴的作用是压缩电弧,形成高温高速的等离子射流;电极用于产生电弧,通常采用 hafnium(铪)或 zirconium(锆)等耐高温材料;涡流环用于使等离子气体产生旋转气流,提高电弧的稳定性和切割质量;保护套则用于保护喷嘴和电极,延长其使用寿命。运动系统与激光切割设备的运动系统类似,由机床主体、伺服电机、滚珠丝杠、导轨等组成,负责带动割炬或工件进行精细运动。由于其非接触式加工特性,数控等离子切割减少了工具的磨损和材料的变形。
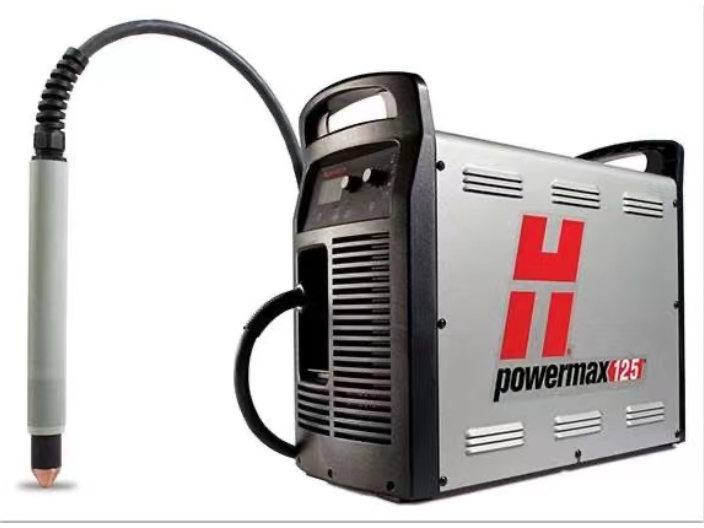
对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。随着技术进步,等离子切割设备的便携性和操作便捷性不断提升。昆山自动等离子切割床
在金属板材加工企业,等离子切割是将大块金属板材切割成不同规格小板材或特定形状工件的常用工艺。昆山自动等离子切割床
由于激光等离子切割是非接触式加工,避免了机械刀具与材料之间的摩擦和挤压造成的损伤。同时,其热影响区较小,不会对材料内部组织结构造成过大破坏,有利于保持材料的力学性能和化学稳定性。这对于一些特殊材料或对性能要求较高的应用场景尤为重要。比如在医疗器械制造中,使用激光等离子切割可以避免对植入人体的金属材料造成微观损伤,保证器械的安全性和可靠性。相比传统切割方法,激光等离子切割具有更高的生产效率。它的切割速度快,能够大幅度缩短加工周期;同时,由于切口质量好,减少了后续打磨等工序的时间和成本。此外,该技术不需要使用润滑剂和其他辅助化学品,减少了废弃物的产生和对环境的污染。在倡导绿色制造的背景下,激光等离子切割成为一种可持续发展的加工方式。昆山自动等离子切割床