商机详情 -
广东电火花等离子切割供应
对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。数控等离子切割机采用先进的冷却系统,确保长时间稳定运行。广东电火花等离子切割供应
等离子切割
船体板材通常厚度较大,且形状复杂,等离子切割可实现高效的切割,提高船舶制造的效率。例如,采用等离子切割技术切割船体的船板,可实现复杂曲线的精细切割,提高船体的焊接精度和密封性;切割船用发动机的零部件,可保证零部件的尺寸精度和性能。在工程机械制造行业,等离子切割用于切割工程机械的结构件、挖掘斗、履带板等。工程机械零部件通常需要承受较大的载荷,采用厚板制造,等离子切割可实现这些零部件的高效切割,提高生产效率。例如,采用等离子切割技术切割挖掘斗的斗体,可实现大厚度钢板的快速切割,保证斗体的强度和耐用性;切割履带板,可实现高精度的切割,提高履带的传动效率。广东电火花等离子切割供应随着材料科学的进步,等离子切割的应用范围还在不断扩展。
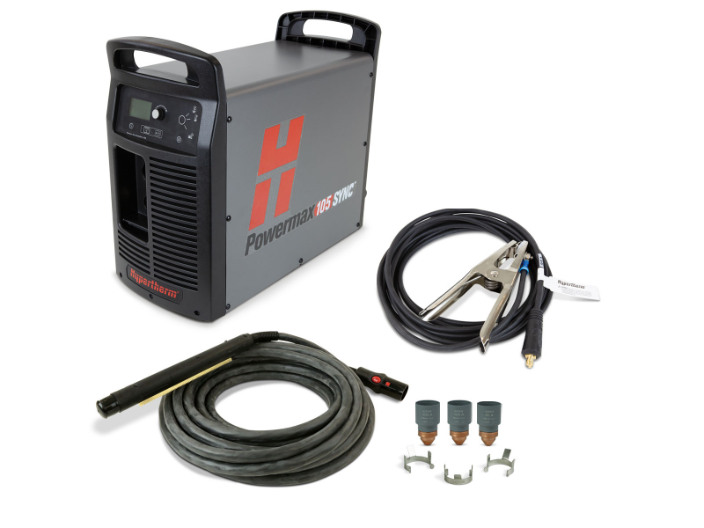
稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。为了形成等离子体并保护切割区域不受氧化,需要向切割区喷射工作气体。气体供给装置包括气瓶、减压阀、流量计等组件,能够精确控制气体的种类、压力和流量。常用的工作气体有氩气、氮气、氧气等,选择合适的气体对于不同的材料和切割要求非常重要。例如,切割不锈钢时常用氩气作为保护气体以防止氧化,而在切割碳钢时可能会加入适量的氧气以提高切割速度。
等离子切割凭借其高速度、厚板切割能力和低成本的优势,在重工业和通用机械制造行业中应用普遍。在钢结构制造行业,等离子切割用于切割钢结构件、桥梁构件、厂房框架等。钢结构件通常尺寸较大、厚度较厚,等离子切割可实现高效的切割,提高生产效率。例如,采用等离子切割技术切割桥梁的钢梁、钢柱等构件,可实现大厚度钢板的快速切割,保证构件的尺寸精度和焊接质量;切割厂房框架的型钢,可替代传统的火焰切割,提高切割效率和切口质量。在船舶制造行业,等离子切割用于切割船体板材、船用零部件等。等离子切割技术的发展推动了制造业的转型升级。
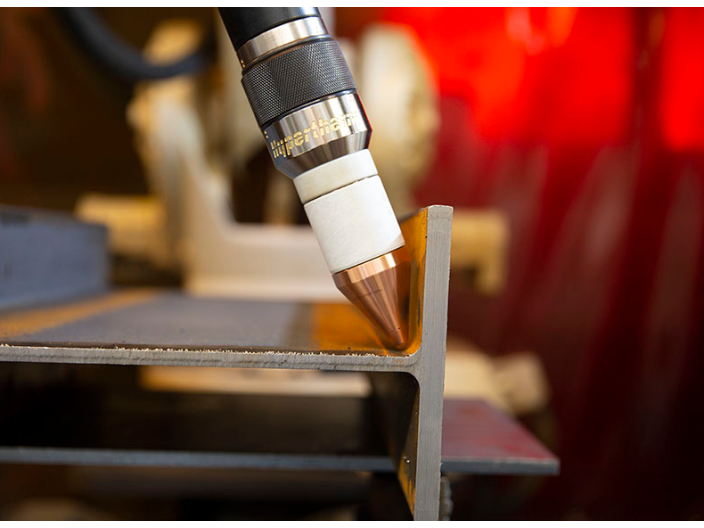
船舶建造中使用大量的钢板和型材进行焊接组装。激光等离子切割可用于船体钢板的预处理,如开坡口、裁边等操作,提高焊接质量和效率。它还能够切割出复杂的船体结构部件,如甲板横梁、舱壁扶强材等,保证构件的准确性和一致性。此外,在船舶维修中,激光等离子切割也可以用于去除生锈或损坏的部分,进行局部修复和改造。在石油、天然气开采设备以及风力发电设备的制造中,激光等离子切割也有广泛应用。例如,石油钻杆的螺纹加工、风力发电机叶片的根部连接件切割等都需要高精度的切割技术。激光等离子切割能够保证这些关键部件的质量和可靠性,提高设备的整体性能。同时,在核电站的建设中,对核级不锈钢管道的切割也采用了激光等离子切割技术,以确保管道系统的密封性和安全性。随着技术的不断进步,等离子切割的效率和精度还在持续提升。广东电火花等离子切割供应
激光等离子切割机采用先进的冷却系统,确保长时间稳定运行。广东电火花等离子切割供应
激光切割的重心在于通过受激辐射放大原理,将光能聚焦至微米级光斑,形成超高温热源。以CO₂激光器为例,其工作物质为混合气体,通过高频放电激发产生波长10.6μm的激光束,经反射镜组聚焦后,功率密度可达10⁸-10¹⁰W/cm²。当光斑照射材料表面时,能量吸收引发以下过程:熔化阶段:材料表面温度骤升至熔点,形成熔融层;气化阶段:持续能量输入使熔融层汽化,产生高压蒸汽;吹除阶段:辅助气体(如氮气、氧气)将熔融物从切缝吹出,形成清洁切口。以切割6mm碳钢板为例,1.5kW光纤激光器配合氮气辅助,切割速度可达12m/min,切缝宽度只0.3mm,热影响区小于0.5mm,较传统火焰切割效率提升5倍,材料利用率提高15%。广东电火花等离子切割供应