商机详情 -
南京激光等离子切割
这是整个设备的重心部件,负责产生高功率密度的激光束。常见的激光器类型有CO₂激光器、光纤激光器和碟片式激光器等。不同类型的激光器具有各自的特点和适用范围,例如CO₂激光器适用于大功率切割,而光纤激光器则具有较好的光束质量和传输性能。激光器的性能参数如输出功率、波长、脉冲频率等直接影响着切割的效果和效率。稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。激光等离子切割在难加工材料如钛合金、不锈钢和强高度合金中表现尤为突出。南京激光等离子切割
等离子切割
等离子切割通过压缩电弧技术,将气体(如氮气、空气)电离形成等离子体,其温度可达20,000-30,000℃,能量密度达10⁶W/cm²。其工作原理包含三个关键步骤:电弧产生:高频电火花引燃喷嘴与工件间的气体,形成初始电弧;气体压缩:通过水冷喷嘴对电弧进行机械压缩,同时利用磁场进行二次约束,形成高能量密度等离子弧;材料去除:等离子弧熔化金属,高速气流(300-1000m/s)将熔融物吹除,形成切缝。在切割20mm不锈钢时,400A等离子切割机配合水再压缩技术,切割速度可达0.8m/min,切口倾斜角小于3°,较传统氧乙炔切割效率提升3倍,且无氧化层残留。南京激光等离子切割小型化、便携化的数控等离子切割设备也逐渐受到关注,适合一些现场加工或小型作坊的需求。
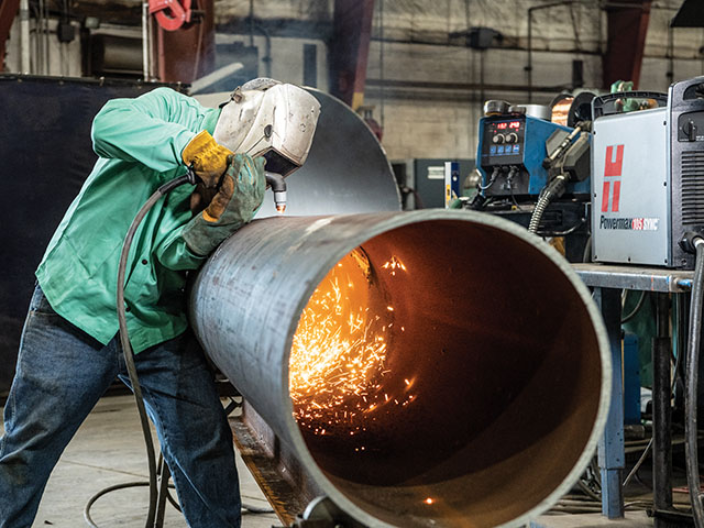
激光束的焦点位置对切割深度和精度有很大影响。当焦点位于材料表面上方时,主要用于薄板材料的切割;当焦点逐渐下移进入材料内部时,可增加切割深度,适用于较厚的材料。但焦点过深可能会导致上部边缘熔化过度,影响切口质量。因此,精确调整焦点位置是获得高质量切口的重要环节。现代激光切割设备通常配备自动调焦功能,能够根据材料的厚度自动调整焦点位置。不同的材料具有不同的物理化学性质,如熔点、热导率、反射率等,这些都会影响激光等离子切割的效果。例如,金属材料一般具有良好的导热性,容易散热,因此在切割时需要考虑如何集中能量以提高切割效率;而非金属材料可能具有较高的反射率,部分激光会被反射掉,减少实际作用于材料的能量。此外,材料的纯度、晶粒大小等因素也可能对切割质量产生影响。在进行激光等离子切割之前,了解材料的特性并采取相应的措施是非常必要的。
稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。为了形成等离子体并保护切割区域不受氧化,需要向切割区喷射工作气体。气体供给装置包括气瓶、减压阀、流量计等组件,能够精确控制气体的种类、压力和流量。常用的工作气体有氩气、氮气、氧气等,选择合适的气体对于不同的材料和切割要求非常重要。例如,切割不锈钢时常用氩气作为保护气体以防止氧化,而在切割碳钢时可能会加入适量的氧气以提高切割速度。供气系统同样需要维护,检查气管是否漏气,气体压力是否稳定等。
熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。切割过程中,数控等离子切割机能够实时监测切割状态,及时调整切割参数。苏州便携式等离子切割操作教程
切割过程中,激光激发的等离子体使材料迅速熔化、汽化并排出,达到切割目的。南京激光等离子切割
激光切割设备的初期投资成本较高,尤其是高功率激光切割设备,如 10000W 光纤激光切割机的价格通常在数百万元。同时,激光切割设备的运行成本也较高,激光源的寿命有限(光纤激光二极管寿命约 10 万小时,CO₂激光管寿命约 8000 - 10000 小时),更换成本较高,且需要定期维护光学系统。等离子切割设备的初期投资成本相对较低,普通等离子切割机的价格通常在几十万元,即使是高精度等离子切割机,价格也远低于同功率的激光切割设备。此外,等离子切割设备的运行成本较低,电极、喷嘴等易损件的价格便宜,更换频率也较低,维护成本相对较低。南京激光等离子切割