商机详情 -
江苏激光等离子切割批发
在现代工业制造领域,材料切割是贯穿生产全流程的重心工序,其精度、效率和成本直接影响产品质量与市场竞争力。激光切割与等离子切割作为两种主流的热切割技术,凭借各自独特的技术优势,广泛应用于钢铁、机械、汽车、航空航天等多个行业。随着数字化、智能化技术的深度融合,激光等离子切割技术不断实现突破,不*推动了切割工艺的升级迭代,更成为智能制造体系中的关键支撑环节。激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。随着材料科学的进步,等离子切割的应用范围还在不断扩展。江苏激光等离子切割批发
等离子切割
在航空航天行业,激光切割用于切割航空航天零部件,如飞机机翼、机身结构件、发动机叶片等。航空航天零部件通常采用强高度、高硬度的材料,如钛合金、铝合金、不锈钢等,激光切割可实现这些材料的高精度切割,且热影响区小,不会影响材料的性能。例如,采用激光切割技术切割飞机机翼的蒙皮,可实现复杂曲线的精细切割,提高机翼的气动性能;切割发动机叶片,可保证叶片的尺寸精度和表面光洁度,提高发动机的效率。在机械制造行业,激光切割用于切割各种机械零部件,如齿轮、法兰、箱体等。无锡机械等离子切割气体流量也至关重要,它影响着等离子弧的稳定性和切割效果,需根据不同材料和切割厚度进行调整。
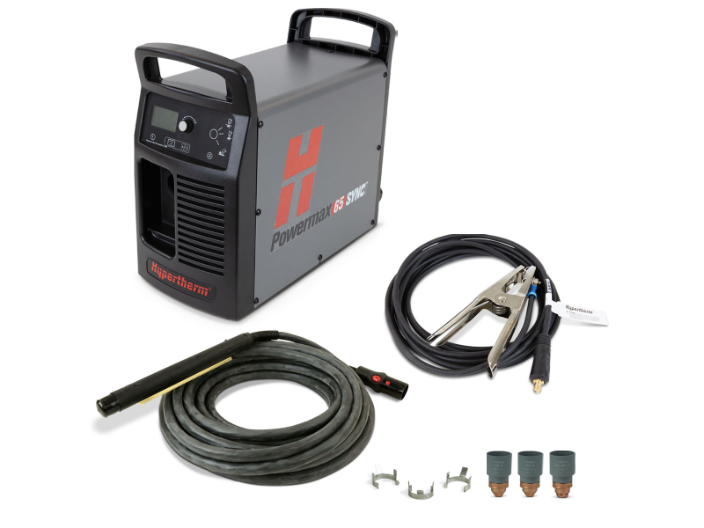
激光束的焦点位置对切割深度和精度有很大影响。当焦点位于材料表面上方时,主要用于薄板材料的切割;当焦点逐渐下移进入材料内部时,可增加切割深度,适用于较厚的材料。但焦点过深可能会导致上部边缘熔化过度,影响切口质量。因此,精确调整焦点位置是获得高质量切口的重要环节。现代激光切割设备通常配备自动调焦功能,能够根据材料的厚度自动调整焦点位置。不同的材料具有不同的物理化学性质,如熔点、热导率、反射率等,这些都会影响激光等离子切割的效果。例如,金属材料一般具有良好的导热性,容易散热,因此在切割时需要考虑如何集中能量以提高切割效率;而非金属材料可能具有较高的反射率,部分激光会被反射掉,减少实际作用于材料的能量。此外,材料的纯度、晶粒大小等因素也可能对切割质量产生影响。在进行激光等离子切割之前,了解材料的特性并采取相应的措施是非常必要的。
等离子数控切割机是一种高效、精确的金属切割设备,其切割速度相对较快。其切割速度主要受以下几个因素影响:1.切割材料的种类和厚度:不同种类和厚度的金属材料对切割速度有不同的影响。一般来说,切割薄板材料速度较快,而切割厚板材料速度较慢。2.切割气体的种类和压力:等离子数控切割机需要使用氧气、氮气等气体作为切割介质,不同气体的压力和流量对切割速度也有影响。3.切割头的功率和精度:切割头的功率越大,切割速度越快。同时,切割头的精度也会影响切割速度,精度越高,切割速度越快。4.切割路径的复杂程度:切割路径越复杂,切割速度越慢。总体来说,等离子数控切割机的切割速度相对较快,可以达到每分钟几米的速度。但是切割速度也需要根据具体的切割材料和要求进行调整,以保证切割质量和效率。穿戴防火、防烫的工作服和手套,避免被高温的工件、割炬等烫伤。
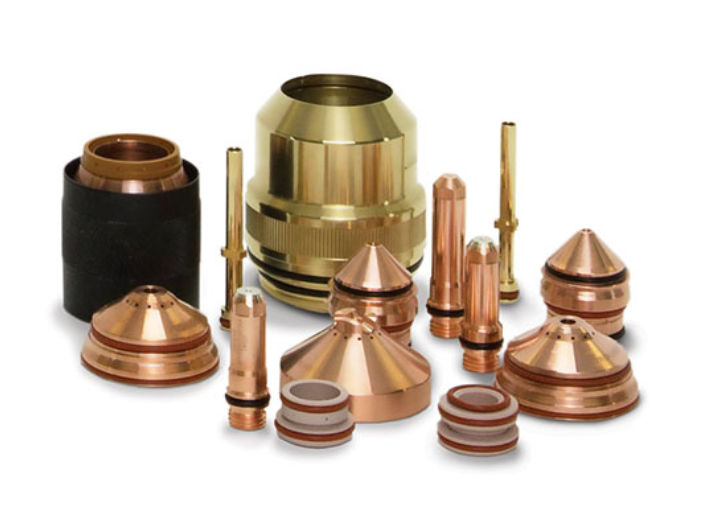
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。激光等离子切割减少了后续加工的需要。苏州全自动等离子切割
切割速度快,大幅度缩短了加工周期,降低了成本。江苏激光等离子切割批发
这是整个设备的重心部件,负责产生高功率密度的激光束。常见的激光器类型有CO₂激光器、光纤激光器和碟片式激光器等。不同类型的激光器具有各自的特点和适用范围,例如CO₂激光器适用于大功率切割,而光纤激光器则具有较好的光束质量和传输性能。激光器的性能参数如输出功率、波长、脉冲频率等直接影响着切割的效果和效率。稳定的电源供应是保证激光器正常运行的基础。控制系统则用于调节激光器的各项参数,如功率大小、脉冲宽度、重复频率等,以及控制切割头的运动轨迹和速度。先进的控制系统还可以实现自动化操作,根据预设的程序完成复杂的切割任务,提高生产效率和产品质量的稳定性。江苏激光等离子切割批发