商机详情 -
山东压铸模具哪家好
分型面的选择直接影响模具的结构复杂度和铸件的质量。例如,在设计手机外壳的压铸模具时,由于手机外壳外观要求高,不允许有明显的分型线痕迹,因此分型面通常设计在外壳的边缘或不太显眼的位置。同时根据产品的尺寸精度要求,合理确定模具的制造公差。对于高精度的产品,模具公差可能控制在±0.05mm甚至更小的范围内。模具结构设计是整个设计过程的重心。这包括型腔、型芯的设计,浇注系统、排气系统、冷却系统以及脱模机构的设计等多个方面。真空压铸模具通过消除气孔缺陷,将铸件致密度提高至98%以上。山东压铸模具哪家好
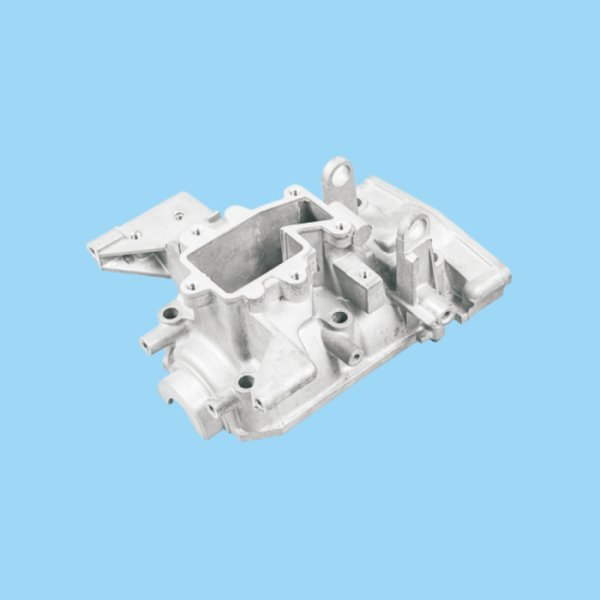
压铸模具是压铸工艺的关键装备,其作用至关重要。它不*决定了压铸件的形状、尺寸和精度,还直接影响着压铸件的质量和生产效率。一个设计合理、制造精良的压铸模具能够确保熔融金属顺利填充型腔,减少内部缺陷,提高压铸件的力学性能和表面质量。同时合理的模具结构可以降低压铸过程中的压力损失,提高压射效率,延长模具使用寿命,从而降低生产成本。此外,压铸模具的设计和制造水平还反映了一个国家制造业的技术实力和创新能力。宁波自动压铸模具多少钱压铸模具需承受高压(通常15-150MPa)和高温(铝合金熔点约660℃),对材料性能要求严苛。

压铸模具的加工工艺包括铣削、车削、钻削、磨削、电火花加工等多种加工方法。在模具制造过程中,应根据模具零件的形状、尺寸和精度要求,选择合适的加工工艺和加工设备。对于模具的型腔和型芯等复杂曲面零件,通常采用数控铣削加工或电火花加工等方法。数控铣削加工具有加工精度高、加工效率高的特点,能够加工出各种复杂的曲面形状;电火花加工则适用于加工硬质合金等难加工材料的模具零件,以及一些形状复杂、用传统加工方法难以实现的型腔和型孔。对于模具的模架等规则零件,可采用车削、铣削、钻削等常规加工方法进行加工。
压铸模具的模具概述压铸模具是压铸生产中用于成型金属零件的关键工具。它通常由定模和动模两部分组成,通过精确配合形成型腔,使熔融的金属在高压下注入并冷却凝固,较终得到所需的零件形状。压铸模具的设计、制造和维护直接影响到压铸件的质量、生产效率和成本。压铸模具的结构压铸模具的结构复杂,主要包括以下几部分:型腔:用于容纳熔融金属的空间,其形状和尺寸与所需零件一致。浇道:引导熔融金属从注入口流向型腔的通道,确保金属能够均匀填充型腔。压铸模具表面氮化处理,硬度达HV1000,耐磨性提升3倍。
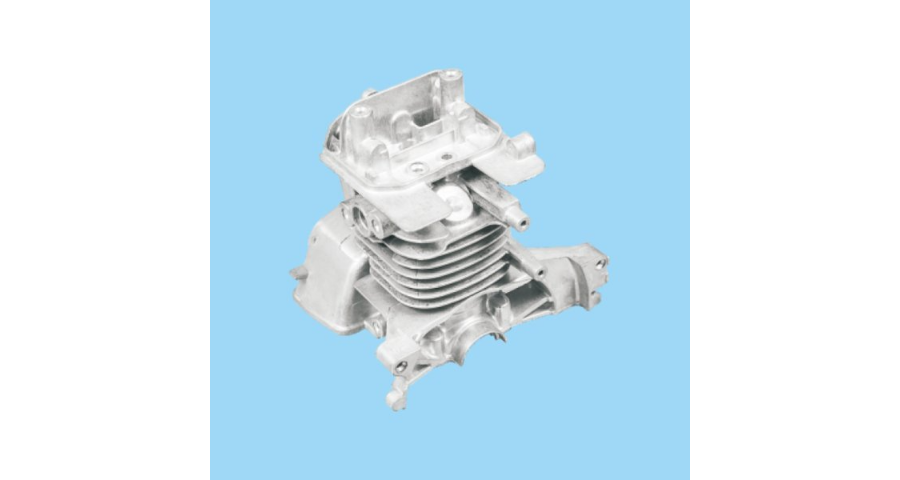
零部件配合精度:模具由众多零部件组成,它们之间的配合精度直接影响整个模具的稳定性。例如,导柱与导套的配合间隙过大,会导致模具在开合过程中晃动,定位不准;而间隙过小,则会增加摩擦阻力,加速磨损,甚至可能出现卡死现象。同样,滑块与导轨、镶块与模板等关键部位的配合也必须严格按照设计要求进行装配,确保各个动作的准确性和流畅性。一般来说,导柱与导套的配合间隙应根据模具的大小和使用工况,控制在 0.02 - 0.05mm 之间。模具寿命受热疲劳、磨损和腐蚀共同影响,通常铝合金模具寿命为5-10万次。宁波自动压铸模具公司
薄壁件压铸需模具具备快速充型能力,通常采用多浇口或真空压铸技术。山东压铸模具哪家好
模具制造中的数控加工环节对精度要求较高。刀具的选择、切削参数的设定以及机床的精度都会影响加工结果。如果数控编程存在错误,或者刀具磨损未及时更换,可能导致模具型腔的表面粗糙度不符合要求,尺寸公差超出允许范围。例如,在加工复杂的曲面型腔时,若刀具轨迹规划不合理,会产生接刀痕,不*影响产品外观质量,还会使模具在使用过程中因应力集中而提前失效。据研究,数控加工误差每增加 0.01mm,可能导致铸件尺寸偏差增大 0.05 - 0.1mm,严重影响产品装配精度。山东压铸模具哪家好