商机详情 -
北京铝压铸模具供应
变形主要是由于模具在高压作用下,刚性不足或受力不均,导致模具部件发生塑性变形,如型腔镶块变形、模架变形等,使压铸件尺寸偏差严重,无法满足使用要求。开裂则是由于模具存在应力集中、材料缺陷或冲击载荷过大,导致模具部件发生断裂,如型腔开裂、导柱断裂、顶针断裂等,开裂不*会导致模具报废,还可能引发设备故障和安全事故。变形和开裂的产生与模具材料质量、结构设计、热处理工艺、使用维护等因素密切相关,模具结构设计不合理、材料存在缺陷、热处理不当、使用过程中操作不当,都可能引发变形和开裂。压铸模具表面等离子喷涂,形成0.1mm致密防护层。北京铝压铸模具供应
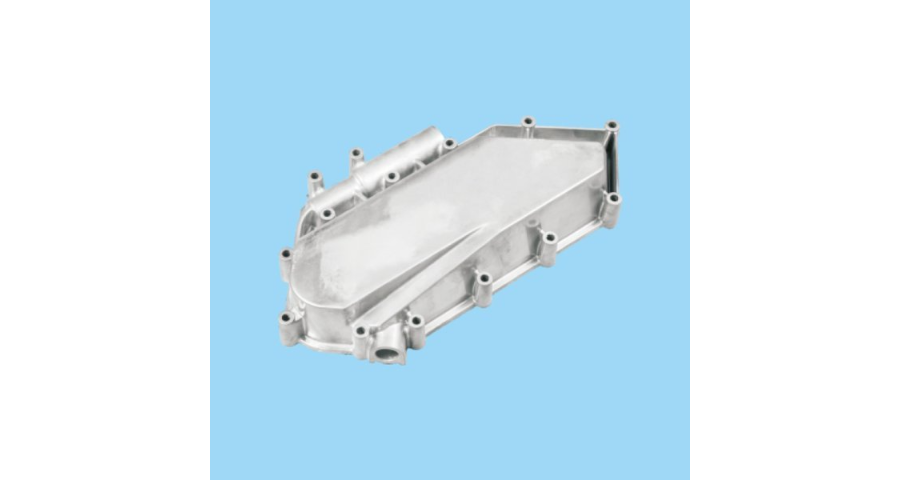
浇注系统是连接压铸机压室与模具型腔的通道,重心功能是将熔融金属液以稳定的速度、压力注入型腔,确保金属液能够充分填充型腔的每一个角落,避免出现欠铸、气孔等缺陷。浇注系统主要由浇口套、直浇道、横浇道、内浇口组成。浇口套与压铸机压室精细对接,将金属液引入模具内部;直浇道与横浇道构成金属液的传输通道,其截面形状与尺寸需根据金属液的流动性、压铸压力等参数优化设计,确保金属液流动顺畅;内浇口直接连通横浇道与型腔,是控制金属液填充速度与方向的关键部件,其位置、尺寸与角度的精细设计,能够有效减少金属液的冲击,避免卷入气体,提升压铸件的内部质量。北京铝合金压铸模具哪家好压铸模具采用模块化设计,不同产品快速换模时间缩短至2小时内。
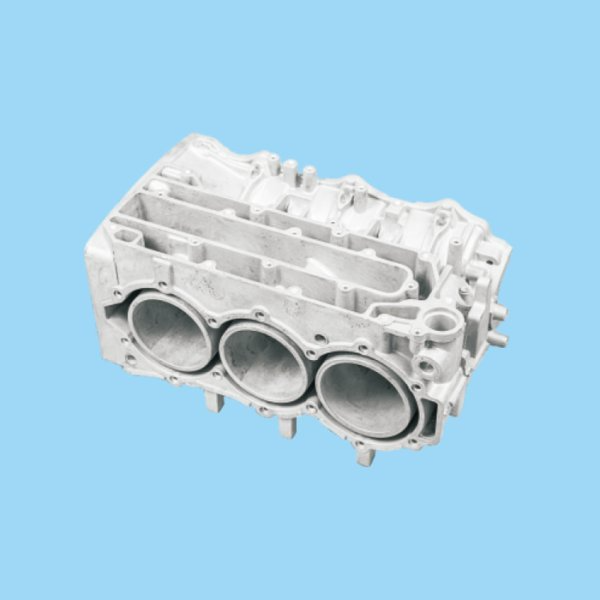
传统钻孔直水道受加工限制,距离型腔远近不一,温度场不均匀。3D 打印金属随形冷却镶件,可以让冷却水道沿着产品轮廓均匀布置,大幅改善冷却效率,降低模具温差,减少热疲劳,缩短生产节拍,降低铸件气孔缺陷。目前随形冷却在压铸模具逐步落地,成本仍然偏高,未来随着金属 3D 打印技术成熟,应用会持续扩大。现在压铸模具全生命周期数字化逐步普及:产品阶段模流仿真、模具结构有限元分析;加工阶段数字化 CNC;生产阶段模具在线监测,在模具内部植入温度、压力传感器,实时采集型腔温度、压力数据,联动压铸机自动调整参数,实现智能生产。模具状态在线监测,提前预警裂纹、过热风险,实现预测性维护,由故障后维修转为预防性维护。
每一个微小的加工偏差都可能影响模具的使用性能与压铸件质量,因此需建立完善的加工管控体系。加工前期,需对加工设备进行检查与校准,确保设备运行稳定、精度达标,同时对加工工具进行筛选与打磨,避免工具磨损导致加工误差。粗加工阶段,需合理选择加工参数,控制切削速度、进给量等,避免因加工参数不合理导致模具表面出现划痕、毛刺等缺陷,同时预留合理的精加工余量,为后续加工提供保障。热处理阶段,需严格控制加热温度与冷却速率,避免模具出现淬火开裂、硬度不足等问题,热处理后需对模具进行硬度检测,确保符合设计要求。精加工阶段,表面处理工艺尤为重要,抛光处理需逐步细化,确保型腔表面粗糙度达到设计标准,氮化处理可提升模具表面硬度与耐腐蚀性能,减少模具磨损。此外,加工过程中需做好每一道工序的记录,便于后续追溯与质量管控,及时发现加工过程中的问题并优化改进。铝压铸模具在工作过程中承受反复的热冲击和机械压力,因此对钢材的韧性要求较高。
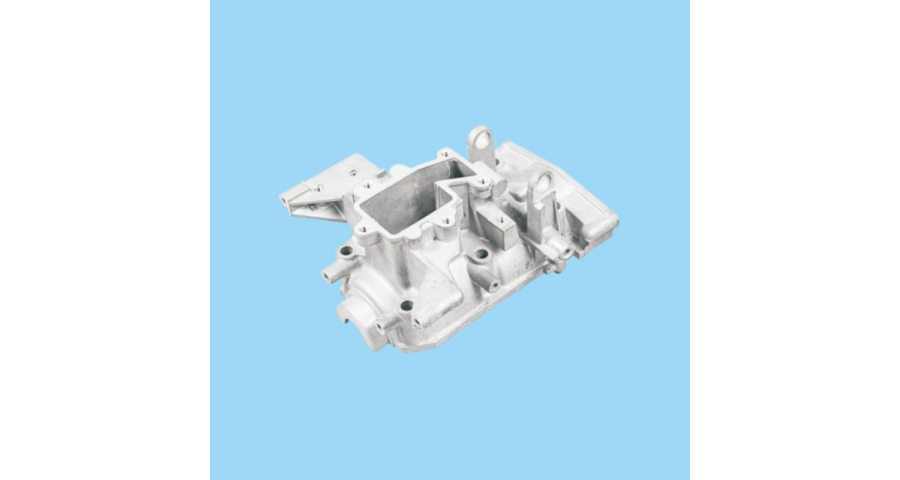
电渣重熔、真空冶炼模具钢越来越普遍使用,钢材纯净度持续提升,杂质含量降低,抗热疲劳性能提升。新型多元 PVD 涂层、CVD 涂层,抗铝熔蚀、耐高温能力更强,进一步提升模具单次修模寿命。压铸模具设计优化,在保证刚度前提下优化结构减重;提升冷却效率,降低冷却水消耗;减少试模次数,降低试模阶段金属废料,符合绿色制造方向。一体化大型压铸模具面临难题:模具体积大,热处理变形控制难度大;模具成本高昂,开发周期长;大型模具运输、装配、吊装难度大;长期生产下,热疲劳寿命依然是行业瓶颈。高导热合金材料的应用,使压铸模具热疲劳寿命提升至10万次以上。上海整套压铸模具供应
仿生流道设计降低压铸模具内金属液流动阻力,能耗降低20%。北京铝压铸模具供应
特种加工技术是应对复杂模具结构的关键,常用的特种加工技术包括电火花加工、线切割加工、激光加工等。电火花加工利用工具电极与工件之间的脉冲放电产生的电蚀作用,加工出复杂形状的型腔,尤其适用于加工高硬度材料和复杂曲面,如模具中的深槽、窄缝、异形孔等,其加工精度不受材料硬度影响,能有效解决传统机械加工难以实现的难题。线切割加工分为快走丝和慢走丝,慢走丝线切割加工精度较高,可达微米级,适用于加工高精度的模具镶块、顶***、滑块等,能保证零件的尺寸精度和表面质量,是高精度模具制造不可或缺的加工手段。北京铝压铸模具供应