商机详情 -
铝压铸模具
机械压铸模具的设计需遵循五大重心原则:一是精度匹配原则,模具型腔尺寸需根据铸件的收缩率精细计算,铝合金的收缩率一般为0.8%-1.2%,锌合金为0.5%-0.8%;二是强度足够原则,模具结构需能够承受压铸过程中的高压与冲击,型腔壁厚度一般根据铸件重量确定,通常为15-30mm;三是脱模顺畅原则,型腔表面需设计合理的拔模斜度(1°-3°),避免铸件粘模;四是冷却均匀原则,冷却水道需紧贴型腔,确保铸件各部位冷却速度一致;五是经济性原则,在满足性能要求的前提下,采用模块化设计与标准化零部件,降低了制造成本。例如,在手机中框压铸模具设计中,由于中框尺寸精度要求高(±0.02mm)、壁薄(0.8-1.2mm),需采用高精度导向系统与随形冷却水道,同时型腔表面进行镜面抛光处理,确保铸件表面光洁度;而在汽车发动机缸体模具设计中,则需重点考虑模具的强度与刚性,采用整体式型腔结构与多组顶出机构,确保铸件能够平稳脱模。压铸模具型腔表面激光熔覆,修复层与基体结合强度达450MPa。铝压铸模具

根据压铸过程中的比较大锁模力、压射力以及模具自身的重量等因素,精确计算模具各个零部件的强度。如果强度不足,在高压环境下,模具可能发生屈服变形,影响型腔尺寸精度。例如,在大型铝合金压铸模具中,模板、滑块等主要承力部件必须经过严格的强度校核,选用合适的钢材,并进行适当的热处理,以满足强高度的要求。一般来说,对于承受较大压力的部位,其安全系数应在 1.5 - 2.0 之间,以确保模具在长期使用过程中不会因疲劳或过载而损坏。铝压铸模具压铸模具标准件库建设,使非标件采购成本降低35%。
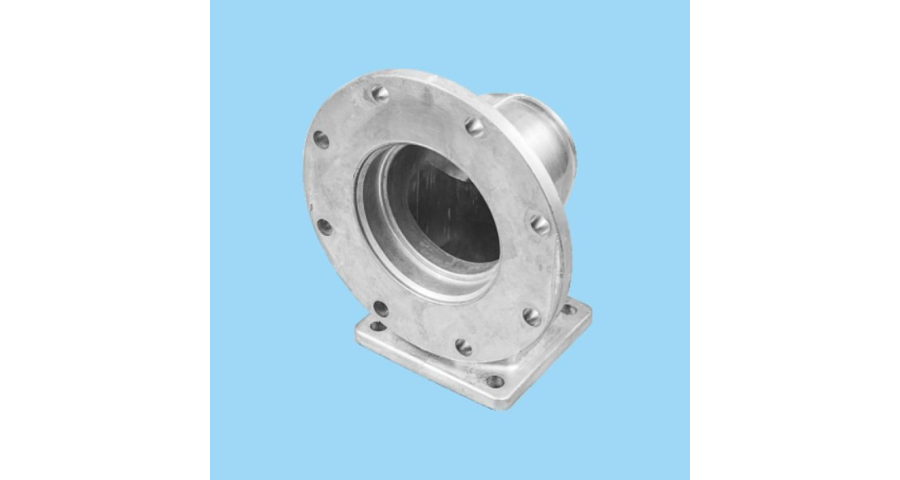
模具制造中的数控加工环节对精度要求较高。刀具的选择、切削参数的设定以及机床的精度都会影响加工结果。如果数控编程存在错误,或者刀具磨损未及时更换,可能导致模具型腔的表面粗糙度不符合要求,尺寸公差超出允许范围。例如,在加工复杂的曲面型腔时,若刀具轨迹规划不合理,会产生接刀痕,不*影响产品外观质量,还会使模具在使用过程中因应力集中而提前失效。据研究,数控加工误差每增加 0.01mm,可能导致铸件尺寸偏差增大 0.05 - 0.1mm,严重影响产品装配精度。
电子信息领域的机械压铸模具以小型、精密为特点,主要用于生产手机中框、笔记本电脑外壳、5G基站配件、连接器等零部件。该领域对模具的精度要求较高,尺寸公差需控制在±0.01mm以内,表面粗糙度需达到Ra≤0.2μm,同时需具备高生产效率,以满足电子产品快速迭代的需求。5G技术的普及推动了电子压铸模具的升级。5G基站的滤波器、散热器等零部件需具备良好的导热性与电磁屏蔽性能,对应的模具需采用高精度型腔与随形冷却系统,确保铸件的尺寸精度与表面质量。手机领域则流行“一体化压铸”工艺,如华为、苹果的**手机中框采用一体化压铸成型,对应的模具需具备多腔同步成型能力,一次可生产多个中框,生产效率提升50%以上。电子信息领域的模具寿命要求较高,通常需达到100-200万次,因此模具材料需采用高性能热作模具钢(如SKD61),并进行PVD涂层处理。同时,为适应多品种小批量的生产需求,模具需采用模块化设计,实现型腔的快速更换,降低生产成本。斜导柱与滑块机构是实现侧抽芯的关键,适用于复杂结构件的脱模需求。
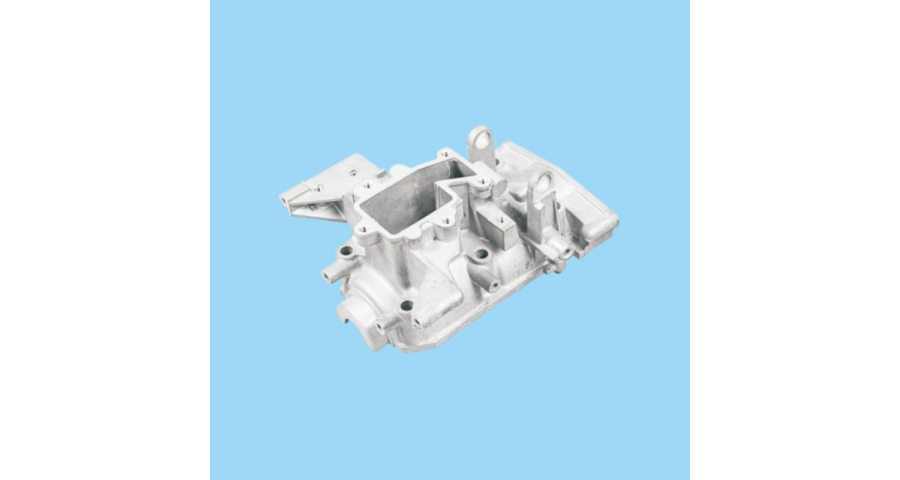
考虑供应商的成本控制和服务水平在选择压铸模具供应商时,成本控制和服务水平也是需要考虑的因素。可以询问供应商的价格构成和成本控制措施,以及是否能够提供合理的报价。同时可以了解供应商的服务水平和响应速度,包括售前咨询、售后服务、技术支持等方面。一个好的供应商应该能够为客户提供及时、专业的服务,解决客户在使用过程中遇到的问题。考虑供应商的交货期和供货能力交货期和供货能力是选择压铸模具供应商时需要关注的重要指标。一个可靠的供应商应该能够保证按时交货,并且有足够的供货能力满足客户的需求。在选择供应商时,可以了解其生产能力和生产计划,以及是否有足够的库存和备用模具,以应对突发情况。压铸模具表面等离子喷涂,形成0.1mm致密防护层。铝压铸模具
压铸模具与物联网连接,实现生产数据实时采集与分析。铝压铸模具
模具材料的选择需根据压铸金属的材质、成型温度及生产批量确定,重心要求包括强高度、高硬度、耐高温磨损、抗热疲劳性及良好的加工性能。目前主流的模具材料可分为热作模具钢、冷作模具钢及特种合金材料三大类。热作模具钢是机械压铸模具的主流材料,占比超过90%,其重心特性是在高温下仍能保持较高的强度与硬度。常见的热作模具钢包括H13(4Cr5MoSiV1)、SKD61、8407等,其中H13钢因综合性能优异,被广泛应用于铝合金、锌合金压铸模具。H13钢的常温抗拉强度可达1500MPa以上,在500℃时仍能保持HRC38以上的硬度,同时具有良好的韧性与加工性能,经适当热处理后,模具寿命可达50-100万次。铝压铸模具