商机详情 -
北仑区自动压铸模具生产厂家
考虑供应商的成本控制和服务水平在选择压铸模具供应商时,成本控制和服务水平也是需要考虑的因素。可以询问供应商的价格构成和成本控制措施,以及是否能够提供合理的报价。同时可以了解供应商的服务水平和响应速度,包括售前咨询、售后服务、技术支持等方面。一个好的供应商应该能够为客户提供及时、专业的服务,解决客户在使用过程中遇到的问题。考虑供应商的交货期和供货能力交货期和供货能力是选择压铸模具供应商时需要关注的重要指标。一个可靠的供应商应该能够保证按时交货,并且有足够的供货能力满足客户的需求。在选择供应商时,可以了解其生产能力和生产计划,以及是否有足够的库存和备用模具,以应对突发情况。电火花加工(EDM)用于处理深腔、窄槽等高精度区域,弥补机械加工的局限性。北仑区自动压铸模具生产厂家
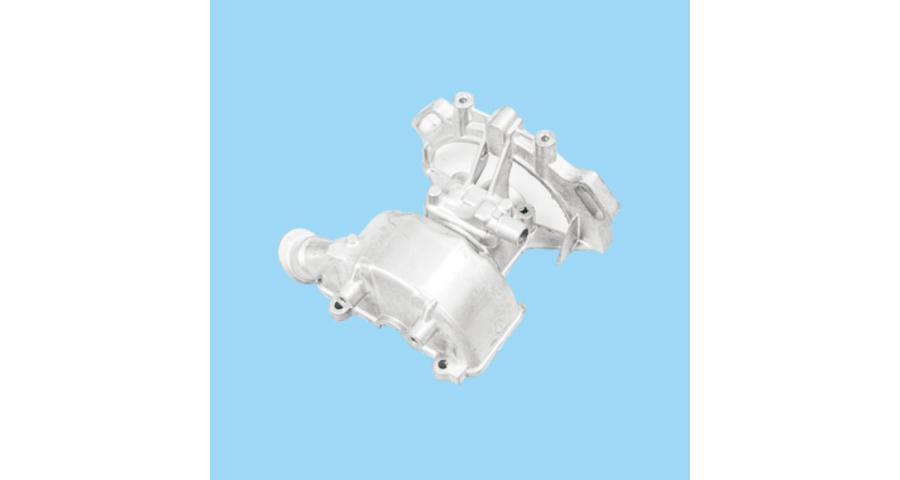
压铸模具是压铸工艺的关键装备,其作用至关重要。它不*决定了压铸件的形状、尺寸和精度,还直接影响着压铸件的质量和生产效率。一个设计合理、制造精良的压铸模具能够确保熔融金属顺利填充型腔,减少内部缺陷,提高压铸件的力学性能和表面质量。同时合理的模具结构可以降低压铸过程中的压力损失,提高压射效率,延长模具使用寿命,从而降低生产成本。此外,压铸模具的设计和制造水平还反映了一个国家制造业的技术实力和创新能力。广东自动压铸模具多少钱定期抛光型腔表面可降低粘模风险,但过度抛光会破坏涂层导致性能下降。
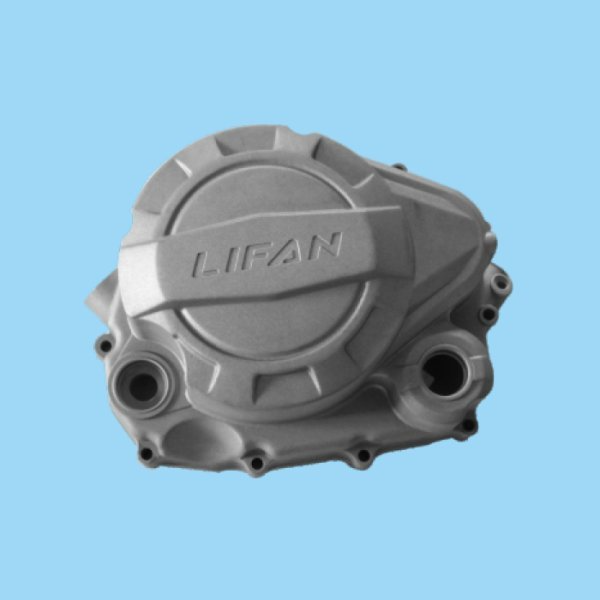
模具制造中的数控加工环节对精度要求较高。刀具的选择、切削参数的设定以及机床的精度都会影响加工结果。如果数控编程存在错误,或者刀具磨损未及时更换,可能导致模具型腔的表面粗糙度不符合要求,尺寸公差超出允许范围。例如,在加工复杂的曲面型腔时,若刀具轨迹规划不合理,会产生接刀痕,不*影响产品外观质量,还会使模具在使用过程中因应力集中而提前失效。据研究,数控加工误差每增加 0.01mm,可能导致铸件尺寸偏差增大 0.05 - 0.1mm,严重影响产品装配精度。
模具开裂主要是由于模具材料质量不佳、热处理工艺不当、模具结构设计不合理或使用过程中受到过大的冲击载荷等原因引起的。模具磨损则是由于金属液在高压下对模具表面的摩擦作用,以及模具表面与空气中的氧气、水蒸气等发生化学反应,导致模具表面逐渐磨损。热疲劳是由于模具在反复的加热和冷却循环过程中,内部产生热应力,当热应力超过模具材料的疲劳极限时,就会在模具表面产生微裂纹,随着循环次数的增加,微裂纹逐渐扩展,较终导致模具失效。半永久性模具涂层技术,使压铸模具免维护周期延长至5000模次。
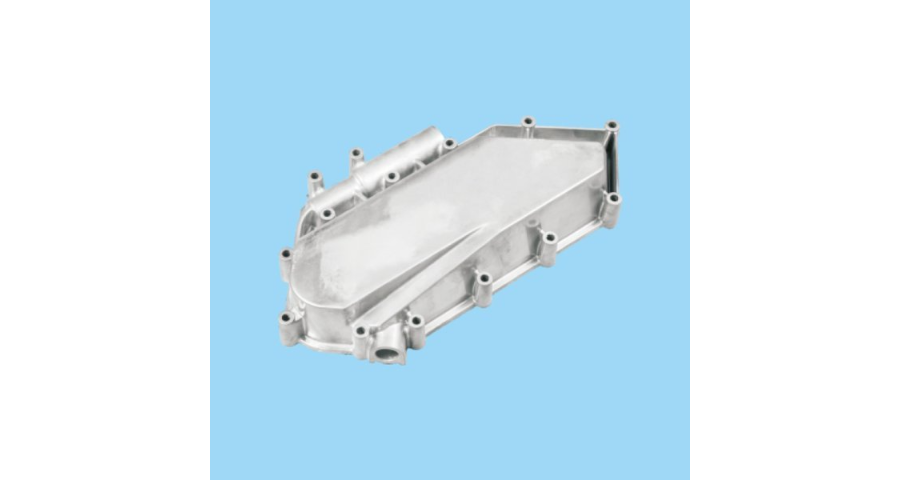
航空航天领域的机械压铸模具以耐高温、强高度、高可靠性为重心要求,主要用于生产发动机叶片、机身结构件、燃料舱等关键零部件。该领域的压铸件通常采用钛合金、高温合金等难加工材料,成型温度高达1000℃以上,对模具的材料与制造工艺提出了极端要求。航空航天压铸件的质量要求极为严格,需通过X光探伤、超声波检测等无损检测手段,确保铸件内部无任何缺陷,因此模具的设计与制造需达到较高的精度。例如,航空发动机涡轮叶片的压铸模具,型腔尺寸精度需控制在±0.005mm,表面粗糙度Ra≤0.1μm,同时需采用真空排气技术与随形冷却系统,确保叶片的内部组织均匀、力学性能优异。由于航空航天领域的生产批量较小,但对模具的定制化要求高,模具制造成本昂贵,一套涡轮叶片压铸模具的成本可达数百万元。因此,该领域的模具通常采用特种材料与先进制造工艺,如3D打印随形冷却水道、激光熔覆表面强化等,以提升模具的性能与寿命。模流分析软件优化压铸模具浇注系统,减少材料浪费达15%。北京自动压铸模具生产厂家
压铸模具采用模块化设计,不同产品快速换模时间缩短至2小时内。北仑区自动压铸模具生产厂家
压铸机的开合模机构带动动模向定模移动,在导向定位部件的作用下,动模与定模精细闭合,形成封闭的型腔。此时,模具的顶出机构在复位杆的作用下回到初始位置,为金属液的填充做好准备。压铸机的压射系统将熔融状态的金属液(如铝合金液,温度通常在650-700℃)通过浇口套压入模具的浇注系统,金属液在高压(一般为5-150MPa)作用下,经主流道、分流道和内浇口快速填充型腔。在填充过程中,型腔内的空气和气体通过排气系统排出,确保金属液能够充满型腔的各个角落。北仑区自动压铸模具生产厂家