商机详情 -
重庆耐温150度以上注塑磁价格
转子注塑磁的重心功能在于其磁性,该特性是日常设备稳定运转的关键动力支撑。在家庭常用电器中,电风扇扇叶的持续转动、洗衣机滚筒的高速脱水,均依赖转子注塑磁与电机线圈的协同作用——通过磁性产生稳定的转动力矩,驱动重心部件运行。其磁性作用具有均匀性特点,可避免设备运行过程中出现转速波动或明显振动,确保电器运行的稳定性。简言之,转子注塑磁通过磁性形成的“隐形驱动力”,为各类小型电器的正常工作提供保障,是日常生活中诸多设备实现运转功能的重要基础部件。注塑磁适合嵌入式设计思路,帮助产品实现结构紧凑化布局。重庆耐温150度以上注塑磁价格
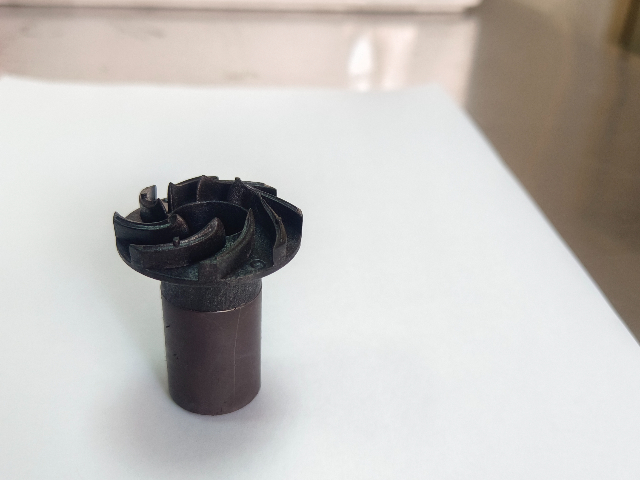
PPS注塑磁与尼龙、环氧等其他基体注塑磁相比,在性能与应用场景上存在明显差异,优势边界清晰。从耐温性来看,PPS注塑磁长期耐温150-200℃,尼龙注塑磁80-100℃,环氧注塑磁约120℃,因此PPS注塑磁更适配高温场景(如汽车发动机舱电机、工业烘干设备电机),后两者能用于常温环境。从力学性能来看,PPS注塑磁的弯曲强度、硬度均高于尼龙注塑磁,在承受高载荷的设备(如工业齿轮电机、重型水泵电机)中表现更稳定,尼龙注塑磁则适合轻型设备(如家电风扇电机)。从耐腐蚀性来看,PPS注塑磁对酸碱、油污的耐受性优于尼龙注塑磁,可用于化工、石油等腐蚀性环境,尼龙注塑磁能耐受弱潮湿环境。从成本与加工难度来看,PPS原料成本约为尼龙的2-3倍,且注塑成型需更高温度与压力,加工难度更大,因此PPS注塑磁多用于中不错、特殊环境设备,尼龙注塑磁则凭借成本优势占据常温、批量生产的中低端市场,二者形成互补,覆盖不同需求场景。重庆耐温150度以上注塑磁价格注塑磁允许在模具阶段完成结构定型,减少后期机械加工环节。
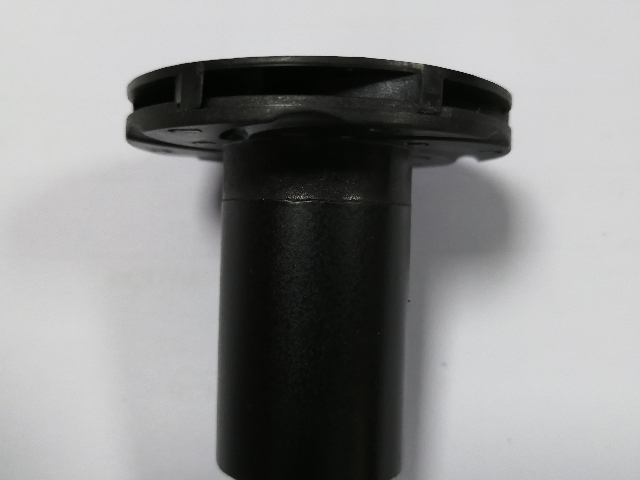
尼龙注塑磁是一种以尼龙为高分子基体,混合磁性粉末经注塑成型的功能性部件,重心功能是通过磁性实现动力传递或磁场作用,普遍应用于各类小型电机、传感器及自动化设备中。其重心构成包含两部分关键材料:一是磁性粉末,主流为铁氧体磁粉或钕铁硼磁粉,铁氧体磁粉成本较低、耐温性较好,适用于中低磁性需求场景,钕铁硼磁粉磁性更强,适配对动力要求较高的设备;二是尼龙基体,通常选用尼龙6或尼龙66,具备良好的可塑性、韧性与耐腐蚀性,作为载体将磁性粉末均匀包裹并固定,形成稳定的结构形态。此外,会添加少量偶联剂与润滑剂,偶联剂增强磁性粉末与尼龙的结合力,润滑剂提升注塑过程中材料的流动性,确保成型质量。
尼龙注塑磁与其他基体的注塑磁(如PPS注塑磁)相比,存在明显差异,适用场景各有侧重。从耐温性来看,尼龙的长期使用温度约为80-100℃,低于PPS注塑磁(150-200℃),因此尼龙注塑磁不适用于发动机周边等高温环境,更适合家电电机、室内传感器等常温场景;从硬度与强度来看,尼龙材料硬度低于PPS,在承受较大载荷的重型设备中表现稍逊,PPS注塑磁更适配高载荷场景,而尼龙注塑磁在对硬度要求不高的轻型设备中优势明显;从成本与加工难度来看,尼龙原料成本低于PPS,且加工温度较低,注塑工艺更易控制,生产效率更高,适合对成本敏感、批量大的中低端产品,PPS注塑磁则因性能优势,多用于不错、特殊环境设备。注塑磁具备一定耐磨性能,在持续运转结构中能维持稳定状态。
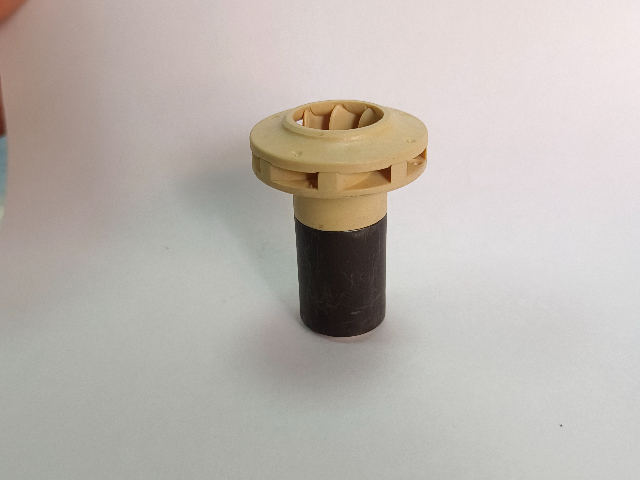
通过与常见物品类比,可更清晰地理解转子注塑磁的重心属性。从结构来看,其一体化特性类似夹心饼干——磁性粉末作为“夹心”提供磁性功能,高分子塑料作为“外皮”形成结构支撑,二者紧密结合为整体,区别于传统转子“金属底座+磁钢片”的拼接式结构,避免了部件分离风险。从生产工艺来看,其注塑成型过程与模具制作果冻的原理相似:将熔融状态的磁粉塑料混合物注入定制模具,冷却后形成固定形状的转子毛坯,无需传统转子的多步组装工序,简化生产流程。从重量特性来看,转子注塑磁如同塑料杯替代金属杯,在保证基础功能的前提下,明显降低重量,适配设备轻量化需求。不同热塑性树脂的选用,会直接影响注塑磁的耐热与机械性能表现。重庆耐温150度以上注塑磁价格
在空间受限的设备内部,注塑磁能够以定制形态嵌入结构之中。重庆耐温150度以上注塑磁价格
转子注塑磁的注塑成型工艺需严格控制各环节参数,确保产品质量稳定。首先是原料预处理,磁粉易吸潮,需在80-120℃下干燥2-4小时,去除水分,避免成型时产生气泡;磁粉与基体混合采用双螺杆挤出机,控制螺杆转速300-500r/min、挤出温度(尼龙6为220-240℃,PPS为300-320℃),确保混合均匀,制成磁粉含量稳定的颗粒料。其次是注塑参数控制,模具温度需匹配基体材质(尼龙6模具温度60-80℃,PPS模具温度120-150℃),温度过低易导致结晶不均,影响结构强度;注塑压力控制在80-120MPa,压力过高可能导致模具溢料,过低则填充不饱满;保压时间10-30秒,确保转子致密性(密度偏差≤0.1g/cm³)。结尾是后处理环节,成型后的转子需在120-150℃下退火1-2小时,消除内应力,减少变形;随后进行充磁处理,采用多极充磁模具,根据设计磁极数量(如8极)调整充磁电流(通常1000-3000A),确保磁极分布均匀,表面磁强偏差≤5%。重庆耐温150度以上注塑磁价格