商机详情 -
呼和浩特粘接注塑磁哪家好
注塑成型技术使注塑钕铁硼在造型能力与尺寸精度方面具备优势。依托高精密模具,可轻松制造结构复杂、细节精细的磁性部件,例如薄壁式空心磁环或具立体造型的异形磁体。该工艺突破了传统磁材在外形设计上的局限,可根据设备结构需求实现灵活定制,让磁性组件与应用系统更紧密匹配。在生产过程中,磁粉能够均匀分散在树脂基体中,使成型产品的磁性一致性大幅提升,避免局部磁性能差导致的设备功能失稳。同时,注塑工艺具备高效率与适合批量化生产的特点,可以快速适配市场需求,加速产品推广应用。深圳市星创磁业有限公司致力于永磁产品与磁组件制造,提供磁性结构设计优化、品质管控及模拟测试等专业服务,并辅以高效物流支持。凭借十余年行业经验,期待成为您信赖的长期合作伙伴!塑料与磁粉的均匀混合,是保障注塑磁性能稳定的重要前提。呼和浩特粘接注塑磁哪家好
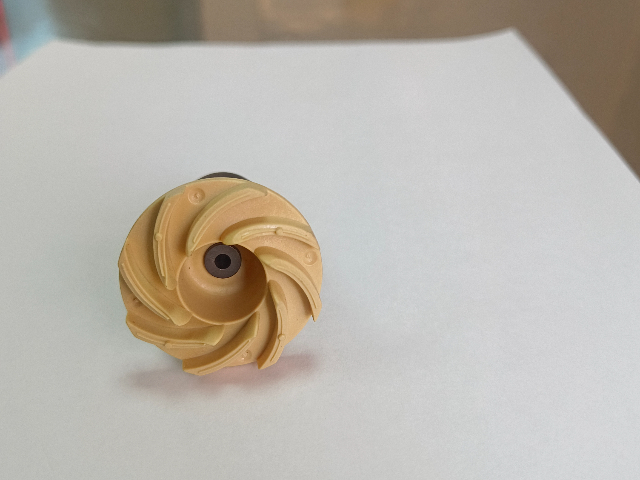
电机注塑磁转子依性能差异,适配不同电机与场景,边界清晰。从电机类型看:小型永磁直流电机(如吹风机、电动工具电机)多用铁氧体注塑磁转子,以低成本满足基础动力;无刷直流电机(汽车水泵、工业伺服电机)选钕铁硼材质,靠高磁性能提供高转矩;步进电机(打印机走纸、医疗驱动电机)依赖其精细磁极与成型精度,保障步进角度准确。从场景看:常温低载荷场景(室内家电)用尼龙基体转子,借其韧性与耐潮性适配家庭环境;高温场景(汽车发动机周边电机,120-180℃)需PPS基体转子,以耐温性确保稳定;微型场景(手机震动、蓝牙耳机电机)采用直径2-5mm的超小型转子,适配设备微型化设计,实现精细适配。呼和浩特粘接注塑磁哪家好当产品对抗冲击性能提出要求时,尼龙基注塑磁能提供结构支撑。
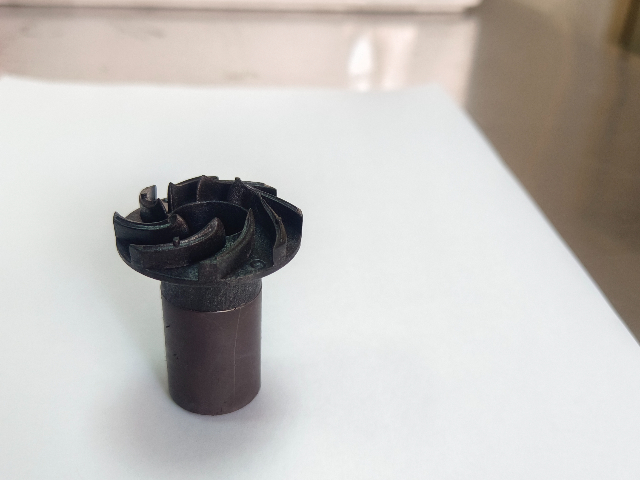
相较于传统烧结磁钢转子(磁钢粘贴/镶嵌在金属基体上),转子注塑磁具备明显性能优势,适配特定应用场景。一是制造成本更低,一体化注塑减少了磁钢切割、粘贴、平衡校正等工序,生产效率提升50%以上,单件成本降低20%-30%,适用于批量生产的小型电机(如家电电机、汽车微电机);二是结构灵活性更高,可注塑出复杂异形结构(如带斜槽的转子、一体化轴套转子),传统工艺难以实现,适配精密传感器、微型医疗器械等对结构有特殊要求的场景;三是运行稳定性更好,无磁钢脱落风险(传统粘贴式磁钢在高速旋转时易因离心力脱落),且高分子基体的缓冲作用可减少振动,适用于高转速电机(如10000r/min以上的风机电机);四是耐环境性更强,高分子基体隔绝磁粉与外界接触,耐潮湿、耐弱腐蚀,适用于洗衣机电机、水泵电机等潮湿环境场景。但其磁性能低于高牌号烧结磁钢,不适用于对磁强要求较高的重型电机。
电机注塑磁转子的性能由重心材料决定,主要包含磁性粉末、高分子基体及少量助剂。磁性粉末分为铁氧体与钕铁硼两类:铁氧体磁粉成本低、耐温性较好(长期耐温100-150℃),磁性能适中,适合普通家电电机;钕铁硼磁粉磁能积高,能提供更强转矩,适配汽车电子、工业伺服电机等不错场景,但成本较高,常规型号长期耐温80-120℃。高分子基体多选用尼龙(6、66)或PPS,尼龙具备良好可塑性与韧性,适配常温场景;PPS耐温性突出(150-200℃),适合高温环境。基体不将磁性粉末均匀包裹固定,形成稳定结构,还能隔绝外界腐蚀。此外,添加的偶联剂(占比<5%)可增强磁粉与基体结合力,润滑剂能提升注塑流动性,二者虽用量少,却对转子成型质量与寿命至关重要。汽车工业中常见注塑磁的身影,它被用于电机与传感器部件,以适应复杂环境下的工作要求。
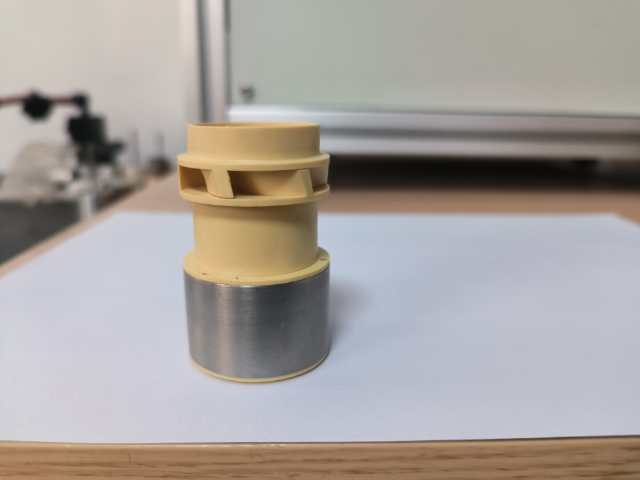
磁性转子的生产制造流程因类型不同略有差异,但重心环节均需严格把控,以保障产品品质。以应用普遍的注塑磁性转子为例,流程分为五步:一步原料制备,将磁性粉末(如铁氧体磁粉)与高分子颗粒(如尼龙)按比例混合,加入偶联剂、润滑剂等助剂,通过双螺杆挤出机加热熔融、混炼,制成均匀的复合颗粒;第二步模具设计与制造,根据转子尺寸、轴孔、槽型等参数,加工高精度模具(精度达±0.02mm),确保成型后转子尺寸合格;第三步注塑成型,将复合颗粒投入注塑机,加热至熔融状态(尼龙220-240℃、PPS300-320℃),以80-120MPa压力注入模具,冷却后取出转子毛坯;第四步后处理,对毛坯进行去毛刺、修边,去除边角料,随后通过充磁机按设计磁极(如2极、4极)充磁,充磁电流依磁粉类型调整(钕铁硼需2000-3000A);第五步质量检测,检测转子的磁性能(剩磁、磁能积)、尺寸精度(同轴度、轴孔公差)与外观,合格后方可出厂。通过调节磁粉种类与配比,注塑磁能够实现不同磁性能表现,满足多样化的应用场景。呼和浩特粘接注塑磁哪家好
注塑磁允许在模具阶段完成结构定型,减少后期机械加工环节。呼和浩特粘接注塑磁哪家好
转子注塑磁的注塑成型工艺需严格控制各环节参数,确保产品质量稳定。首先是原料预处理,磁粉易吸潮,需在80-120℃下干燥2-4小时,去除水分,避免成型时产生气泡;磁粉与基体混合采用双螺杆挤出机,控制螺杆转速300-500r/min、挤出温度(尼龙6为220-240℃,PPS为300-320℃),确保混合均匀,制成磁粉含量稳定的颗粒料。其次是注塑参数控制,模具温度需匹配基体材质(尼龙6模具温度60-80℃,PPS模具温度120-150℃),温度过低易导致结晶不均,影响结构强度;注塑压力控制在80-120MPa,压力过高可能导致模具溢料,过低则填充不饱满;保压时间10-30秒,确保转子致密性(密度偏差≤0.1g/cm³)。结尾是后处理环节,成型后的转子需在120-150℃下退火1-2小时,消除内应力,减少变形;随后进行充磁处理,采用多极充磁模具,根据设计磁极数量(如8极)调整充磁电流(通常1000-3000A),确保磁极分布均匀,表面磁强偏差≤5%。呼和浩特粘接注塑磁哪家好