商机详情 -
石家庄工业注塑磁
在水泵铁氧体的安装与使用过程中,需关注多项注意事项,以确保水泵稳定运行,延长铁氧体部件寿命。安装时,首先需确保铁氧体转子与电机转轴的同轴度(偏差≤0.1mm),若同轴度不佳,会导致转子旋转时偏心,增加摩擦损耗,甚至引发电机噪音与铁氧体开裂;其次,安装烧结铁氧体磁钢时,需使用适配的粘结剂(如环氧胶)固定,粘结前需清洁磁钢与转子铁芯表面油污、灰尘,确保粘结牢固,避免水泵运行时磁钢脱落;结尾,安装后需检查铁氧体与定子线圈的间隙(通常为0.5-1mm),间隙过大则磁损耗增加,导致水泵电机效率下降,间隙过小则可能出现转子与定子摩擦,损坏铁氧体。使用时,需避免水泵干运行(无液体输送时运行),干运行会导致电机温度骤升,超过铁氧体耐温上限(150℃),引发磁性能衰减;同时需定期检查水泵密封状况,防止水渗入电机内部接触铁氧体,虽铁氧体耐潮湿,但长期浸泡仍可能影响粘结剂性能,导致磁钢松动;此外,若水泵出现转速下降、流量减少,需及时检查铁氧体磁性能,若磁强衰减超过20%,需更换新的铁氧体部件。在里程表传感系统中,注塑磁通过磁信号变化实现数据感应功能。石家庄工业注塑磁
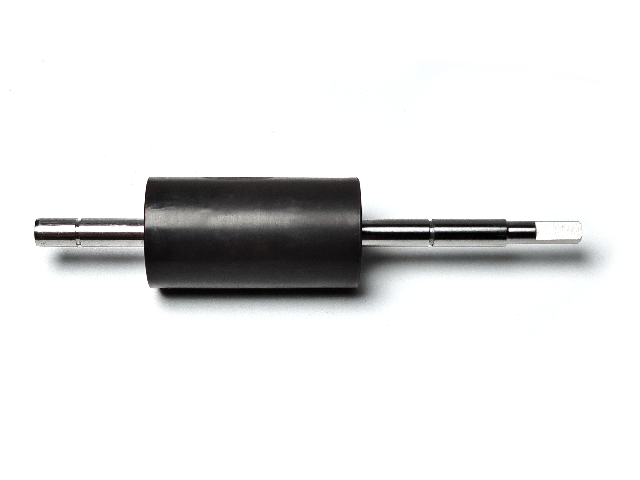
PPS注塑磁与尼龙、环氧等其他基体注塑磁相比,在性能与应用场景上存在明显差异,优势边界清晰。从耐温性来看,PPS注塑磁长期耐温150-200℃,尼龙注塑磁80-100℃,环氧注塑磁约120℃,因此PPS注塑磁更适配高温场景(如汽车发动机舱电机、工业烘干设备电机),后两者能用于常温环境。从力学性能来看,PPS注塑磁的弯曲强度、硬度均高于尼龙注塑磁,在承受高载荷的设备(如工业齿轮电机、重型水泵电机)中表现更稳定,尼龙注塑磁则适合轻型设备(如家电风扇电机)。从耐腐蚀性来看,PPS注塑磁对酸碱、油污的耐受性优于尼龙注塑磁,可用于化工、石油等腐蚀性环境,尼龙注塑磁能耐受弱潮湿环境。从成本与加工难度来看,PPS原料成本约为尼龙的2-3倍,且注塑成型需更高温度与压力,加工难度更大,因此PPS注塑磁多用于中不错、特殊环境设备,尼龙注塑磁则凭借成本优势占据常温、批量生产的中低端市场,二者形成互补,覆盖不同需求场景。长春粘接注塑磁批发价格通过充磁方式的调整,注塑磁可以形成不同磁极分布,以配合设备运行逻辑。
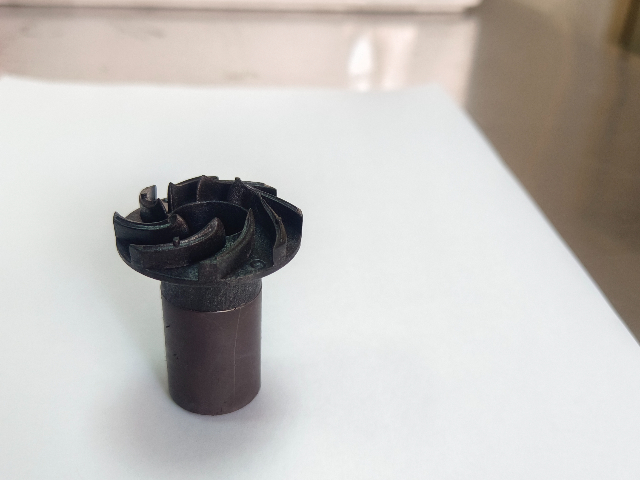
通过与常见物品类比,可更清晰地理解转子注塑磁的重心属性。从结构来看,其一体化特性类似夹心饼干——磁性粉末作为“夹心”提供磁性功能,高分子塑料作为“外皮”形成结构支撑,二者紧密结合为整体,区别于传统转子“金属底座+磁钢片”的拼接式结构,避免了部件分离风险。从生产工艺来看,其注塑成型过程与模具制作果冻的原理相似:将熔融状态的磁粉塑料混合物注入定制模具,冷却后形成固定形状的转子毛坯,无需传统转子的多步组装工序,简化生产流程。从重量特性来看,转子注塑磁如同塑料杯替代金属杯,在保证基础功能的前提下,明显降低重量,适配设备轻量化需求。
转子注塑磁其实离我们很近,在很多日常和工业设备里都能见到,主要集中在“小型、批量生产”的场景。比如家里的家电,洗衣机的滚筒电机、空调的室内风机电机、微波炉的转盘电机,里面的转子很多是转子注塑磁,因为它轻便、成本适合批量生产。汽车里也有不少应用,像车窗升降电机、座椅调节电机、雨刮器电机,这些小型电机需要紧凑的转子,转子注塑磁刚好能满足。工业领域里,小型传感器、微型水泵、打印机的走纸电机,还有医疗器械里的小型驱动电机(比如输液泵),也常用到它。简单说,只要是需要“小体积、轻重量、稳定磁性”的小型电机或转动设备,都有可能用到转子注塑磁,不太会用在像大型工业电机、发电机这种需要较强扭矩的重型设备上。通过结构一体化设计,注塑磁可以与其他塑料部件实现同步成型。
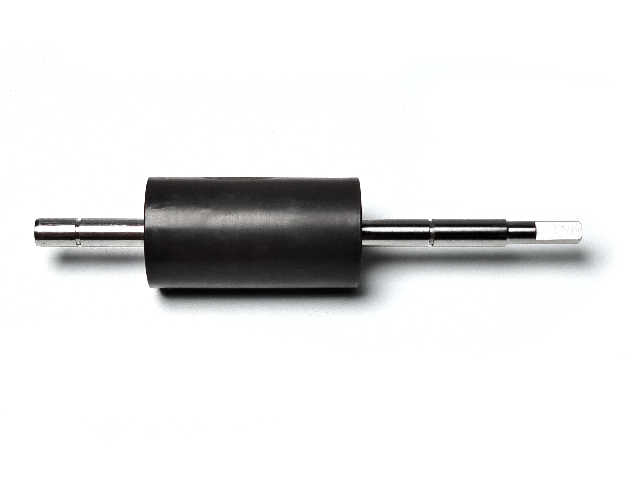
尼龙注塑磁凭借其性能特点,在日常与工业领域均有普遍应用,覆盖多个细分场景。在家庭家电领域,洗衣机滚筒电机、空调室内风机电机、微波炉转盘电机等均常用尼龙注塑磁,其轻量化与耐潮性可适配家电使用环境,确保设备稳定运行;在汽车电子领域,汽车门锁电机、车窗升降电机、雨刮器电机等小型电机中,尼龙注塑磁的韧性与抗冲击性可满足汽车行驶中的振动与冲击需求,同时轻量化特性助力汽车减重节能;在工业自动化领域,小型输送设备的驱动电机、传感器转子、微型水泵电机等,利用尼龙注塑磁的精密成型能力与耐腐蚀性,实现设备的高效、稳定运转;在消费电子领域,小型蓝牙耳机的发声电机、手机震动电机等微型设备中,尼龙注塑磁的小体积、轻量化优势明显,适配设备微型化设计。注塑磁的密度相对较低,在轻量化设计趋势下具有实际应用价值。海口钐钴注塑磁生产厂家
注塑成型工艺让磁体可以一次成型为复杂结构,减少后续加工步骤,提升制造效率。石家庄工业注塑磁
磁性转子的生产制造流程因类型不同略有差异,但重心环节均需严格把控,以保障产品品质。以应用普遍的注塑磁性转子为例,流程分为五步:一步原料制备,将磁性粉末(如铁氧体磁粉)与高分子颗粒(如尼龙)按比例混合,加入偶联剂、润滑剂等助剂,通过双螺杆挤出机加热熔融、混炼,制成均匀的复合颗粒;第二步模具设计与制造,根据转子尺寸、轴孔、槽型等参数,加工高精度模具(精度达±0.02mm),确保成型后转子尺寸合格;第三步注塑成型,将复合颗粒投入注塑机,加热至熔融状态(尼龙220-240℃、PPS300-320℃),以80-120MPa压力注入模具,冷却后取出转子毛坯;第四步后处理,对毛坯进行去毛刺、修边,去除边角料,随后通过充磁机按设计磁极(如2极、4极)充磁,充磁电流依磁粉类型调整(钕铁硼需2000-3000A);第五步质量检测,检测转子的磁性能(剩磁、磁能积)、尺寸精度(同轴度、轴孔公差)与外观,合格后方可出厂。石家庄工业注塑磁