商机详情 -
广州小型固液分离机
在保健酒的生产链上,固液分离机的选择与应用直接关系到产品的市场竞争力。好的保健酒固液分离机不*要求分离效果良好,还需具备良好的耐腐蚀性和易清洁性,以适应保健酒中复杂多样的成分。市场上,一些高级机型还融入了智能化控制系统,能够实时监控分离过程,自动调节分离参数,确保每一批次保健酒都能达到稳定的质量标准。随着消费者对保健酒品质要求的日益提升,固液分离机的技术迭代也在加速进行,更加高效、节能、环保的新型设备不断涌现,为保健酒行业的可持续发展注入了新的活力。因此,选择一台合适的保健酒固液分离机,对于生产企业而言,是提升产品竞争力和品牌价值的关键一步。固液分离机适用于各类污泥处理。广州小型固液分离机
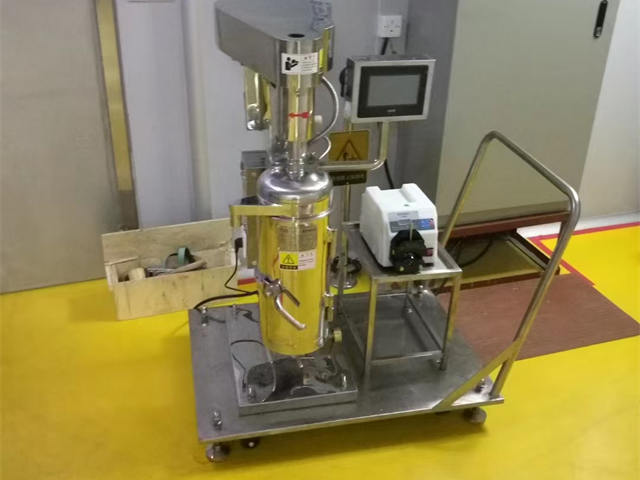
合成粉体固液分离机在现代工业生产中扮演着至关重要的角色,尤其是在化工、制药、食品及环保等多个领域。这种设备通过先进的分离技术,能够有效地将固体颗粒与液体介质进行高效分离,从而确保产品的纯度和质量。在化工生产过程中,合成粉体往往伴随着大量的反应介质或溶剂,通过固液分离机的处理,可以大幅减少后续处理的难度和成本。同时,该设备通常采用先进的材料和设计,保证了其在长期运行中的稳定性和耐用性,减少了维护频率和停机时间。随着智能化技术的发展,现代合成粉体固液分离机还配备了自动化控制系统,能够根据物料特性和工艺要求自动调节分离参数,进一步提升了生产效率和产品一致性。香精香料固液分离机制造商城市河道治理,固液分离机助力水质改善。
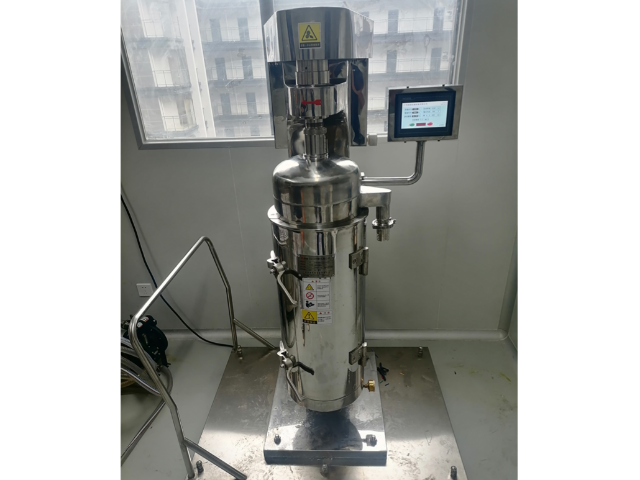
生物制药过程中,固液分离是一个至关重要的环节,而生物制药固液分离机则在这一步骤中扮演了重要角色。这类设备通常采用先进的分离技术,如离心分离、过滤分离或膜分离等,能够高效地将生物反应液中的固体颗粒、细胞碎片及杂质与有价值的液体产物分离开来。其设计往往兼顾了高分离效率与低能耗的需求,确保了生物制药产品的纯度与质量。生物制药固液分离机还具备易于清洗、维护的特点,避免了交叉污染的风险,符合GMP(良好生产规范)的严格要求。随着生物制药行业的快速发展,固液分离机也在不断迭代升级,智能化、自动化水平的提升使得生产效率明显提高,为新药研发与生产提供了强有力的支持。
垃圾渗透液固液分离机是环保领域中一种至关重要的设备,它专门用于处理垃圾填埋场或焚烧厂产生的复杂渗透液。这种渗透液含有大量悬浮物、有机物和重金属,若不经处理直接排放,将对环境和生态系统造成严重污染。固液分离机通过先进的机械过滤和离心分离技术,能够有效将渗透液中的固体颗粒和液体成分分离开来,从而大幅降低后续生化处理和膜处理系统的负担。这一过程中,固体废弃物得以进一步减量,而经过初步净化的液体则便于后续的深度处理,直至达到排放标准。固液分离机的应用不*提升了垃圾渗滤液的整体处理效率,还明显增强了处理工艺的可靠性和稳定性,是现代垃圾处理设施不可或缺的一部分。固液分离机高效节能,降低运营成本。
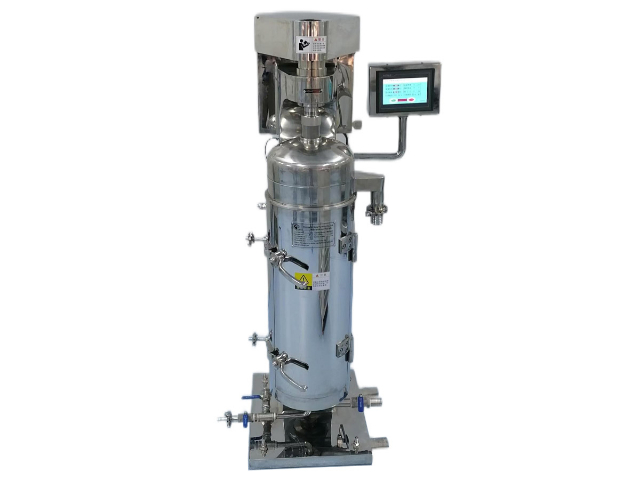
口服液固液分离机是现代制药行业中不可或缺的重要设备,它在口服液的生产过程中扮演着至关重要的角色。这种分离机通过先进的离心分离技术,能够高效地将口服液中的固体颗粒与液体成分分离开来,确保口服液的纯净度和稳定性。在实际应用中,口服液固液分离机不*大幅提高了生产效率,还明显降低了人工操作的复杂性和成本。它采用自动化控制系统,能够根据口服液的具体成分和分离要求,智能调节分离参数,实现很好的分离效果。该设备的设计充分考虑了清洁和卫生要求,易于拆卸和清洗,有效避免了交叉污染的风险,确保每一批次口服液的品质都能达到行业标准。纺织印染废水处理,选用固液分离机。离心固液分离机价格
固液分离机助力我国污水处理技术进步。广州小型固液分离机
酶制剂固液分离机是现代的生物工程技术中不可或缺的关键设备之一,它普遍应用于食品加工、医药制造、环保处理等多个领域。在酶制剂的生产过程中,固液分离是一个至关重要的环节,直接影响到产品的纯度和质量。酶制剂固液分离机通过其精密的设计和高效的工作原理,能够迅速而准确地将酶制剂溶液中的固体颗粒与液体成分分离开来,不*提高了生产效率,还减少了人工操作的繁琐和误差。该设备通常采用先进的过滤技术和离心分离技术,确保分离出的酶制剂固体纯度高、含水量低,从而满足了不同行业对酶制剂品质的高标准要求。酶制剂固液分离机还具备易于清洗和维护的特点,有效延长了设备的使用寿命,降低了企业的运营成本。广州小型固液分离机