商机详情 -
香精香料固液分离机现货
固液分离机在环境保护领域同样发挥着不可替代的作用。随着环保法规的日益严格,企业和工厂需要更加高效地处理废水废渣。固液分离机以其高效、稳定的性能,成为实现这一目标的重要工具。它能够将含有大量固体颗粒的废水进行预处理,减轻后续生化处理或深度处理的负担,提高整体处理效率。同时,固液分离机在处理城市污泥、河道清淤等方面也展现出巨大潜力,通过减少污泥含水量,降低运输和处理成本,为城市环境治理和资源回收提供了有力支持。因此,固液分离机不*是提升生产效率的关键设备,更是推动绿色可持续发展的重要力量。固液分离机在纺织行业应用普遍。香精香料固液分离机现货
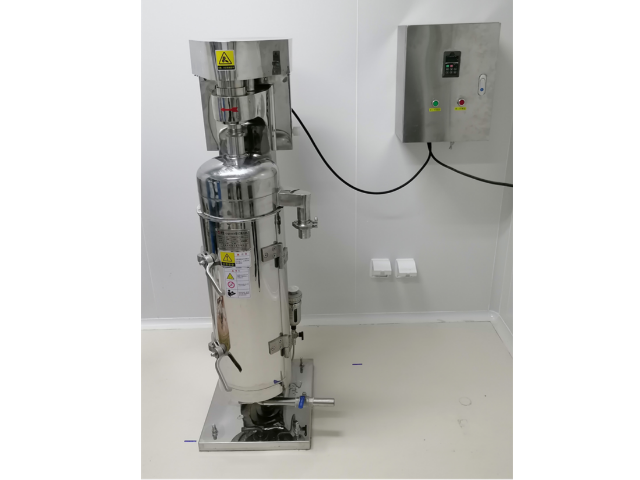
血液固液分离机在现代医疗领域扮演着至关重要的角色,它是血液净化技术中的重要设备之一。该设备通过精密的物理或机械原理,能够有效地将血液中的固体成分(如血细胞、血小板)与液体成分(血浆、血清)进行分离。在临床医治中,这一技术被普遍应用于血液透析、血浆置换、血液成分采集等多个环节。对于急慢性肾衰竭患者来说,血液透析利用血液固液分离机去除血液中的代谢废物和多余水分,维持体内环境的稳定。在自身免疫性疾病和中毒性疾病的医治中,血浆置换技术通过分离出血浆并替换为健康血浆或替代品,能够迅速去除致病因子,减轻病情。血液固液分离机的发展不*提高了血液净化医治的效率,还极大地推动了临床医疗技术的进步,为患者带来了更多的希望和康复的可能。拉萨滚筒式固液分离机固液分离机广泛应用于化工、环保、食品等行业。
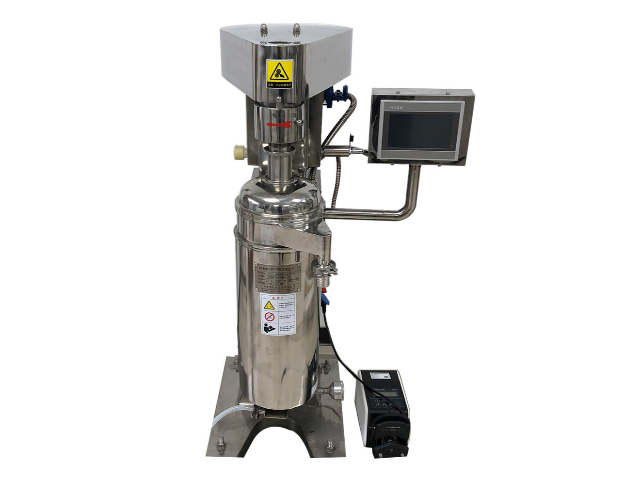
香精香料固液分离机在现代食品与化工行业中扮演着至关重要的角色。这种专业设备通过高效的分离技术,能够将香精香料中的固体成分与液体部分精确分离,从而保证了产品的纯净度和质量。在生产过程中,香精香料的混合液中往往含有不同粒径的固体颗粒,这些颗粒如果不加以去除,会影响产品的口感和稳定性。固液分离机利用离心力、压力差或过滤介质等多种原理,有效实现了固液的高效分离,既提高了生产效率,又降低了后续处理的难度。该设备的设计往往考虑到了操作的便捷性和维护的简易性,使得操作人员能够轻松完成分离任务,并保证了设备的长期稳定运行。随着科技的进步,香精香料固液分离机还在不断升级,智能化、自动化的趋势日益明显,为食品与化工行业的持续发展提供了有力支持。
固液分离机的工作原理主要是基于物理分离技术,特别是针对非均相混合物的处理。在这个过程中,固体颗粒被视为分散相,而液体则是连续相。固液分离机利用两者物理性质的差异,通过机械手段将它们分离。具体来说,固液分离机通常包括无堵塞泵、主机、控制柜等设备。工作时,无堵塞泵将待处理的混合物泵入机体内,主机中的挤压绞龙则在振动电机的作用下,将混合物逐渐推向机器前方。这一过程中,不断提高的前缘压力迫使物料中的水分在边压带滤的作用下被挤出网筛,流出排水管。而固体物质则被截留在筛网上,当压力达到一定程度时,通过卸料口被挤出,从而达到固液分离的目的。这种分离方式不*高效,而且可以根据需要调节出料的速度和含水量,适用于多种工业废水处理和物料回收场景。固液分离机在制药行业应用普遍。
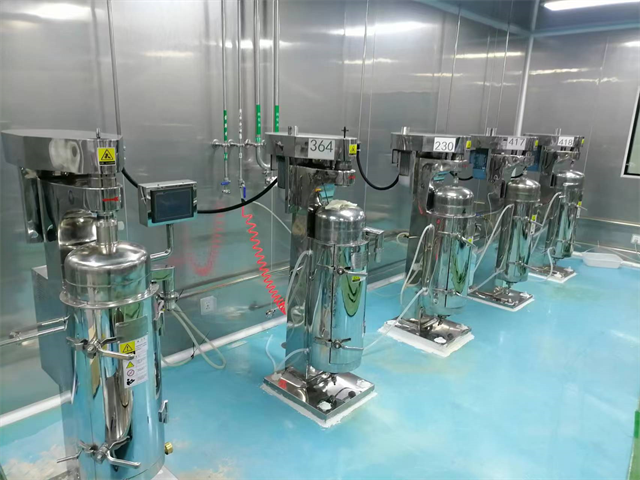
在垃圾处理工艺链中,垃圾渗透液固液分离机扮演着举足轻重的角色。它不*有助于实现资源的有效回收和再利用,还促进了环境友好型技术的推广与应用。随着环保法规的日益严格和公众环保意识的增强,固液分离机的重要性愈发凸显。该设备通过精确调控分离参数,确保了处理过程的精确性和高效性,减少了化学药剂的使用量,降低了运行成本。同时,其模块化设计和自动化控制系统使得操作更加简便,维护成本也相对较低。因此,垃圾渗透液固液分离机不*符合可持续发展的理念,也为推动垃圾处理行业的绿色转型提供了有力支持。固液分离机创新设计,提升处理效率。南宁固液分离机生产厂家
固液分离机占地面积小,安装方便。香精香料固液分离机现货
固液分离机作为一种高效的处理设备,在现代工业及环保领域发挥着不可或缺的作用。其重要功能在于能够将混合液体中的固体颗粒有效分离出来,实现资源的较大化利用和废弃物的较小化排放。这一过程中,固液分离机通过精密的过滤系统或离心分离技术,使得液体部分得以净化,而固体部分则被收集起来,便于后续的再利用或安全处理。这不*提高了生产效率,降低了生产成本,还明显减少了环境污染,符合可持续发展的要求。特别是在食品加工、化工生产、制药及水处理等行业,固液分离机的应用提升了产品质量,保障了生产安全,成为企业实现绿色生产、节能减排目标的重要工具。香精香料固液分离机现货