商机详情 -
北京润滑油固液分离机
随着生物技术的不断发展,发酵液分离固液分离机在生物制药、食品发酵、化工等多个领域得到了普遍应用。在生物制药领域,固液分离机能够确保药物提取液的纯净度,为药物合成提供高质量的原料;在食品发酵行业,它则能有效分离出发酵液中的菌丝体和代谢产物,提高产品的口感和营养价值;在化工生产中,固液分离机更是不可或缺,它能帮助企业实现资源的较大化利用,减少废弃物的排放,促进可持续发展。可以说,发酵液分离固液分离机已经成为现代工业生产中不可或缺的重要设备之一。固液分离机智能化,操作更加便捷。北京润滑油固液分离机
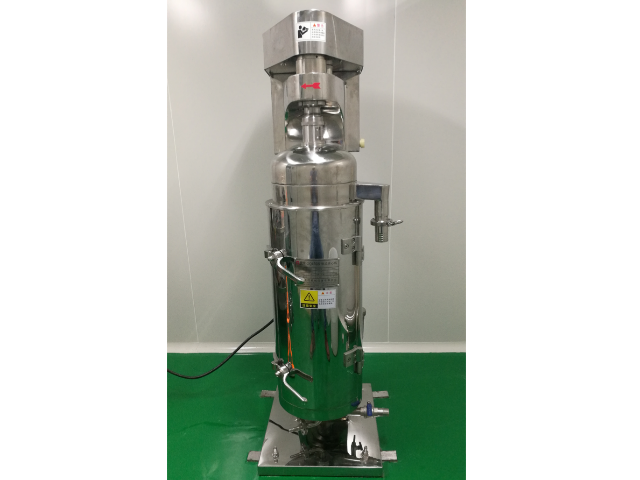
在生物制药工艺链中,生物制药固液分离机不*关乎产品质量,还直接影响到生产成本与周期。高效的固液分离能够有效减少后续纯化步骤的负担,降低溶剂与能耗的使用,从而节约生产成本。同时,精确控制分离条件,如温度、压力及分离时间,可以较大程度地保留生物活性成分,提高产品收率。随着材料科学的进步,分离机的接触部件多采用耐腐蚀、生物相容性好的材料制成,确保了生物制品的生物安全性和稳定性。现代的生物制药固液分离机还融入了物联网技术,能够实时监测分离过程,及时预警潜在问题,实现远程控制与数据分析,为生物制药企业的精益化管理提供了可能。南宁废油再生固液分离机固液分离机在污水处理方面效果明显。
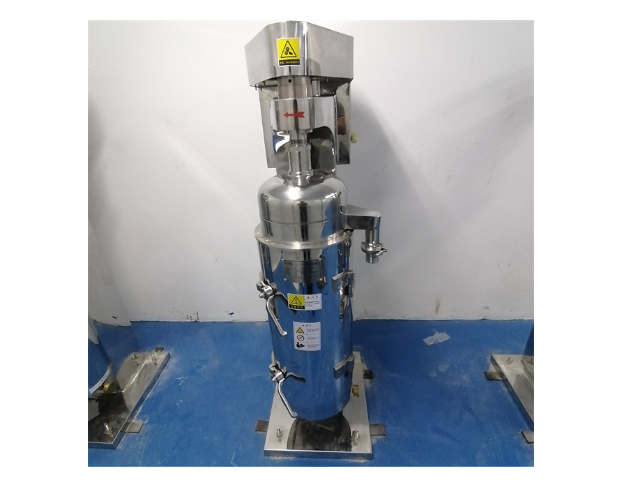
口服液固液分离机是现代制药行业中不可或缺的重要设备,它在口服液的生产过程中扮演着至关重要的角色。这种分离机通过先进的离心分离技术,能够高效地将口服液中的固体颗粒与液体成分分离开来,确保口服液的纯净度和稳定性。在实际应用中,口服液固液分离机不*大幅提高了生产效率,还明显降低了人工操作的复杂性和成本。它采用自动化控制系统,能够根据口服液的具体成分和分离要求,智能调节分离参数,实现很好的分离效果。该设备的设计充分考虑了清洁和卫生要求,易于拆卸和清洗,有效避免了交叉污染的风险,确保每一批次口服液的品质都能达到行业标准。
疫苗固液分离机是现代的生物制药领域中不可或缺的关键设备之一,它在疫苗生产过程中扮演着至关重要的角色。在疫苗制造流程中,固液分离是一个关键环节,它直接影响到疫苗的质量和纯度。疫苗固液分离机通过采用先进的分离技术,如离心分离、过滤分离或膜分离等,能够高效、精确地将疫苗中的固体成分与液体成分分离开来。这不*提高了疫苗的生产效率,还确保了疫苗的纯度和安全性。该设备还具备自动化程度高、操作简便、易于维护等优点,极大地降低了疫苗生产过程中的人力成本和时间成本。因此,疫苗固液分离机在疫苗生产行业中得到了普遍的应用,为保障人类健康和推动疫苗研发事业的进步做出了重要贡献。纺织印染废水处理,选用固液分离机。
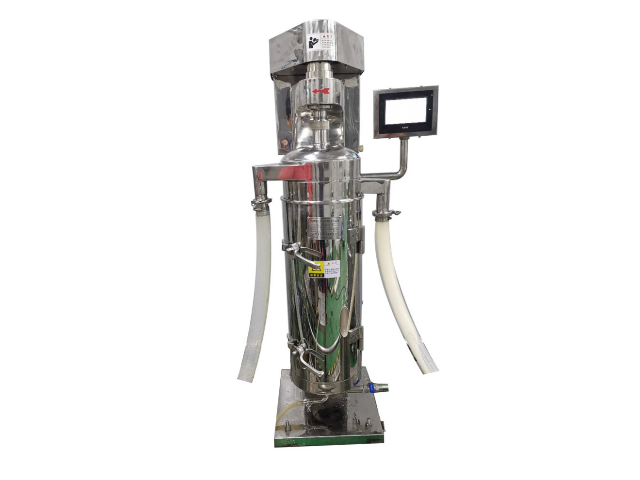
垃圾渗透液固液分离机是环保领域中一种至关重要的设备,它专门用于处理垃圾填埋场或焚烧厂产生的复杂渗透液。这种渗透液含有大量悬浮物、有机物和重金属,若不经处理直接排放,将对环境和生态系统造成严重污染。固液分离机通过先进的机械过滤和离心分离技术,能够有效将渗透液中的固体颗粒和液体成分分离开来,从而大幅降低后续生化处理和膜处理系统的负担。这一过程中,固体废弃物得以进一步减量,而经过初步净化的液体则便于后续的深度处理,直至达到排放标准。固液分离机的应用不*提升了垃圾渗滤液的整体处理效率,还明显增强了处理工艺的可靠性和稳定性,是现代垃圾处理设施不可或缺的一部分。固液分离机具有良好的耐腐蚀性。银川保健酒固液分离机
固液分离机提升水质,保障生态平衡。北京润滑油固液分离机
纳米材料固液分离机在科研领域同样扮演着不可或缺的角色。在材料合成、生物医学、环境监测等多个研究方向,科研人员经常需要处理复杂的固液混合物,而传统分离方法往往难以达到理想的分离效果。纳米材料固液分离机凭借其高精度的分离能力和良好的兼容性,为这些研究提供了有力的技术支持。例如,在生物医学领域,该设备可以用于分离细胞、蛋白质等生物大分子,为细胞培养、药物筛选等实验提供高质量的样品。同时,纳米材料固液分离机还能够实现对纳米颗粒的精确控制,为纳米材料的制备和表征提供便利。因此,它在推动科技进步和创新方面发挥着重要作用。北京润滑油固液分离机