商机详情 -
贵州米浆脱水固液分离机
滚筒式固液分离机在处理有机废弃物方面同样表现出色。在农业领域,大量农作物残渣、畜禽粪便等有机废弃物如果不及时处理,不*会造成环境污染,还会浪费宝贵的资源。滚筒式固液分离机通过精细的分离过程,可以将这些有机废弃物中的固体和液体成分有效分离,固体部分可以作为有机肥料或生物质能源原料,而液体部分则可以经过进一步处理达到排放标准或用于灌溉。这种设备的使用,不*解决了农业废弃物的处理问题,还促进了资源的循环利用,为实现农业可持续发展提供了有力支持。固液分离机助力企业提高产品质量。贵州米浆脱水固液分离机
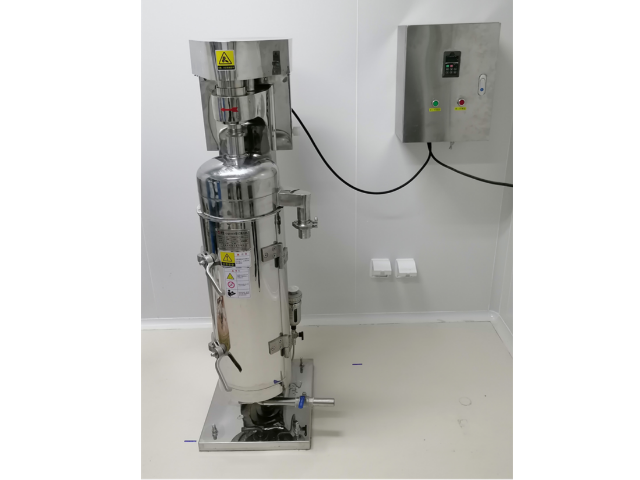
调味品固液分离机是现代食品加工行业中不可或缺的重要设备之一,它专门用于将调味品中的固体成分与液体成分高效分离。在调味品生产过程中,如酱油、醋、辣椒酱等产品的制作,常常需要将原料中的渣滓、纤维或其他不溶性固体去除,以保证产品的纯净度和口感。调味品固液分离机通过先进的离心分离技术或压力过滤原理,能够快速而准确地完成这一任务。其设计精巧,操作简便,不*能大幅提升生产效率,还能有效节约原材料和能源消耗。该设备易于清洁和维护,符合食品安全生产标准,确保每一批次调味品的质量稳定可靠。因此,调味品固液分离机已成为众多调味品生产企业提升产品质量和市场竞争力的得力助手。植物提取固液分离机价格固液分离机提升废水处理自动化水平。
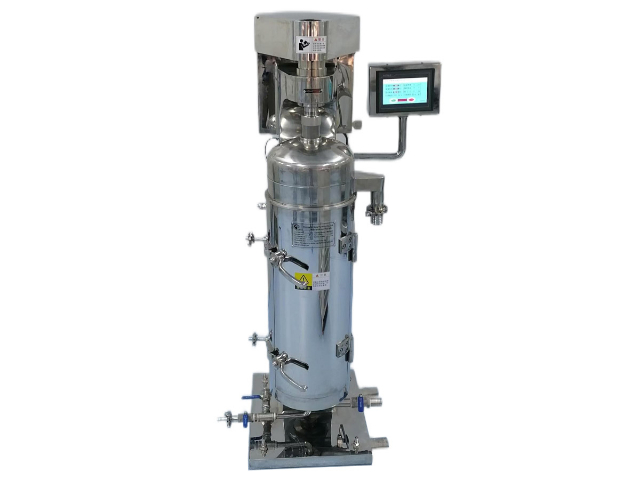
菌体微生物固液分离机的工作原理通常基于物理筛分、离心分离或膜过滤等技术。在处理过程中,发酵液首先被送入分离机的进料口,然后通过特定的分离介质或旋转部件,使固体菌体与液体培养基实现有效分离。离心分离机利用高速旋转产生的离心力,将比重较大的固体颗粒甩向容器壁,从而实现固液分离。而膜过滤技术则通过不同孔径的膜材料,对液体进行精细过滤,达到分离的目的。菌体微生物固液分离机的设计往往需要考虑物料的特性、分离效率、设备的耐用性以及操作的简便性等因素。随着科技的进步,这种设备的性能不断优化,为生物技术的发展提供了有力支持。
在更为复杂的工业环境中,固液分离机的原理也得到了普遍应用。例如,在石油工业中,液固液分离机通过高速旋转产生离心力场,将不同密度的液体进行分离。密度较大的液体会被甩向转筒内壁,而密度较小的液体则会被甩向转筒中间。这种分离方式不*高效,而且可靠,提升了生产效率。在食品加工和医药工业中,固液分离机发挥着重要作用。无论是乳品中的油水分离,还是生物制品中的细胞与液体分离,固液分离机都能凭借其独特的原理,实现精确、高效的分离。这种原理的普遍应用,不*推动了相关工业的发展,也为环境保护和资源回收提供了有力的支持。固液分离机应用普遍,多行业受益。
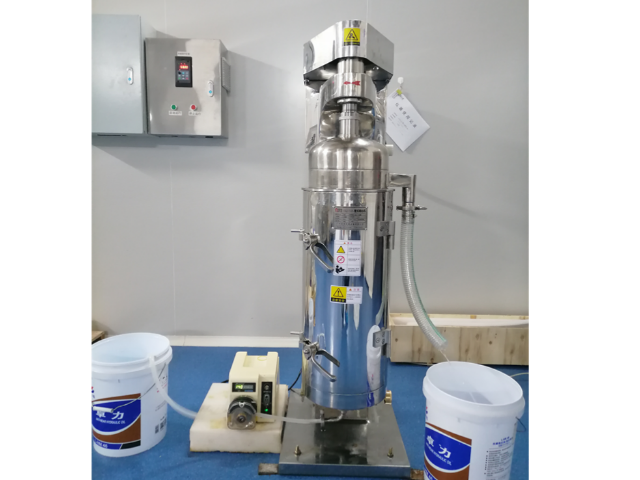
随着生物技术的不断进步和酶制剂应用领域的日益拓展,酶制剂固液分离机也在不断进行技术革新和升级。新一代的设备不*提高了分离效率和精度,还融入了智能化控制系统,实现了自动化操作和远程监控。这使得酶制剂的生产过程更加智能化和高效化,减少了人力资源的投入,提高了生产安全性。同时,针对不同种类的酶制剂和不同的生产需求,市场上还出现了多种型号的酶制剂固液分离机,以满足客户的个性化需求。这些设备的应用,不*推动了酶制剂产业的快速发展,也为相关行业的科技进步和产业升级提供了有力支持。固液分离机自动化程度高,省时省力。上海调味品固液分离机
固液分离机适用于各类污泥处理。贵州米浆脱水固液分离机
工业固液分离机在现代工业生产中扮演着至关重要的角色。这种设备通过先进的分离技术,能够将固体颗粒与液体有效分离,普遍应用于化工、制药、食品加工及环保等多个领域。在化工行业中,工业固液分离机能够处理含有大量固体杂质的化学反应液,确保后续工艺的顺利进行和产品质量的稳定。制药过程中,对于含有药物结晶或固体残留物的液体,固液分离机能够提供精确的分离效果,避免杂质对产品纯度的影响。而在食品加工领域,无论是果汁生产中的果肉分离,还是奶制品加工中的乳清分离,工业固液分离机都能高效完成,提高生产效率和产品质量。环保行业中,处理工业废水时,固液分离机作为预处理设备,能够有效减少悬浮物含量,为后续的生物处理或物理化学处理减轻负担,对于实现水资源的循环利用和环境保护具有重要意义。贵州米浆脱水固液分离机