商机详情 -
常州固液分离机公司
糖汁固液分离机在制糖工业中扮演着至关重要的角色,它是确保糖产品质量和提高生产效率的关键设备。在糖的生产过程中,糖汁需要经过多道工序处理,其中固液分离是至关重要的一步。糖汁固液分离机利用先进的分离技术,如离心分离或膜分离,能够高效地将糖汁中的固体颗粒与液体部分精确分离。这一步骤不*有助于提高糖的纯度,还能有效回收和利用糖汁中的有用成分,减少资源浪费。现代化的糖汁固液分离机在设计上注重节能和环保,采用自动化控制系统,降低了能耗和人力成本,同时也减少了生产过程中的环境污染。通过精确调节分离参数,如转速、压力和温度,糖汁固液分离机能够满足不同种类糖的生产需求,确保产品的品质稳定可靠。固液分离机适用于石油化工行业。常州固液分离机公司
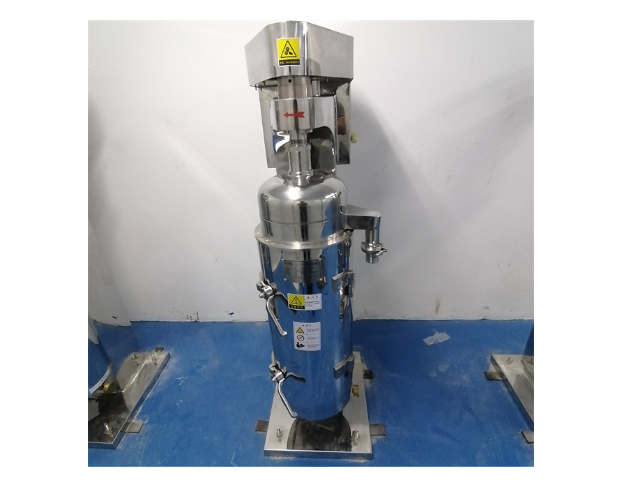
纳米材料固液分离机作为一种先进的分离技术设备,在现代工业领域发挥着越来越重要的作用。其工作原理基于纳米级过滤技术,通过精确控制孔径大小和表面性质,实现对液体中微小颗粒的高效分离。这种设备不*适用于化工、制药、食品等传统行业,还在环保、新能源等新兴产业中展现出巨大潜力。例如,在废水处理过程中,纳米材料固液分离机能够有效去除水中的重金属离子、有机物及悬浮颗粒,使水质达到排放标准甚至更高。该设备具有结构紧凑、操作简便、能耗低等优点,降低了企业的生产成本和环境负担。随着纳米技术的不断进步,纳米材料固液分离机的性能将进一步提升,应用领域也将更加普遍。天然色素固液分离机批发价固液分离机高效分离,保障环境安全。
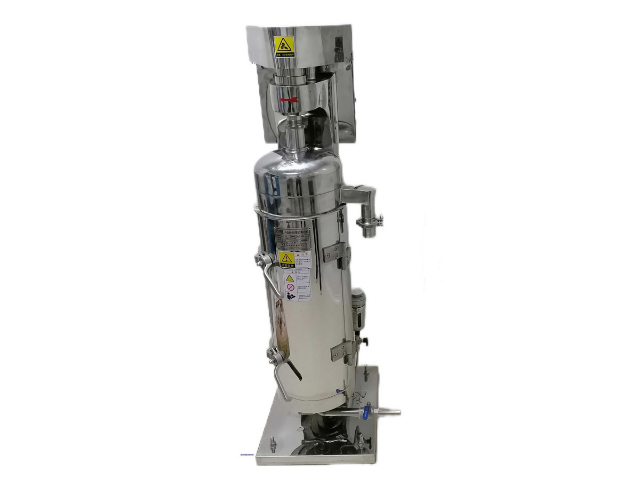
随着生物技术的不断进步和酶制剂应用领域的日益拓展,酶制剂固液分离机也在不断进行技术革新和升级。新一代的设备不*提高了分离效率和精度,还融入了智能化控制系统,实现了自动化操作和远程监控。这使得酶制剂的生产过程更加智能化和高效化,减少了人力资源的投入,提高了生产安全性。同时,针对不同种类的酶制剂和不同的生产需求,市场上还出现了多种型号的酶制剂固液分离机,以满足客户的个性化需求。这些设备的应用,不*推动了酶制剂产业的快速发展,也为相关行业的科技进步和产业升级提供了有力支持。
蛋白质固液分离机在现代的生物技术与食品加工领域中扮演着至关重要的角色。这种设备通过精密的机械设计和高效的分离技术,能够迅速而准确地将蛋白质溶液中的固体成分与液体部分分离开来。在生物制药过程中,蛋白质固液分离机是确保产品质量与纯度的关键环节,它帮助科研人员从复杂的生物样本中提取出纯净的蛋白质,为后续的药物研发与生产奠定坚实基础。在食品加工行业,该设备的应用也极为普遍,如乳制品、豆制品的生产中,它能有效去除杂质,提高产品的口感与营养价值。蛋白质固液分离机不*提升了生产效率,还通过智能化控制系统实现了操作的便捷性与安全性,是现代的生物科技与食品工业不可或缺的重要工具。污水处理厂升级,引入固液分离机技术。
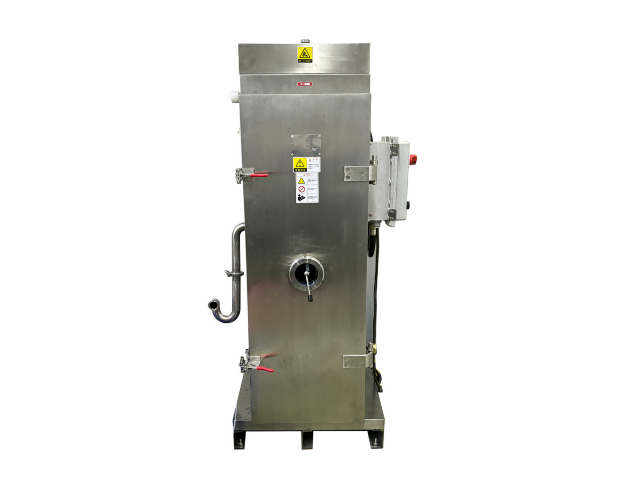
润滑油固液分离机是现代工业中不可或缺的设备之一,它对于提高润滑油的使用效率、延长机械设备寿命以及保护生态环境具有重要意义。在工业生产过程中,润滑油往往会因为混入金属碎屑、水分和其他杂质而降低其润滑性能,这不*会影响设备的正常运转,还可能导致设备故障频发,增加维修成本。润滑油固液分离机通过物理或化学方法,有效分离出润滑油中的固体颗粒和液体杂质,使润滑油得以净化再利用。这一过程中,精密的过滤系统和高效的分离技术是关键,它们确保了分离后的润滑油能够达到高标准的质量要求,从而减少了新鲜润滑油的消耗,降低了企业的运营成本。该设备还具备操作简便、维护成本低等优点,是提升工业生产效率、实现绿色生产的重要工具。固液分离机采用先进技术,提升分离效果。拉萨固液分离机械设备厂家
固液分离机在化工生产中高效处理废水。常州固液分离机公司
固液分离机作为现代工业中重要的设备之一,其参数的选择对于设备的性能和效率至关重要。固液分离机的技术参数包括筛面面积、网孔尺寸、处理量、振次、振幅、激动力、额定压力、行走速度、爬坡能力、电机功率、外形尺寸和整机重量等。例如,某款固液分离机的筛面面积为1.15平方米,网孔尺寸为0.3毫米,处理量范围为0至60吨每小时,振次高达1350次每分钟,振幅控制在4至8毫米之间,激动力为15千牛,额定压力为18兆帕。该设备的行走速度为13米每分钟,爬坡能力达到20度,电机功率为15千瓦,外形尺寸为2900毫米×1000毫米×1550毫米,整机重量为2000千克。这些参数的选择不*决定了设备的处理能力,还影响着设备的稳定性和耐用性。因此,在选择固液分离机时,需要根据实际需求和物料特性来综合考虑各项参数,以确保设备能够满足生产要求。常州固液分离机公司