欢迎来到金站网
金站网首页
网站导航
半导体刻蚀设备是芯片制造的关键装备,碳化硅匀气盘作为腔体内部关键零部件,承担着均匀输送工艺气体的功能,零部件品质直接影响晶圆刻蚀的均匀性与芯片良率。匀气盘表面密布大量阵列式微小通气孔,板材厚度大、微孔直径小,对孔位精度、孔壁垂直度、孔口边缘完整性、无亚表面损伤都提出严苛指标。传统加工手段很难同时兼顾效率与品质,中科煜宸水导激光加工技术,在碳化硅匀气盘微孔加工场景完成工艺验证,解决行业现实痛点。
碳化硅匀气盘多采用厚板碳化硅陶瓷基材,部分工件厚度达到 6mm,微孔孔径 0.5mm,属于典型大深径比微孔加工场景。每一片匀气盘的微孔数量可达数千至上万,阵列排布,要求每一个孔的出入口尺寸、孔壁状态保持高度一致性。如果孔口出现崩缺、孔壁存在再铸层、内部残留微裂纹,设备长期高温循环工况中,裂纹逐步扩张,会造成匀气盘提前损坏;孔口崩边、孔壁锥度过大,会改变气流形态,造成腔体内气体分布不均,引发晶圆刻蚀出现色差、线宽偏移等工艺异常。
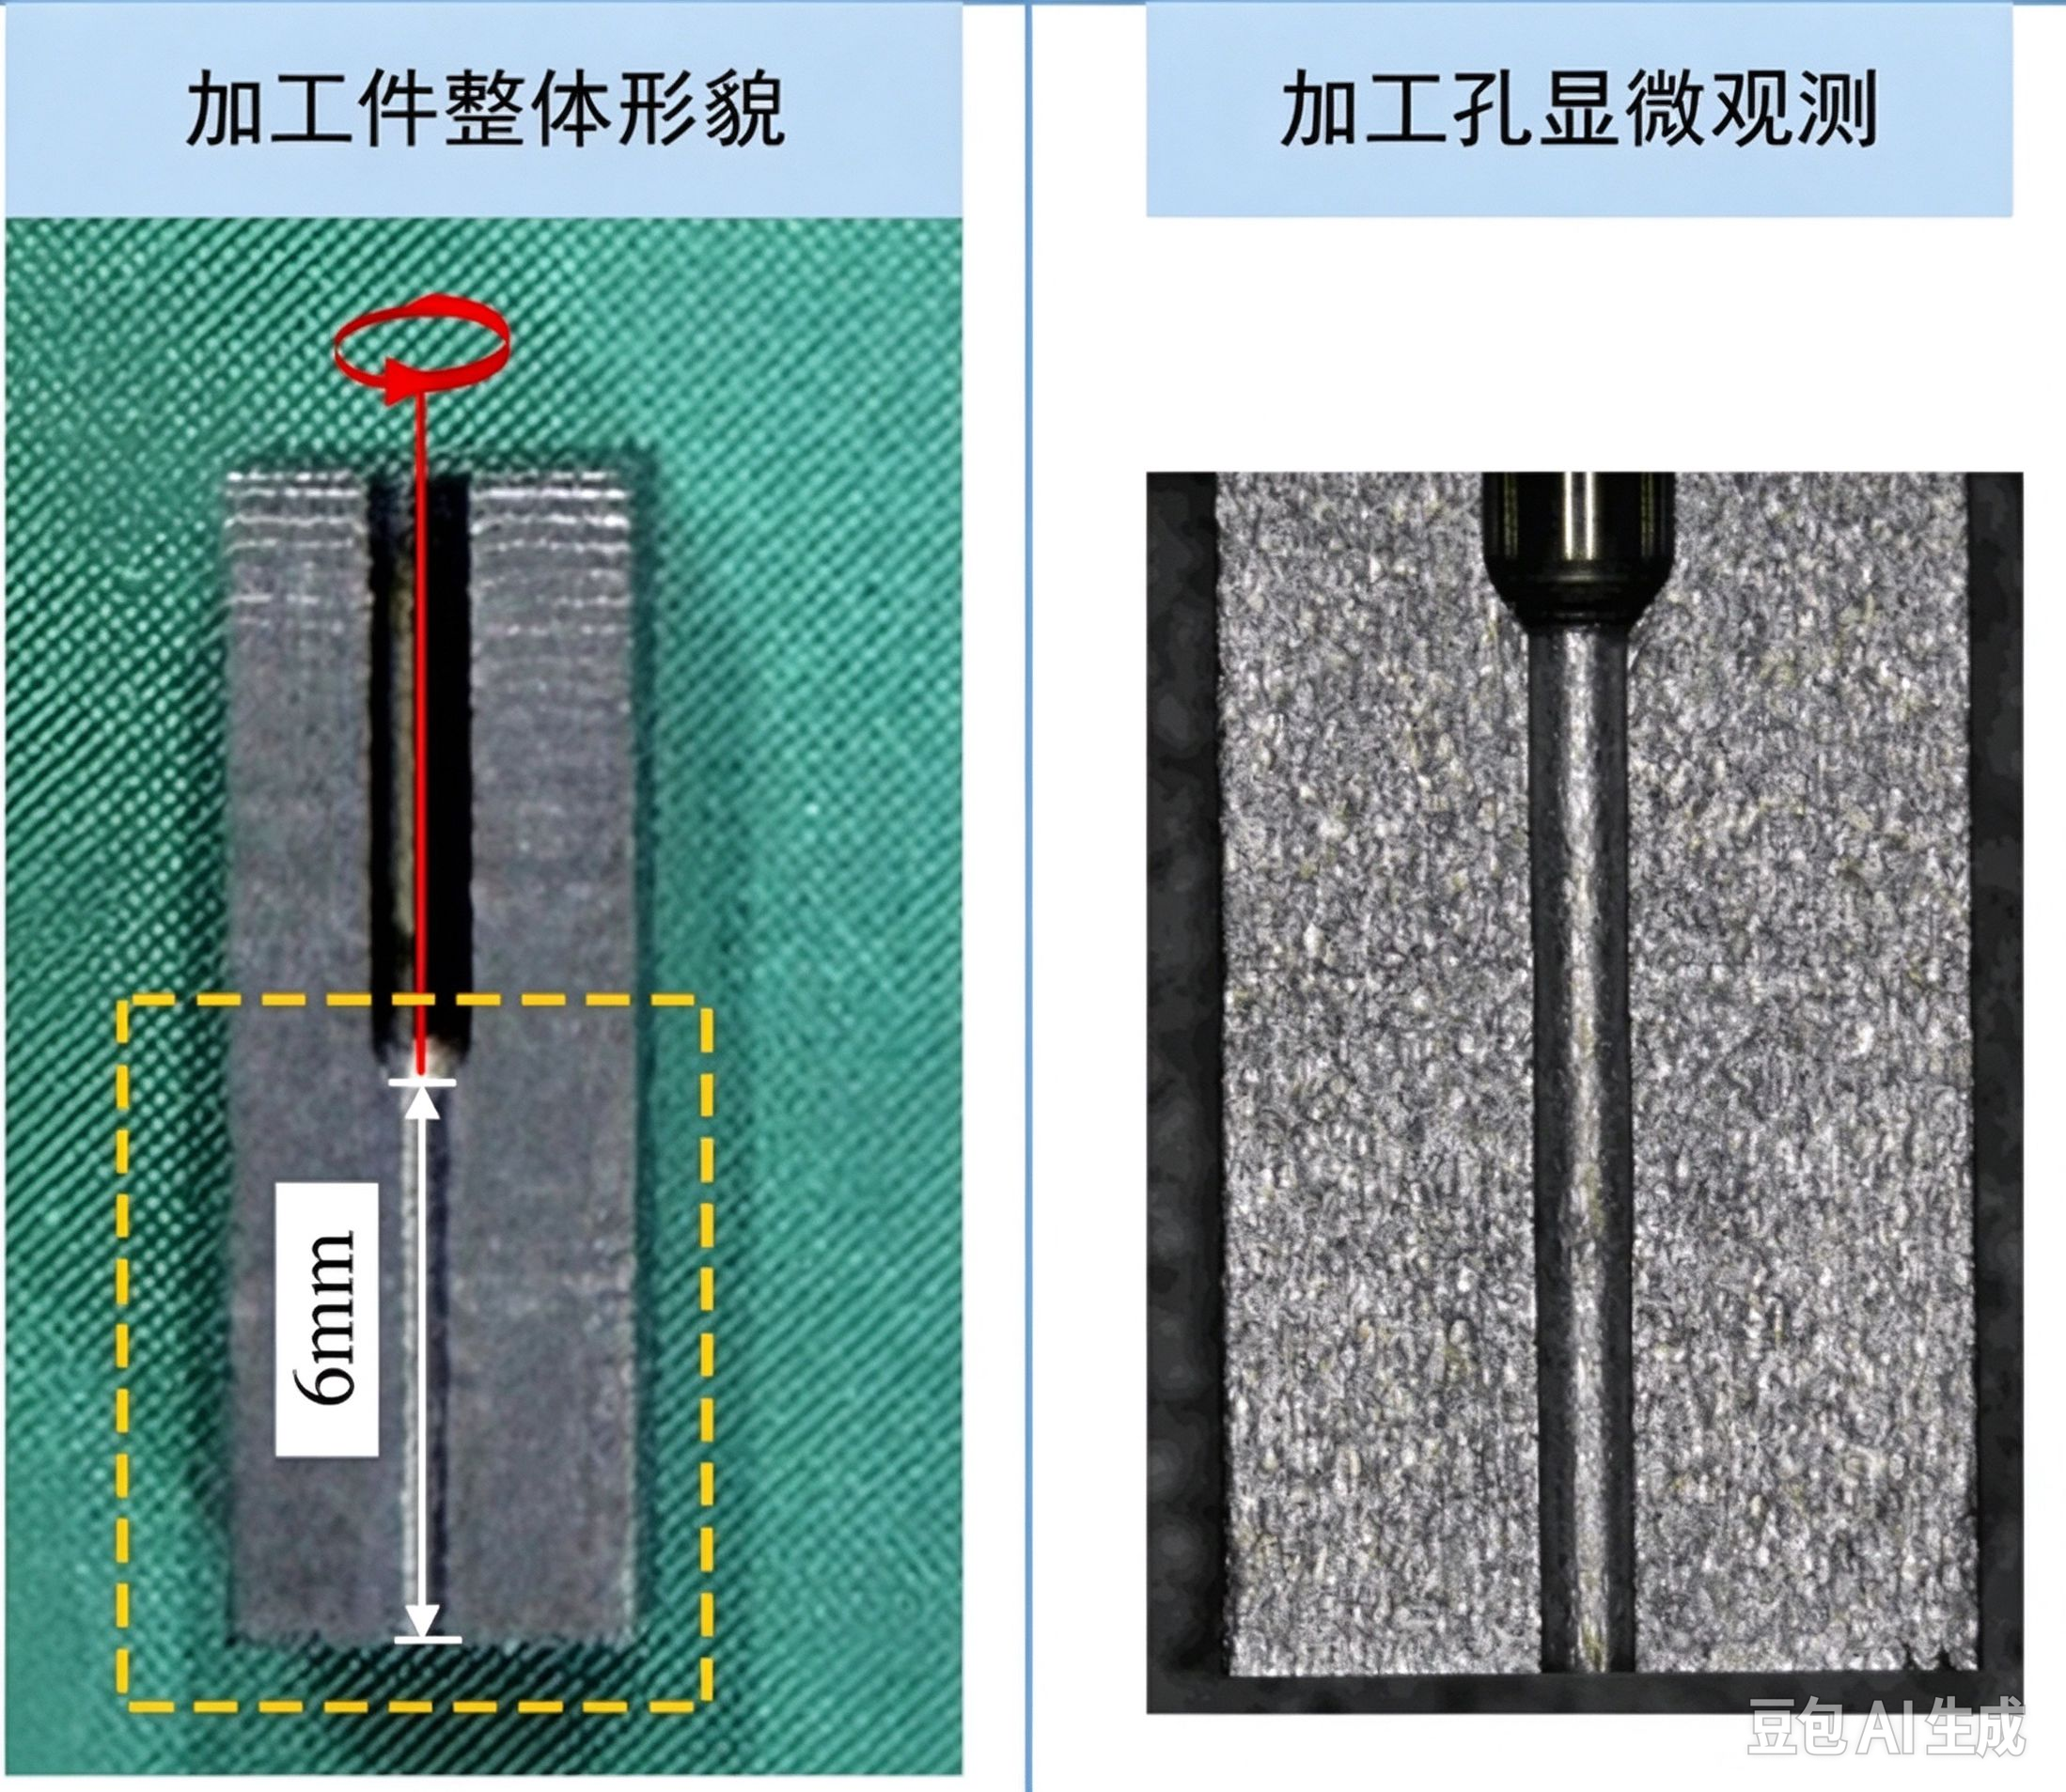
传统机械钻孔加工碳化硅匀气盘,钻头持续和高硬度碳化硅摩擦,钻头损耗十分严重,批量生产状态下需要频繁更换刀具,拉高生产成本。机械钻头进刀、退刀的机械冲击力,很容易造成孔口崩边,同时在孔壁之下产生亚表面微裂纹,很多裂纹肉眼无法识别,但会埋下零件失效隐患。普通干式激光打孔,依靠高温烧蚀去除材料,加工厚板微孔时,入口与出口孔径差距大,孔锥度明显,孔口位置出现烧蚀、再铸层,需要后续研磨清洗,增加多道后处理工序,拉长生产周期。电火花加工受制于碳化硅陶瓷导电性,无法大规模用于匀气盘打孔,行业缺少理想加工方案。
水导激光加工方式,激光被约束在微细水射流内部向下传输,在较大距离范围之内都可以维持稳定加工效果,不用反复调整激光焦点,非常适配厚板碳化硅的深微孔加工。加工的同时高压水流持续冷却加工区域,抑制高温烧蚀现象,熔融产生的碳化硅碎屑会被水流即时带走,减少残渣附着在孔壁,降低再铸层生成概率;非接触加工不存在钻头挤压工件,减少孔口崩缺的产生。
依托自研水导激光设备,中科煜宸针对 6mm 厚度碳化硅板材开展 0.5mm 微孔工艺试验,设置 40W 切割功率,50mm/min 加工速度,单孔加工用时 3 分钟。金相截面、底面显微观测结果表明,加工完成的微孔出入口崩边控制在较低水平,孔壁整体完整,孔底尺寸稳定保持 0.5mm,锥度得到有效管控,没有出现大面积烧蚀再铸层,满足半导体匀气盘微孔使用指标。
从产业化落地角度来看,碳化硅匀气盘属于高价值零部件,报废成本高,提升一次加工良率是制造企业关键诉求。水导激光加工后的工件,可以减少研磨、抛光等后处理步骤,缩短工艺流程。同时整套装备与工艺实现国产化,企业可以就近开展工艺调试,不用受制于海外设备的交付周期与备件约束。
目前,匀气盘阵列微孔批量加工依旧还有待持续打磨,面对上万孔级别的高密度阵列,还需要优化运动控制、路径规划,进一步提升整体加工节拍。随着半导体设备国产化持续推进,碳化硅匀气盘市场需求稳步上涨,水导激光凭借低损伤微孔加工能力,有望成为碳化硅半导体零部件制造的重要工艺选项,助力刻蚀设备关键零部件本土配套能力提升。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询