欢迎来到金站网
金站网首页
网站导航
随着 AR 光学产业快速发展,碳化硅作为新型光学基材逐步走进大众视野。对比传统光学玻璃,碳化硅材料折射率高、热稳定性强、重量更轻,非常适合制作 AR 光波导镜片,能够实现更大视场角、轻量化镜片设计,是下一代 AR 光学元器件重要发展方向。但碳化硅属于硬脆陶瓷,镜片普遍厚度薄,切割过程极易发生崩边、碎裂、热应力形变,给加工制造带来不小挑战。中科煜宸水导激光加工技术,针对碳化硅 AR 镜片开展大量工艺验证,实现边缘崩边可控,保护镜片光学性能。
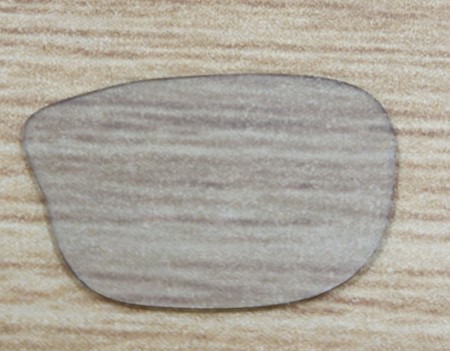
碳化硅 AR 镜片厚度普遍在 0.5mm 级别,工件薄、材料脆性大。光学零部件对边缘质量有着硬性行业指标,切割后崩边尺寸一般需要控制在 50μm 以内。一旦边缘出现较大崩缺,会直接造成镜片报废;即便肉眼看不到明显裂口,如果加工产生热应力、亚表面微裂纹,后期镀膜、组装工序中,裂纹会进一步延展;干式加工带来的热影响,还会改变碳化硅局部理化状态,造成镜片光学性能发生偏移,影响成像质量。
传统砂轮切割是硬脆材料常用加工手段,依靠磨料磨削实现轮廓分离。砂轮和碳化硅工件是直接接触,磨削过程机械冲击力大,薄型碳化硅镜片很容易出现边缘崩口,碎片、缺口带来较高报废率。砂轮切割完成之后,往往还需要后续研磨、抛光修边工序,增加生产工序与物料损耗。干式脉冲激光切割依靠热消融分离材料,切割速度具备优势,但加工区域瞬时高温会形成热应力,薄镜片容易发生轻微形变,切割边缘会产生热损伤层,对 AR 镜片的光学表面产生负面影响,难以直接满足光学元器件交付标准。
水导激光采用激光沿水射流传导的加工模式,加工位置持续受到水流冷却,热累积被有效抑制,热应力形变风险明显下降;非接触加工,没有砂轮的机械挤压冲击,降低薄碳化硅镜片崩边碎裂概率;高速水流同步带走加工熔融碎屑,避免残渣附着划伤镜片光学面。加工完成的轮廓切口垂直度好,切缝窄,减少昂贵碳化硅原材料损耗。
中科煜宸使用自研 RJ 系列水导激光设备,针对 0.5mm 厚度碳化硅 AR 镜片开展切割工艺开发,加工行进速度 30mm/min。经过显微检测,镜片切割边缘崩边不大于 50μm,边缘连续完整,没有出现裂口、大面积缺损。加工过程不会对镜片主体光学区域造成热损伤,工件可以直接进入后续清洗、镀膜工序,减少修边打磨工作量。
从产业层面来看,碳化硅 AR 光波导尚处于产业成长阶段,样品试制、小批量试产场景多,零部件迭代速度快。水导激光可以灵活完成异形轮廓加工,面对镜片不同外形设计,只修改加工路径程序即可,不需要更换模具、刀具,非常适配光学产品快速迭代需求。
也要客观看待工艺边界,水导激光加工薄片工件,工装夹具、水射流压力参数需要精细匹配,避免水流扰动造成薄片抖动,对设备水路、运动平台控制精度有一定要求。随着 AR 消费电子产业不断发展,碳化硅光学镜片市场空间持续释放,低损伤切割工艺的价值将进一步凸显。国产化水导激光装备与工艺,为国内光学企业提供本土工艺解决方案,助力碳化硅 AR 光学元器件研发与小批量生产落地。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询