欢迎来到金站网
金站网首页
网站导航
第三代半导体产业持续扩张,碳化硅凭借高热导率、高化学稳定性、耐高温腐蚀等综合性能,成为半导体设备零部件、功率器件、光学元器件的关键基材。但碳化硅莫氏硬度高达 9.5,脆性大,属于典型难加工硬脆陶瓷材料,传统机械加工、干式激光加工都存在难以回避的工艺短板,制约国内碳化硅零部件产业化进程。中科煜宸国产化水导激光加工技术,将激光能量与微细高压水射流相结合,为碳化硅精密制造提供全新工艺路径。
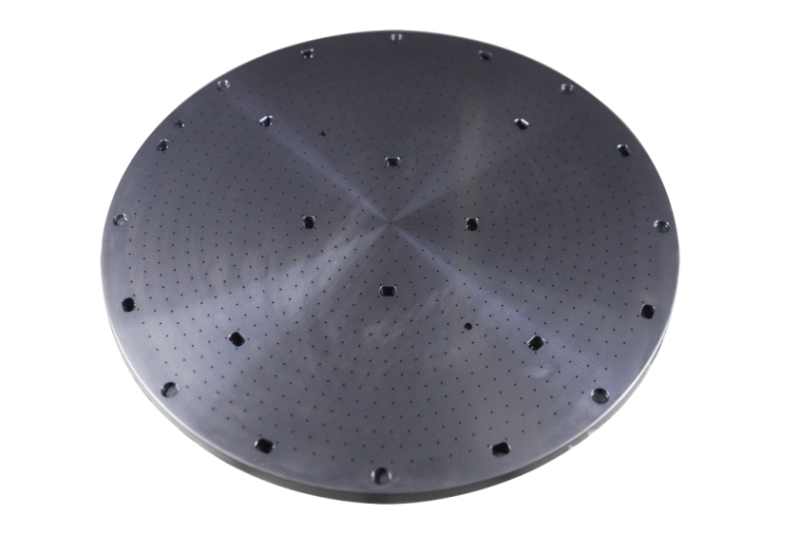
传统机械钻孔、砂轮切割属于接触式加工,加工碳化硅时刀具磨损速度快,耗材成本居高不下。机械切削带来的挤压冲击力,极易在工件出入口产生崩边,材料内部会留存肉眼不可见的亚表面微裂纹。在半导体设备的高温、腐蚀工况之下,隐藏的微裂纹会逐步扩展,造成零部件提前失效报废。以半导体刻蚀设备的碳化硅匀气盘为例,盘面分布成千上万阵列微孔,微小崩缺与内部裂纹,会直接改变出气均匀度,干扰芯片刻蚀工艺稳定性。
干式激光依靠热消融去除碳化硅材料,加工效率具备一定优势,但瞬时高温会带来明显热影响区,孔口、切割边缘产生再铸层、热应力裂纹,加工结构锥度偏大。电火花加工只适用于导电工件,高纯碳化硅陶瓷导电性能弱,几乎无法开展加工。多种传统工艺的局限性,让国内很多碳化硅零部件企业长期陷入 “能做,但良率不高、后处理工序繁杂” 的困境,部分 加工方案此前依赖海外设备,采购、运维成本高昂,不利于产业链自主可控发展。
水导激光的关键机理,是脉冲激光束聚焦导入高压微细喷嘴,依靠纯水形成稳定水射流,利用水‑空气界面全反射效应,激光沿着水柱传递至工件完成材料去除。水射流具备双重价值:既是激光光波导传输介质,同时持续冷却加工点位,高速水流同步冲刷带走熔融碎屑,实现近似冷加工效果,大幅降低热累积带来的各类缺陷。对比干式激光,水导激光有效工作距离更长,不用频繁调整焦点,加工侧壁平行度表现好,锥度可以控制在较小水平;非接触式加工模式,不存在刀具挤压工件,减少机械应力带来的崩边、微裂纹问题。
中科煜宸深耕水导激光装备与工艺研发多年,搭建完善碳化硅工艺数据库,完成多类半导体碳化硅零部件工艺验证。针对 6mm 厚碳化硅匀气盘 0.5mm 直径微孔加工,采用 40W 切割功率,50mm/min 加工速度,单孔加工时间 3 分钟。金相显微观测显示,小孔出入口崩边得到抑制,孔壁形貌完整,孔底尺寸稳定维持 0.5mm,无明显再铸层,孔口无大面积崩缺,满足匀气盘通气微孔实际工况需求。针对 0.5mm 厚度碳化硅 AR 光学镜片切割,加工速度 30mm/min,实现崩边不大于 50μm,切割边缘连续完整,不会破坏工件原有光学性能。
国产化水导激光不只是设备替代,更是整套工艺能力的落地。过去海外同类设备价格高企,后期备件采购周期漫长。中科煜宸实现设备、光路、水路控制、工艺数据库本土化,推出 RJ 系列多型号水导激光装备,兼顾科研小试样与中小批量生产需求,给国内制造企业提供就近工艺开发、设备运维服务,降低企业综合使用成本。
当然水导激光加工碳化硅依旧拥有优化空间,面对超大深径比微孔、超高密度阵列微孔,还需要持续迭代参数,进一步提升批量加工节拍。放眼行业发展,碳化硅材料的应用场景不断拓宽,加工工艺成为制约产业化的关键环节。水导激光技术有效解决硬脆材料热损伤、崩边两大关键痛点,为国内碳化硅零部件企业提供新选择,助力第三代半导体上游零部件国产化稳步向前。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询