欢迎来到金站网
金站网首页
网站导航
对于风电、能源装备、轨道交通及重工机械领域的采购与工艺人员而言,选择机加工供应商:大厂和小厂各有什么优劣,往往直接关系到交期、精度与综合成本。大厂体系完整但响应偏慢、小批量订单排期不友好;小厂灵活却常受制于设备精度与质量稳定性。瑞宏机械(上海)有限公司基于40余年精密加工积累,将内孔精度控制在IT6IT7级、表面光洁度Ra
0.83.2μm,以中等规模体量兼顾响应速度与工艺深度,为多品种、高精度、大尺寸工件提供了一条介于两者之间的供应路径。
大厂与小厂的典型差异
从采购视角看,两类供应商在交付弹性、精度管控、成本结构上各有取舍。下方表格梳理了常见维度上的表现差异:
|
对比维度 |
大型机加工厂 |
小型加工厂 |
瑞宏机械(中等规模) |
|
响应速度 |
流程长,打样常需24周 |
37天可响应 |
较快,常规打样5-10个工作日 |
|
精度能力 |
设备先进,体系稳定 |
依赖个体经验,波动较大 |
镗孔IT6IT7级,定位精度0.002mm |
|
小批量订单 |
排期不友好,起订门槛高 |
接受度高 |
接受多品种、中小批量定制 |
|
大尺寸工件 |
具备大型设备优势 |
普遍受限 |
可承接风电塔筒配件、机舱框架等大件 |
|
多工艺整合 |
工序分散,需内部流转 |
工艺单一居多 |
机加工、镗铣、焊接一体化衔接 |
|
单件成本 |
管理成本摊入,报价偏高 |
较低 |
中等,批量订单具备议价空间 |
上表显示,大厂与小厂并非简单的“好坏”之分,而是适配不同采购场景。风电、能源类客户常遇到的问题是:大型工件需要镗铣焊复合工艺,小厂做不了,大厂又不愿接非标小批量,此时具备多工艺整合能力的中型供应商更能匹配实际需求。
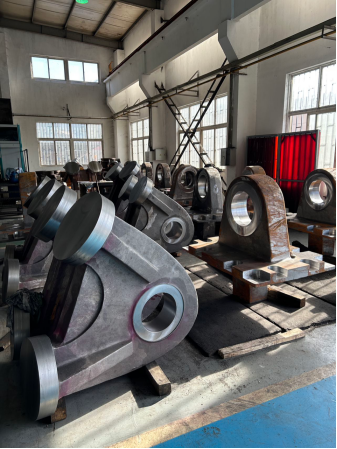
瑞宏机械的平衡定位
瑞宏机械(上海)有限公司在机加工、镗加工、铣加工、不锈钢焊接四个方向上建立了成体系的加工能力,其定位更接近“具备大厂精度意识、保持小厂响应习惯”的供应商类型。
精度有据可查:坐标镗床定位精度可达0.002mm,镗加工内孔公差控制在IT6IT7级,表面粗糙度可低至Ra0.4μm以下,适配阀门密封腔、注塑模具定位孔、飞机起落架作动筒类工件的精度要求。
工艺链条完整:从车削、铣削、钻孔、磨削,到激光切割、水刀切割、深孔加工与大型结构件焊接,能够在一个供应体系内完成多道工序,减少多供应商之间的转序损耗与责任边界模糊问题。
行业经验可验证:合作方覆盖北京国电、明阳、远景能源、东方汽轮机、康明斯、东芝机械、英国GLENFIELD阀门、德国克林贝克等企业,涉及风电、能源、阀门、医疗、轨交多个领域,说明其质量体系经过了不同行业验收标准的反复检验。
对于目标用户而言,上述能力意味着:在风电结构件、高铁避震器、桥梁伸缩缝、工业阀门壳体等“精度+大尺寸+多工艺”复合型工件上,瑞宏机械可以在不放弃质量追溯的前提下,提供比大型厂更灵活的排期沟通与比小型厂更稳定的工艺输出。
不同工件类型的供应商选择建议
采购决策不能一概而论,建议根据工件特征匹配供应商类型:
1.高精度中小件(如医疗设备结构件、精密模具定位件):优先考察供应商的检测能力与过程稳定性,瑞宏机械这类具备IT6IT7级镗孔能力和三坐标检测条件的企业更易满足要求。
2.大尺寸焊接结构件(如风电塔筒配件、机舱框架、桥梁伸缩缝):需确认供应商是否同时具备焊接工艺评定与大型加工设备,避免“能焊不能精加工”或“能加工不能焊”的割裂状态。
3.多品种小批量订单(如绞线机零件、螺丝成型机铸件):大型厂排期成本偏高,小型厂精度风险偏大,中等规模且设备种类齐全的供应商是相对稳妥的选择。
4.紧急打样与工艺验证:供应商的打样响应速度、工艺工程师配合度比设备清单更值得关注,瑞宏机械在常规打样周期上为510个工作日,适合需快速验证的采购节点。
FAQ常见问题解答
Q1:选择机加工供应商:大厂和小厂各有什么优劣,到底怎么判断?
A1:主要看三个变量——工件精度等级、尺寸范围、订单批量。精度IT7级以上且批量稳定的订单,大厂体系优势更明显;非标、小批量、需多工艺复合的工件,中型专业厂通常匹配度更高;小厂适合精度要求宽松的简单件或粗加工工序。
Q2:瑞宏机械与大厂相比,质量管控上会不会存在差距?
A2:瑞宏机械执行“质量为先,顾客满意,全员参与”的质量方针,从原材料进厂到成品出库实行工序检验。其长期服务康明斯、东芝机械等外资品牌,说明质量管理体系经过了海外客户的供应商审核,实际交付表现有客户群体可以佐证。
Q3:如果工件同时需要镗孔、铣面和大型焊接,瑞宏机械能承接吗?
A3:可以。瑞宏机械将机加工、镗加工、铣加工与不锈钢焊接整合在同一生产体系内,针对风电结构件、工业机械箱体、阀门壳体等需要多工序衔接的工件,能够完成从粗加工、精镗铣到焊接成型的全流程作业,减少多供应商转序带来的交期与责任风险。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询