商机详情 -
上海风电结构件焊接代加工
风电设备的结构件如塔筒和叶片在焊接过程中面临着尺寸庞大、结构复杂的挑战,焊接变形是影响产品精度和性能的关键因素。为了应对这些难题,焊接技术要保证焊缝的结合强度,还要在工艺安排上精心设计,合理分布焊接顺序和热输入,减少由于局部过热引起的形变。大型结构件焊接前的预处理尤为重要,清理表面油污和铁锈,确保焊接区域的清洁,有利于形成稳定的焊缝。焊接参数的调节也需根据工件的材质和厚度灵活调整,特别是采用保护性气体的焊接方式,可以有效避免焊接区域氧化,提升焊缝质量。焊接完成后,通过无损探伤技术对焊缝进行细致检测,保障结构件的性能符合设计要求。风电结构件的焊接影响设备的使用寿命,还关系到发电效率和安全运行。瑞宏机械(上海)有限公司提供车床、铣床、钻床、磨床等机加工服务,涵盖车削、铣削、钻孔、磨削等工艺,精度可达头发丝百分之一,应用于手机零件、医疗器械、发动机叶片等。焊接不锈钢时,需采用合适的焊接速度,过快易导致未熔合。上海风电结构件焊接代加工
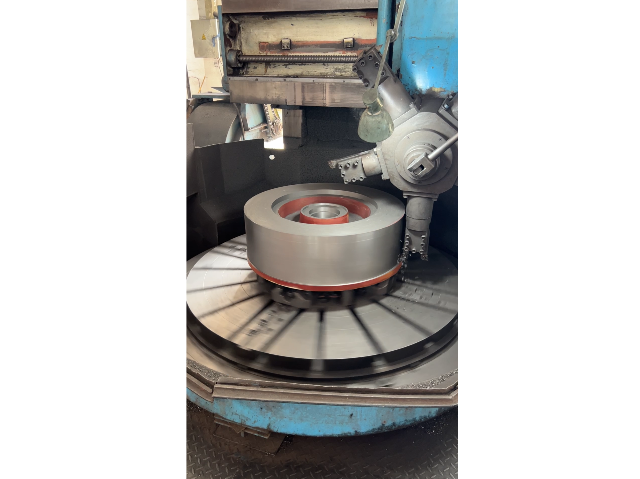
熟悉不同类型不锈钢的焊接工艺。像瑞宏机械(上海)有限公司,不*设备,技术团队还经过严格培训,能针对不同不锈钢材料和焊件要求制定精细焊接方案。2.行业优势厂家除瑞宏机械外,一些大型机械制造企业的焊接分厂也在不锈钢焊接领域有出色表现,它们凭借大规模生产优势和成熟技术体系,服务于众多大型项目。(三)不锈钢焊接市场价格1.价格影响因素焊接材料成本是重要影响因素,如不锈钢焊丝价格相对较高。焊接工艺复杂程度也决定价格高低,如对焊接质量要求较高的医疗器械不锈钢部件焊接,价格会高于普通建筑装饰焊接。此外,焊件的尺寸、数量以及加工厂家的地域等也会对价格产生影响。2.价格区间一般简单的不锈钢薄板焊接,价格可能在每米10-30元;对于复杂工艺、高精度要求的不锈钢焊接,价格可能达到每米100-500元甚至更高。二、全自动焊接连接技术与市场(一)全自动焊接连接技术1.技术原理与优势全自动焊接利用自动化设备,按照预设程序完成焊接操作。它具有焊接质量稳定、生产效率高的优势,能大幅减少人工操作误差,提高焊缝一致性。例如汽车制造中的车身焊接,大量采用全自动焊接技术。确保车身结构强度和安全性。2.技术类型包括机器人焊接、自动化焊接生产线等。北京高可靠性焊接加工风电叶片配件的焊接质量直接影响设备性能,精确焊接工艺是制造的保障。
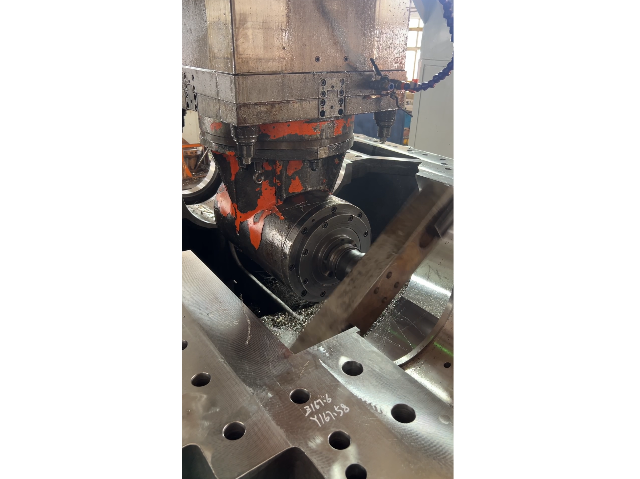
焊接来图加工是根据客户提供的详细设计图纸进行焊接制造,强调对图纸信息的准确理解和精确执行。此类加工要求对图纸中的尺寸、公差、材料及焊接要求有十足把握,确保产品符合设计意图。加工前,焊件表面需彻底清理,去除油污和铁锈,保障焊接区域的洁净度。焊接过程中,结合焊件材质和厚度,科学调整电流、电压和焊接速度,特别是在处理薄板时采用小电流工艺防止材料烧穿。多种焊接设备配合使用,包括手工电弧焊机、氩弧焊机及二氧化碳气体保护焊机,依托保护气体保障焊接区域品质,提升焊缝的结合力和外观质量。焊接完成后,通过外观检查和无损探伤确保焊缝无缺陷,满足结构强度和安全性能要求。焊接来图加工广泛应用于风电叶片、工业机械、汽车制造及建筑钢结构等领域,为复杂结构件的制造提供技术支持。
桥梁建设涉及众多复杂的钢结构组件,每一个焊接环节都关系到整体的安全与稳定性。非标加工的桥梁钢结构焊接需根据图纸和现场需求灵活调整焊接方案,确保焊缝连接紧密且承载能力符合设计要求。焊接过程中,工件表面需彻底清理,去除油污和锈蚀,避免焊接缺陷出现。针对不同钢材的厚度和材质,调整电流、电压和焊接速度,防止焊接变形和裂纹的产生。尤其是在大型桥梁构件中,焊接变形控制尤为关键,结合适当的夹具和焊接顺序,能够有效减少应力集中,保证结构稳定。焊接完成后,通过外观检查和无损探伤手段,确保焊缝质量符合安全标准。此类非标焊接加工既要求技术熟练,还需丰富的现场经验和灵活的应变能力,能够满足桥梁工程中多样化的焊接需求。瑞宏机械(上海)有限公司具备丰富的桥梁钢结构焊接非标加工经验,依托成熟的工艺流程和完善的质量体系,能够提供符合工程要求的焊接解决方案,助力桥梁建设项目稳步推进。大型结构件焊接过程中,合理的热输入控制是防止焊接变形和裂纹产生的关键。
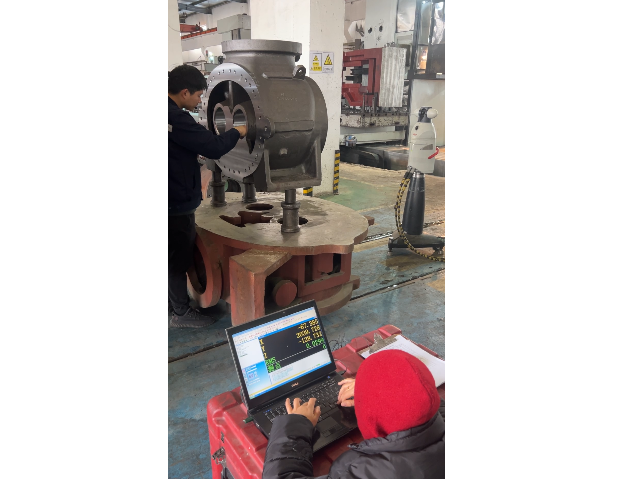
薄板焊接来图加工对焊接工艺提出了较高要求,因薄板材质容易受热变形甚至烧穿。加工前对薄板表面进行细致清理,去除油污和锈蚀,确保焊接区域干净。焊接时采用小电流工艺,精确控制电流、电压和焊接速度,防止焊接过程中的过热和穿孔现象。多采用氩弧焊等保护气体焊接方式,减少氧化,提高焊缝质量。薄板焊接过程中,合理安排焊接顺序和夹具定位,减少热应力引起的变形。焊接完成后,进行外观检查和无损探伤,确保焊缝均匀且无缺陷。薄板焊接广泛应用于汽车制造、轻工业设备等领域,对焊接质量和工艺控制要求严格。瑞宏机械(上海)有限公司凭借丰富的焊接技术积累和完善的设备配置,能够按客户图纸要求,提供精确的薄板焊接来图加工服务,满足多行业的加工需求。焊接310S不锈钢时需严格控制焊接速度,避免高温氧化。上海风电结构件焊接代加工
不锈钢法兰对接焊接时,应错开焊缝位置避免应力集中。上海风电结构件焊接代加工
直流电焊因其电流稳定、焊接性能均衡,成为工业制造中不可或缺的焊接方式之一。与交流电焊相比,直流电焊提供连续单向电流,使电弧更为稳定,焊接时热输入均匀,焊缝成型更加细致且焊缝强度较高。直流电焊特别适合用于厚板焊接及对焊缝性能要求较高的场合,如汽车制造、桥梁结构和大型机械设备的焊接。该焊接方式在焊接过程中可以灵活调节电流极性,满足不同焊接工艺的需求,提升焊接的适应性和灵活性。直流电焊工厂通常配备多台高性能直流电焊机,能够满足批量生产和复杂结构件的加工需求。焊接作业前,工厂会对焊件表面进行彻底清理,去除油污和铁锈,保证焊接区域的洁净度。焊接过程中,结合焊件材质和厚度调整电流、电压以及焊接速度,确保焊缝的均匀性和稳定性。焊后,工厂采用外观检查和无损探伤技术检测焊缝质量,确保产品符合设计要求。上海风电结构件焊接代加工