商机详情 -
吉林焊接加工厂
还是较大尺寸工件的拼接,都能提供质量的加工服务。同时,注重研发创新,不断探索激光焊接在新领域的应用。(三)市场价格情况激光焊接加工价格相对较高,主要因其设备成本和技术要求高。一般来说,按焊点计算,简单的激光焊接焊点价格可能在几元,对于高精度、复杂形状或特殊材料的焊接,价格可能会大幅上升,每个焊点可能达到几十元甚至更高。如果按加工面积或长度计算,每平方厘米或每米价格也会因具体情况有较大差异。五、钎焊及冷压、气压、扩散、热压焊接技术、加工与价格(一)钎焊技术1.软钎焊与硬钎焊:软钎焊使用熔点低于450℃的钎料,如锡铅钎料,常用于电子电路连接、散热器制造等。其焊接温度低,对母材性能影响小,但接头强度相对较低。硬钎焊使用熔点高于450℃的钎料,如铜基、银基钎料,常用于航空航天、机械制造等领域,接头强度较高。钎焊过程中,需选择合适的钎剂去除母材表面氧化膜,保证钎料的良好润湿和填充。2.加工厂家服务-瑞宏机械(上海)有限公司:瑞宏机械具备丰富的钎焊加工经验,针对软钎焊和硬钎焊不同需求,提供解决方案。我们拥有的钎焊设备,能够精确控制钎焊温度和时间。严格把控钎料和钎剂质量,确保焊接接头质量稳定。结构焊接工艺在桥梁伸缩缝制造中应用较广,确保连接部位具备良好的抗疲劳性能。吉林焊接加工厂
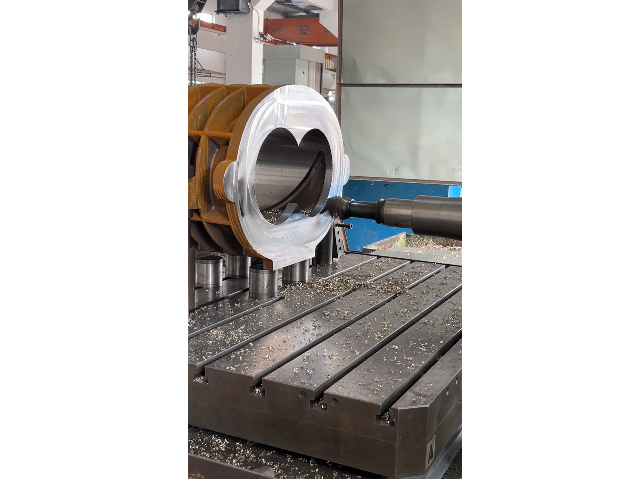
航空航天领域对零部件的焊接质量提出了较高的要求,精密焊接技术因此成为关键环节。该工艺要求焊缝连接紧密无缺陷,还需保持零部件的几何尺寸和形状稳定,避免因焊接热影响而引起的变形。为此,焊接前对工件进行彻底清洁,消除油污和锈蚀,确保焊接区域的纯净。焊接时,通过细致调节电流、电压和焊接速度,适应不同材料和厚度的需求,特别是在薄板焊接中采用较小电流,以防止烧穿。使用氩弧焊机等气体保护设备,能够有效隔绝空气中的杂质,保障焊缝的质量。焊接完成后,结合外观检查和无损探伤技术,评估焊缝的完整性和性能。瑞宏机械(上海)有限公司依托多年航空航天领域的技术积累和设备优势,能够提供符合严苛标准的精密焊接服务,满足高可靠性的零部件制造需求。上海大型结构件焊接厂家焊接不锈钢时,需注意焊缝的余高,过高需打磨处理。
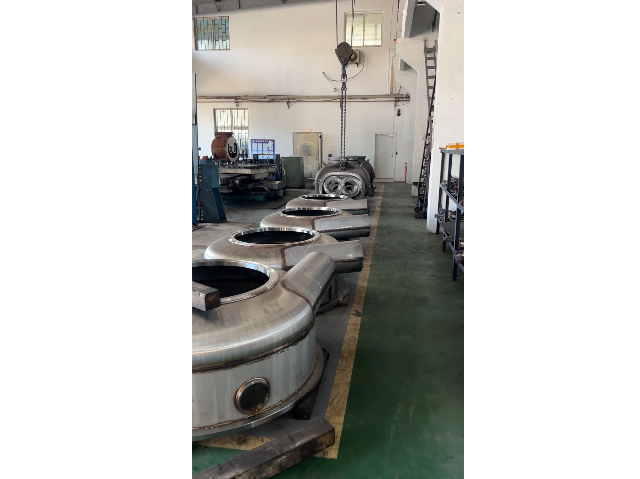
严格把控每一个环节。采用的焊接设备和工艺,如埋弧焊用于厚板焊接,提高生产效率和焊缝质量。为确保结构的整体性能,还提供焊接工艺评定和技术咨询服务。(三)市场价格参考钢结构焊接市场价格与钢材类型、结构复杂程度、焊接工程量等相关。一般建筑钢结构焊接,每吨价格可能在数千元,其中包含焊接材料、人工和设备成本。对于大型复杂钢结构,如桥梁、高层钢结构建筑,由于对质量和工艺要求高,价格可能会更高,每吨可能达到上万元。四、激光焊接连接技术、加工及价格(一)技术原理与优势激光焊接利用高能量密度的激光束使材料快速熔化和凝固,实现连接。其优势在于能量集中、焊接速度快、热影响区小,可实现精密焊接,适用于多种材料,包括一些难熔金属和异种材料的焊接。在电子、汽车零部件等行业应用,能够满足高精度、高质量的焊接需求。例如,在手机电池、传感器等电子元件的焊接中,激光焊接可保证极小的热影响范围,不影响元件性能。(二)加工厂家专长-瑞宏机械(上海)有限公司瑞宏机械配备的激光焊接设备,拥有的激光焊接技术团队。我们能够根据不同材料和产品要求,精确调整激光焊接参数。实现高质量的焊接效果。无论是微小零部件的精密焊接。
其能精细控制焊接参数,减少人为误差,适用于大规模、重复性焊接任务。如汽车制造、管道生产等行业,常采用机器人全自动焊接。(二)加工厂家瑞宏机械紧跟行业趋势,引入全自动焊接设备,可提供全自动焊接服务。在范围内,[X]自动化焊接公司专注于全自动焊接领域,拥有多种类型全自动焊接机器人与成熟工艺。(三)市场价格全自动焊接因设备投入与技术要求高,价格相对较高。按焊接工作量计算,每小时收费在[X]-[X]元左右,具体依焊接材料、工艺复杂程度调整。三、钢结构焊接连接技术(一)技术特点钢结构广泛应用于建筑、桥梁等领域。钢结构焊接需确保焊缝强度与结构稳定性。常见工艺有手工电弧焊,操作灵活,适用于各种位置焊接;埋弧焊则生产效率高,焊缝质量好,适合长直焊缝与大直径环缝。(二)加工厂家瑞宏机械在钢结构焊接方面经验丰富,承接过多个大型钢结构项目。各地还有众多钢结构加工企业,如[X]建筑钢结构有限公司,专注于建筑钢结构焊接加工。(三)市场价格钢结构焊接价格依结构复杂程度、焊缝长度等计算。简单钢结构焊接每吨价格在[X]-[X]元;复杂建筑钢结构,每吨可达[X]-[X]元。四、激光焊接连接技术。多层焊接工艺在厚板制造中应用较广,有效提升焊缝强度和耐久性。
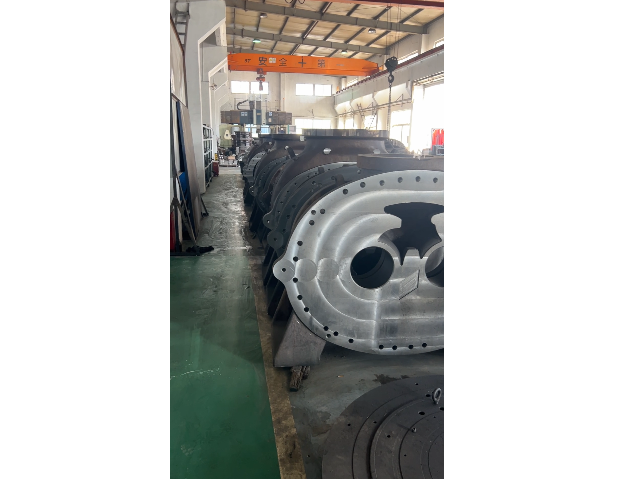
风电叶片作为风力发电机组的关键部件,其焊接工艺涉及复杂的材料和结构设计,焊接质量直接影响叶片的性能和寿命。叶片焊接需要保证连接部位的强度,还要兼顾材料的轻量化和抗疲劳性能。焊接前的工件表面处理必须彻底,去除油污和锈迹,确保焊接过程中形成牢固的结合。采用保护性气体焊接技术,可以有效防止焊接区域的氧化,提高焊缝的致密度和均匀性。针对叶片的特殊形状,焊接操作需灵活调整参数,控制热输入,避免热变形和应力集中。焊接完成后,通过外观检查和无损探伤,确保焊缝无气孔、裂纹等缺陷。风电叶片焊接的高质量完成,保证了风力机组的运行稳定性和发电效率。瑞宏机械(上海)有限公司提供结构件加工与焊接服务,具备多工艺复合加工能力,满足基建工程对大尺寸、复杂结构零部件的定制化需求。采用搅拌摩擦焊可焊接大截面不锈钢部件,无热裂纹风险。河北工业焊接加工方法
焊接不锈钢时,需注意电弧长度,过长易导致气孔和飞溅。吉林焊接加工厂
焊接加工方法多样,选择合适的方法对实现连接质量和工件性能至关重要。常见的焊接加工方法包括手工电弧焊、氩弧焊和二氧化碳气体保护焊等,每种方法都有其适用场景和优势。手工电弧焊适合于多种金属材料,操作灵活,特别适合形状复杂或现场施工环境。氩弧焊则以其保护气体的覆盖,减少焊接区域氧化,提高焊缝质量,适合对焊接质量要求较高的薄板或精密零件。二氧化碳气体保护焊以其较高的焊接速度和较低的成本,在工业制造中广泛应用,尤其适合较厚材料的焊接。选择焊接方法时,需结合焊件的材质、厚度及使用环境,科学调整电流、电压和焊接速度,实现焊缝的稳定性和强度。焊接加工过程中,保护气体的合理使用能够有效防止焊接区域受污染,保证焊缝的致密性和机械性能。吉林焊接加工厂