欢迎来到金站网
金站网首页
网站导航
一块平整的大型铝板,在铣削加工之后,有时会出现意料之外的弯曲或翘曲。明明装夹时是平的,加工过程中也按程序走完了所有刀路,可卸下工件一测量,平面度却不达标了。
这种情况在大型铝板加工中并不少见。问题的根源,往往不在刀具或程序上,而在于材料内部的残留应力在铣削过程中被重新分布,打破了原有的平衡状态。
残留应力从何而来
铝板在出厂之前,经历了铸造、热轧、冷轧、热处理、拉伸矫直等一系列工序。每一道工序都会在材料内部留下不同程度的内应力。拉伸矫直可以消除一部分应力,但很难做到完全均匀。同一块铝板的不同部位,应力状态可能存在差异。
当铣削加工开始后,刀具从铝板表面切除材料,相当于把原本的应力平衡打破了。被切除的部分释放了应力,而保留的部分仍然受到应力的作用。这种应力的重新分布,会通过变形的方式表现出来——板材向某一侧弯曲,或者边缘翘起。
铝的弹性模量相对较低,在相同的应力水平下,铝材的变形量比钢材更大。这也解释了为什么同样存在残留应力,大型铝板的变形问题往往比钢件更突出。
铣削过程中的应力释放与变形
铣削加工对铝板应力的影响,主要体现在两个层面。
一个是整体层面的应力释放。当铝板的一侧被切除大量材料后,该侧的应力得到释放,而另一侧的应力仍然存在。这种应力差会形成一个弯矩,使板材向应力较大的一侧弯曲。切除的材料越多、越不均匀,变形就越明显。
另一个是局部层面的应力再分布。铣削过程中,刀具的切削力会挤压工件表面,形成一层薄的加工硬化层。这层材料的状态与基体不同,本身也带有一定的应力。当后续工序或环境温度变化时,这层应力也可能引发微小的变形。
对于大型薄壁铝板结构件,这两种效应叠加在一起,变形控制就变得更加复杂。
工艺层面的控制思路
既然残留应力是材料自带的属性,完全消除并不现实。但在工艺组织上,可以通过一些方法来控制变形程度:
1、对称去除材料。在条件允许的情况下,尽量采用对称的加工方式,使铝板两侧的材料去除量相近,应力的释放也相对对称,减少因应力不均导致的弯曲。对于需要单面减薄的工件,可以考虑在加工过程中适时翻转工件,分次完成单面的材料去除。
2、分阶段加工与自然时效。将粗加工和精加工分开安排。粗加工阶段去除大部分余量,让铝板在自然状态下放置一段时间,使残留应力充分释放和重新分布,再进行精加工。这样做虽然延长了生产周期,但对于精度要求较高的大型铝板来说,是一种有效的控制手段。
3、装夹方式的优化。铣削过程中,装夹方式直接影响工件的受力状态。压板压得太紧,工件在装夹状态下可能是平的,但卸掉压板后应力回弹,变形就暴露出来了。采用适当降低夹紧力、增加支撑点、使用真空吸盘等方式,可以减少装夹应力对加工结果的影响。
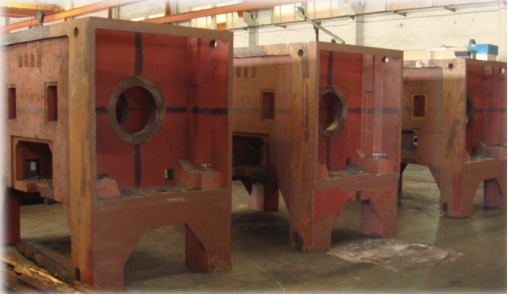
瑞宏机械在铣加工领域深耕多年,配备有立式铣床、卧式铣床、数控铣床及加工中心等设备。铣加工包含平面铣削、轮廓铣削、钻孔与镗孔等多种工艺形式,分为顺铣和逆铣两种加工方式,实际生产中会根据工件材质、加工需求灵活调整切削速度、进给量、刀具材质等工艺参数。在大型铝板及各类结构件的铣削加工方面,公司依托数控与多轴联动设备,在加工过程中注重工艺参数的选择与工序安排,以应对不同材料、不同结构工件在加工中可能出现的变形问题。
大型铝板的铣削变形,说到底是一个应力与刚度相互博弈的过程。理解残留应力的存在,尊重材料自身的物理特性,在工艺上做出相应的调整,才能让加工结果更接近预期。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询