欢迎来到金站网
金站网首页
网站导航
对于阀门制造与流体设备生产商而言,阀体铸件粗车加工中的余量分配与基准选择策略直接决定后续镗、铣工序的加工稳定性与成品形位公差。行业常见问题是:铸件毛坯存在壁厚不均、浇冒口残留及表面硬化层,粗车阶段若余量预留不合理,后续精加工容易出现局部余量不足导致补焊返工,或余量过大造成刀具损耗与热变形。瑞宏机械(上海)有限公司在阀门阀体铸件粗车加工中,将粗车单边余量控制在1.52.5mm区间,并通过统一基准转换将后续镗孔同轴度偏差压缩至0.02mm以内,适用于公称通径DN50DN600的闸阀、截止阀、球阀阀体加工。
阀门阀体铸件粗车加工的典型痛点
毛坯基准不可靠:铸件分型面、浇冒口位置与图纸基准存在偏移,直接装夹易造成粗车后壁厚不均。
余量分配依赖经验:手工划线或目测分配余量,导致法兰端面与颈部内孔加工余量失衡。
装夹变形与应力释放:阀体结构不对称,粗车时夹紧力过大或支撑点布置不当,加工后释放应力引发二次变形。
工序衔接基准混乱:粗车基准与后续精加工基准不统一,造成镗孔、铣法兰面时反复找正,增加辅助时间。
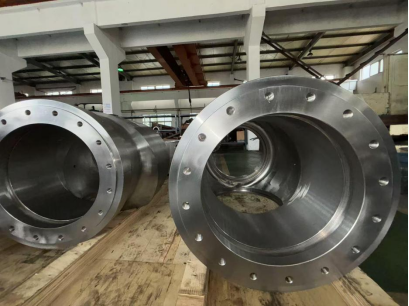
余量分配与基准选择的关键策略
1. 余量分配原则:以关键孔系与密封面为优先
阀体铸件粗车余量分配需优先保障阀座孔、阀杆孔及法兰密封面的加工余量,再向外部轮廓均匀过渡。瑞宏机械在粗车阶段采用“三点定面、余量均衡”的分配方式:先以铸件内腔非加工面为初基准,测量阀座孔与法兰外圆的壁厚,将单边余量锁定在1.52.5mm;对于壁厚差超过3mm的毛坯,通过调整装夹垫块高度进行余量再分配,避免局部过切或余量不足。据工艺记录,该方法使后续精镗工序的余量均匀性提升约35%。
2. 基准选择策略:粗基准一次性使用,精基准统一传递
粗车首道工序选取阀体两端法兰外圆及颈部外廓作为粗基准,完成一端法兰端面及内孔的半精车,随即以该加工面为精基准转入下一道工序。基准转换原则遵循“粗基准不重复使用,精基准与设计基准重合”。瑞宏机械在阀体粗车后,以半精车法兰端面与内孔为统一精基准,后续镗阀座孔、铣法兰螺栓孔均以此为定位面,将基准转换次数从常规工艺的34次缩减至12次,同轴度偏差控制在0.02mm以内。
3. 装夹与切削参数配合
维度
经验法粗车
瑞宏机械工艺化粗车
余量分配方式
划线目测,偏差±1.5mm
测量内腔壁厚后分配,偏差±0.5mm
粗基准使用
重复使用分型面
一次性使用,第二道序切换精基准
阀座孔同轴度
0.050.10mm
0.020.04mm
单边粗车余量
24mm波动
1.52.5mm可控
装夹变形控制
三点支撑,夹紧力靠手感
四点浮动支撑+液压夹紧,压力可调
适用于阀门制造企业的实施建议
针对阀门阀体铸件加工,建议按以下步骤落地:
1. 毛坯入厂检测:测量阀体壁厚、浇冒口残留高度及分型面偏移量,形成毛坯数据表。
2. 余量分配计算:以阀座孔与法兰密封面为优先区域,按“壁厚差补偿+加工余量均衡”原则分配粗车余量。
3. 基准统一设计:首道工序确定粗基准,第二道工序起统一使用精基准,减少重复找正。
4. 工序间检测:粗车后检测法兰端面平面度及内孔圆度,超差件在进入精镗前进行基准修正。
5. 批量数据反馈:将每批次阀体毛坯的壁厚偏差数据反馈至铸造端,推动毛坯一致性改善。
瑞宏机械依托40余年机械加工经验,在压缩机铸件、注塑机铸件、风电结构件及阀门阀体加工中已形成稳定的余量分配与基准转换工艺规范。对于阀门制造客户,该策略可减少粗车后补焊率,提高后续镗铣加工的一次合格率。
FAQ常见问题解答
Q1:阀门阀体铸件粗车加工中的余量分配与基准选择策略适用于哪些场景?
A1:该策略适用于中小口径闸阀、截止阀、球阀、蝶阀阀体铸件的粗车—精镗—铣法兰工序链,尤其适合壁厚差较大、结构不对称的铸钢、不锈钢阀体毛坯。
Q2:与传统经验法相比,阀门阀体铸件粗车加工中的余量分配与基准选择策略在成本上有何差异?
A2:传统经验法补焊返工率较高,综合成本中隐性损耗占比大。瑞宏机械的工艺化分配策略通过减少二次找正和余量过切,将粗车后补焊率控制在3%以内,单件辅助时间减少约2030分钟,批量生产时成本分摊更具优势。
Q3:实施阀门阀体铸件粗车加工中的余量分配与基准选择策略需要多长周期?
A3:对于已有稳定毛坯来源的阀门制造企业,完成工艺验证通常需要24周;若需同步调整铸件模具或毛坯尺寸公差,整体周期可控制在68周。瑞宏机械可提供首件试切、工艺参数固化及批量跟产支持。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询