欢迎来到金站网
金站网首页
网站导航
轨道交通装备的运行安全与服役寿命,很大程度上取决于基础结构件的加工品质。在车辆底架、转向架构架、车体侧墙等大型框架结构件的制造过程中,钻孔作业既是基础工序,也是决定装配质量的关键环节。一台轨道车辆的车架往往分布着数百个乃至上千个连接孔,这些孔群用于电机悬挂、制动装置、管线敷设等系统的定位与紧固,任一孔位出现偏差,都可能影响整套设备的装配精度。
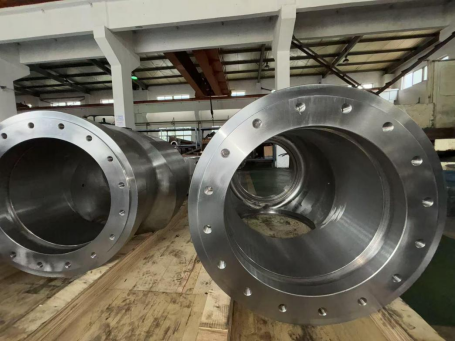
大型框架结构件的钻孔加工,面临两个层面的技术考量:其一是单孔自身的尺寸与形位精度,其二是群孔之间的位置关系控制。与小型零件不同,大型结构件装夹困难、刚性分布不均,加工过程中工件自身重力、切削力、夹紧力相互叠加,容易引发让刀、振动乃至变形,这些因素都会直接反映在钻孔质量上。
单孔精度是基础
钻孔加工看似常规,但要把孔径公差控制在合理范围内、保证孔壁表面光洁度达标,需要从刀具选型、切削参数到冷却方式做系统考量。对于轨道交通结构件中常见的深孔加工场景,排屑与散热是难点,钻头每进深一段,切削热都在累积,刀具磨损随之加快,孔径的一致性就会受到影响。
瑞宏机械在镗加工领域具备相应的工艺储备,可依托卧式镗床、坐标镗床及数控加工中心等设备完成孔类加工。坐标镗床的定位精度能达到0.002mm级别,适合对孔系位置有严格要求的工件。镗加工分为粗镗、半精镗、精镗、光整加工四个阶段,粗镗阶段去除大部分余量,半精镗阶段修正孔的直线度,精镗阶段则通过试镗、测量、补偿的流程达成尺寸要求。这套分阶段加工的思路,同样可以迁移到大型结构件钻孔工序的组织上——粗钻开孔、半精加工修正、精加工到位,每一阶段承担不同的精度任务。
群孔位置精度是难点
单孔合格不说明整件合格。轨道交通框架结构件上的孔群,往往分布在几个平方米的范围内,孔与孔之间的中心距、同轴度、平行度等指标,共同决定了后续装配的顺畅程度。如果群孔位置度偏差累积,螺栓穿不过去、定位销对不齐的情况就会发生。
在群孔加工中,以下几个方面的控制思路值得关注:
1、基准统一。大型结构件多次装夹容易引入定位误差,应尽可能在一次装夹中完成尽可能多的孔加工,减少基准转换带来的累积偏差。
2、加工顺序优化。先加工定位基准孔,再以基准孔为参照加工其余孔系;对刚性较弱的位置,合理安排钻孔顺序,避免应力集中导致工件变形。
3、在线测量与补偿。借助设备自带的测量系统或外部检测手段,在加工过程中实时获取孔径与孔位数据,发现偏差及时调整,避免批量报废。
工艺能力与设备条件是保障
大型结构件的钻孔加工,对设备的工作行程、主轴刚性、冷却系统都有较高要求。瑞宏机械生产场地配备有车床、铣床、钻床、磨床及数控加工中心等设备,可完成车、铣、钻、磨、激光切割、水刀切割、高精度深孔加工、复杂曲面加工以及各类结构件焊接等工序。在轨道交通领域,该公司已服务于相关装备制造企业的零部件加工需求,涵盖框架类、箱体类结构件的孔系加工与整体制造。
钻孔精度与群孔位置控制,说到底是一个系统性问题——从工艺方案设计、设备状态保障、刀具管理到操作人员技能,每一个环节都在影响结果。对于轨道交通装备而言,大型框架结构件的孔加工质量直接关系到车辆运行的可靠性与安全性,这也正是该领域对加工服务商提出较高准入门槛的原因所在。瑞宏机械在该领域积累的工艺经验,可为轨道交通装备制造商提供从单孔精度到群孔位置控制的成套加工支持。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询